L’infrastructure invisible des applications industrielles holographiques
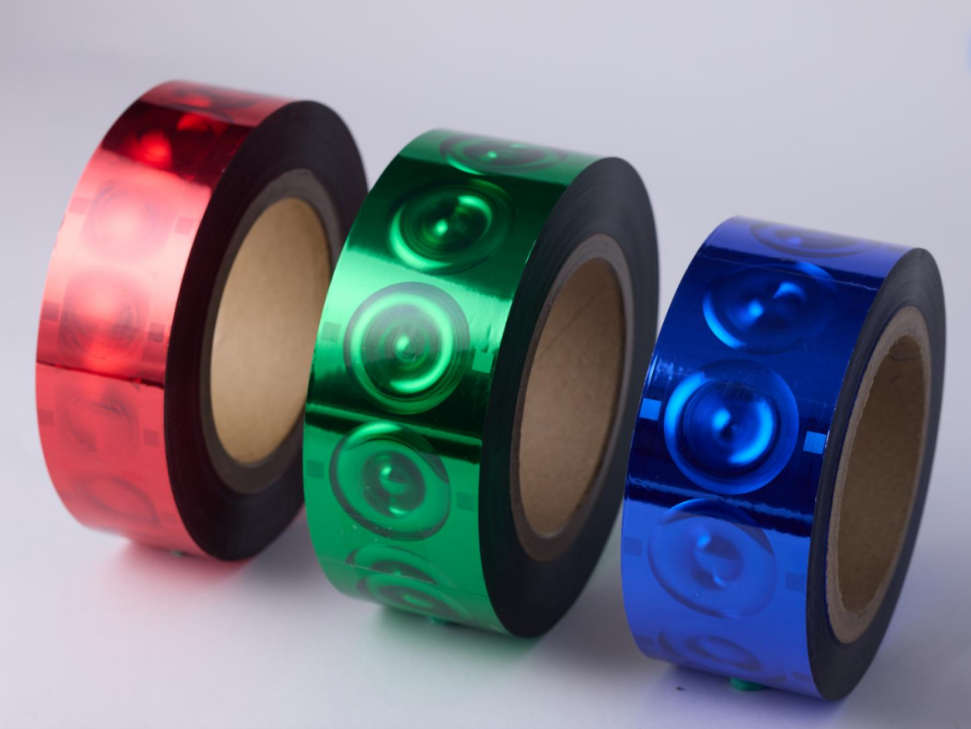
La plupart des discussions autour de technologie holographique commencent et se terminent par l’emballage commercial, pour des raisons évidentes. L’attrait en rayon compte. Mais derrière cette finition accrocheuse sur les étagères du magasin se trouve toute une chaîne de décisions techniques rarement évoquées. Feuilles holographiques ne sont pas seulement décoratives. Ce sont des systèmes de matériaux minces et multicouches qui doivent se libérer proprement, se transférer intégralement et adhérer durablement sur une grande variété de papiers revêtus, de films et de cartons spécialisés. Le véritable défi technique ne consiste pas à obtenir un seul échantillon esthétiquement parfait. Il consiste à garantir que la dix-millième boîte soit identique à la première, malgré les variations de vitesse d’impression, d’humidité ambiante et de lots de substrats. Un tel niveau de constance exige un contrôle bien plus rigoureux de la formulation du revêtement et des paramètres du procédé que ce qu’un observateur occasionnel pourrait imaginer. Lorsque la feuille métallique s’écoule sans interruption pendant un poste complet, lorsque la brillance holographique reste uniforme du début jusqu’à la fin de la bobine, et lorsque la pièce finie résiste aux opérations de transformation en aval sans délaminage, il ne s’agit pas de coïncidences. Ce sont le résultat direct d’une R&D rigoureuse appliquée aux conditions réelles de production.
Là où les performances sont éprouvées : diversité des substrats et maîtrise couche par couche
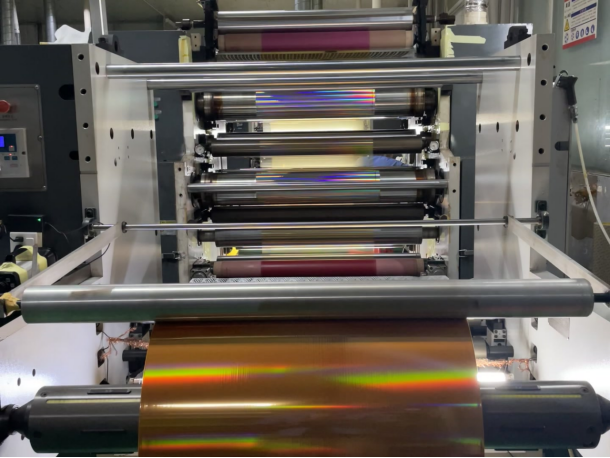
Dans un environnement de transformation typique, une seule feuille holographique peut être appelée à fonctionner le matin sur un carton duplex revêtu et l’après-midi sur un film souple de faible épaisseur. Chaque support présente sa propre énergie superficielle, sa porosité et sa réponse thermique, et la feuille doit s’adapter sans nécessiter une refonte complète du procédé entre deux travaux. Lorsque le support est une surface à faible énergie, le système adhésif doit assurer une ancrage fiable sans recourir à des apprêts agressifs susceptibles d’affecter la réceptivité à l’impression en aval. Lorsque la vitesse de la ligne augmente, la couche de décollement doit se libérer instantanément et parfaitement, sans laisser de voile ni de résidu dans la zone estampée. Et lorsque la pièce finie entre dans des opérations post-impression telles que le pliage, la découpe ou la stratification, la couche métallisée doit s’étirer et se plier sans se fissurer. Ce sont là des réalités peu spectaculaires qui distinguent un échantillon de laboratoire d’une feuille prête pour la production. Atteindre ce niveau de cohérence d’un support à l’autre exige que l’architecture de revêtement — de la couche de décollement à la couche de collage — soit conçue en tenant compte des contraintes réelles de transformation, et non simplement testée sur un échantillon plat dans des conditions idéales.
Lorsque les tests de commutation de substrat vérifient chaque couche de la pile
Une feuille imprimée semble statique sur la table de chargement, mais dès qu’elle atteint la station de dorure, une chaîne entière d’événements mécaniques et thermiques se déclenche en quelques millisecondes. La feuille doit se libérer de son support dans une fenêtre de température précisément définie, se transférer sur une surface qui peut être enduite, vernie ou légèrement texturée, puis s’ancrer suffisamment pour résister à toutes les étapes suivantes. Lorsque les transformateurs passent d’un substrat à un autre — par exemple, d’un carton duplex standard enduit à un papier contenant une teneur plus élevée en fibres recyclées — l’énergie de surface peut varier de façon notable. Une feuille qui fonctionnait parfaitement sur le premier substrat peut soudain présenter des soulèvements aux bords ou un transfert incomplet sur le second. La solution ne réside que rarement dans un simple ajustement de la machine à dorer. Elle se trouve plutôt en amont, dans la formulation même de la couche d’adhésion, conçue pour tolérer les variations d’énergie de surface sans exiger une fenêtre de traitement étroite et fragile. C’est ce type d’adaptabilité au niveau du substrat qui distingue une feuille issue d’une recherche fondamentale sur les revêtements d’une feuille qui ne fonctionne que dans des conditions idéales.
Protection de la marque qui réside sur le produit, pas sur l’emballage
Les fonctionnalités anti-contrefaçon présentes dans les emballages sont souvent associées à des vignettes fiscales ou à des étiquettes de sécurité, mais la réalité industrielle plus large veut que les feuilles holographiques remplissent une bien plus vaste gamme de fonctions sur les lignes de production courantes. Lorsqu’elles sont associées à la qualité appropriée et à des conditions de procédé validées, feuilles holographiques peut supporter les cartons pliants, certains emballages souples et les supports d’étiquettes. Les performances doivent être évaluées en fonction de la vitesse réelle de la presse, du support utilisé, des étapes de transformation et de la résistance requise, avant une série de production complète. Le véritable test ne repose pas sur un échec spectaculaire isolé, mais sur l’accumulation progressive de petites déviations de procédé qui entraînent une augmentation des rebuts au cours d’un poste de huit heures. Lorsqu’une feuille métallisée se décolle trop tôt ou trop tard, lorsque la fenêtre d’adhésion se rétrécit sous l’effet des variations d’humidité ambiante, ou lorsque la couche métallisée s’amincit en milieu de rouleau, le résultat est un gaspillage mesurable qui réduit directement la marge bénéficiaire. C’est ce type de demande industrielle exigeante et continue qui pousse la formulation des couches et le contrôle des procédés bien au-delà de ce que peuvent offrir les feuilles métallisées standard.
Lorsqu’une finition haut de gamme doit résister à l’ensemble de la chaîne logistique
Une feuille holographique sur un carton cosmétique ou une étiquette pour spiritueux n’est pas seulement un élément décoratif. C’est une couche matérielle qui doit résister à la découpe au coupe-die sans se fissurer, au pliage sans délaminer et au rétrécissement sous film sans perdre sa profondeur optique. La finition métallisée qui attire l’œil en rayon est le résultat de décisions prises très en amont : structure du revêtement gaufré, méthode de dépôt de la métallisation et formulation de la couche d’adhésif destinée à assurer une liaison fiable avec des supports cartonnés enduits ou vernis. Lorsqu’un transformateur fait tourner une presse pendant un poste complet sans devoir l’arrêter pour nettoyer les accumulations sur la matrice de gaufrage, ce n’est pas une question de chance. Cela signifie que la couche de dépose a été conçue avec une fenêtre de traitement suffisamment large pour absorber les fluctuations normales de température, de vitesse et d’état de surface du substrat sur huit heures de production continue. Une structure de revêtement bien maîtrisée peut contribuer à réduire les défauts de surface et à améliorer la cohérence optique. Il s’agit là d’un critère de qualité de production, et non d’une simple affirmation marketing isolée ; le résultat final dépend toutefois encore du substrat, du graphisme, des équipements et des conditions d’exploitation. Sur un carton pliant à brillance élevée, ce type de cohérence optique permet à une marque haut de gamme de conserver son image premium, du premier échantillon à la dernière livraison.
La dure réalité de la fabrication répondant aux exigences industrielles en matière d’holographie
Concevoir une feuille holographique performante sur un carton plié brillant, une machine à étiquettes haute vitesse et une ligne de papier à filtre délicate exige une ingénierie rigoureuse des couches, et non une formule universelle. Le tableau ci-dessous associe plusieurs cas d’utilisation exigeants aux caractéristiques réelles de la feuille holographique dont ils dépendent.
|
Application industrielle
|
Défi clé lié au substrat
|
Exigence critique relative à la feuille holographique
|
|
Emballage cosmétique en carton plié
|
Carton revêtu à forte brillance, pliage net
|
Transfert précis des lignes fines, sans fissuration le long des plis
|
|
Papier à filtre pour tabac
|
Substrat mince et poreux, vitesse linéaire élevée
|
Démoulage rapide à basse température, maintien constant du registre
|
|
Étiquettes en film souple
|
Variation de l'énergie de surface, fluctuation de la tension
|
Adhérence à bord verrouillé, luminosité holographique uniforme
|
|
Emballages pour confiserie enduits
|
Exigences liées à l'humidité, au pliage et à la manipulation
|
Formulation sans solvant, tolérance élevée à l'étirement
|
|
Lignes de marquage d'étiquettes à haute vitesse
|
Temps de cycle rapides, déchets de réglage minimes
|
Dégagement immédiat et propre, large fenêtre de traitement
|
Une seule couche faible, à n’importe quel endroit de la pile de feuilles d’étain, peut compromettre l’intégralité d’une application. C’est pourquoi la recherche et le développement fondamentaux en matière de revêtements — et non un simple appariement basé sur un catalogue de produits — déterminent si une solution holographique résiste dans des conditions réelles. GL Foils, qui exploite un centre dédié à la R&D et aux essais, dirigé par plus de 20 experts ingénieurs chevronnés et titulaire de 23 brevets nationaux, a conçu son procédé en tenant précisément compte de ces variables couche par couche. Avec une capacité annuelle dépassant 1,5 million de rouleaux standards, l’entreprise garantit la régularité de la chaîne d’approvisionnement exigée par les transformateurs et les imprimeurs, qu’il s’agisse d’embosser un carton pliant haut de gamme pour cosmétiques ou d’imprimer des kilomètres de papier à filtre à pleine vitesse de production.


 EN