الدعامة غير المرئية للاستخدام الهولوغرامي في المجالات الصناعية
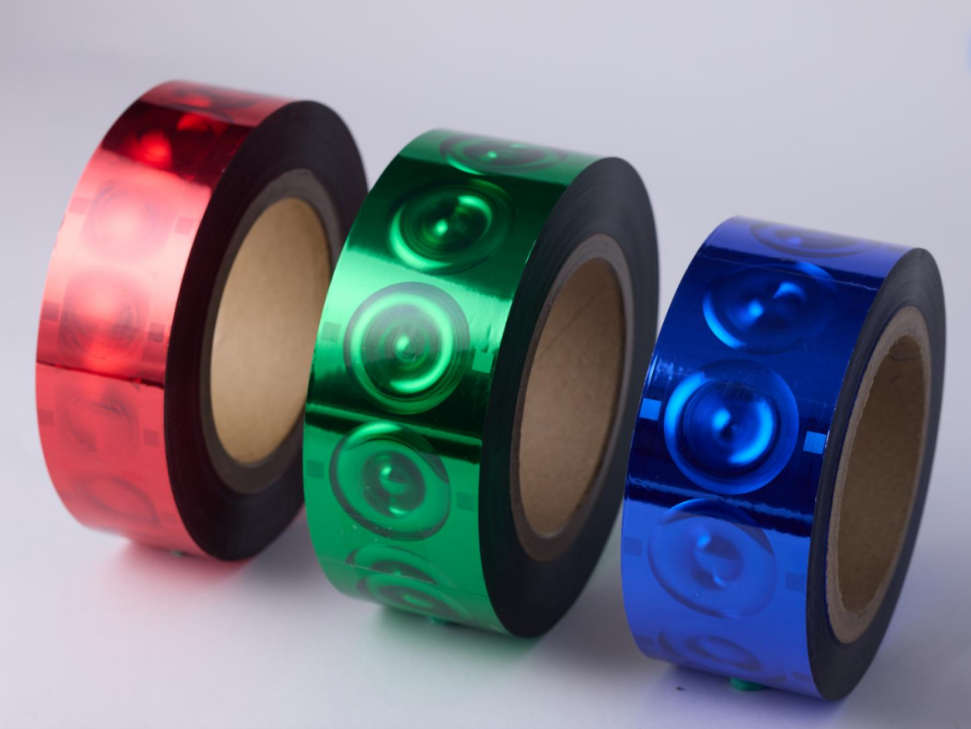
معظم المناقشات حول تكنولوجيا الهولوغرام تبدأ وتنتهي عند تغليف المنتجات للبيع بالتجزئة، ولأسباب واضحة. فجاذبية العرض على الأرفف تُعد أمراً محورياً. لكن وراء تلك الطبقة الجذّابة التي تظهر على أرفف المتاجر، تكمن سلسلة كاملة من القرارات التقنية التي نادراً ما تُطرح للنقاش. الأغشية الهولوغرامية ليست مجرد زينة. بل هي أنظمة مادية رقيقة متعددة الطبقات يجب أن تنفصل بسلاسة، وتنتقل بالكامل، وتتلاصق بشكل دائم على نطاق واسع من الورق المطلي، والأفلام، والألواح الخاصة. والتحدي الهندسي الحقيقي لا يكمن في جعل عينة واحدة تبدو ممتازة، بل في جعل العبوة الألف بعد الألف تبدو مماثلة تمامًا للعبوة الأولى، عبر سرعات مختلفة للمطابع، ومستويات مختلفة من الرطوبة الجوية، ودُفعات مختلفة من المواد الأساسية. وهذا النوع من الاتساق يتطلب تحكمًا أدق بكثير في تركيبة الطلاء وفي المتغيرات العملية مما قد يتصوره المراقبون العاديون. وعندما تمر الرقائق دون انقطاع طوال وردية عمل كاملة، وعندما يبقى لمعان الصورة المجسمة موحدًا من بداية اللفافة حتى مركزها، وعندما يصمد المنتج النهائي أمام عمليات التحويل اللاحقة دون انفصال طبقي، فهذه ليست أمورًا عرضية. بل هي نتيجة مباشرة لبحثٍ وتطويرٍ منضبطٍ في مجال الطلاء، مطبَّقٍ على ظروف الإنتاج الواقعية.
حيث تُختبر الأداء: تنوع المواد الأساسية والتحكم الطبقي الطبقي
في بيئة التحويل النموذجية، قد يُطلب من رقائق الهولوغرام الواحدة أن تؤدي مهمتها على لوحة دوبلكس مغلفة صباحًا وعلى فيلم مرن رقيق الجودة بعد الظهر. وكل ركيزة تمتلك طاقتها السطحية ومساميتها واستجابتها الحرارية الخاصة، ويجب أن تتكيف الرقاقة معها دون الحاجة إلى إعادة هيكلة كاملة للعملية بين المهمتين. وعندما تكون الركيزة سطحًا منخفض الطاقة، يجب أن يثبت النظام اللاصق بشكلٍ موثوقٍ دون الاعتماد على مواد أولية قوية قد تؤثر سلبًا على قابلية الطباعة اللاحقة. وعندما تزداد سرعة الخط، يجب أن يتحرر طبقة الإفلات فورًا وبشكلٍ نظيف تمامًا، دون ترك أي ضبابية أو بقايا على المنطقة المطبوعة. وعندما يدخل المنتج النهائي عمليات ما بعد الطباعة مثل التقويس أو القص بالقالب أو التلصيق، يجب أن تمتد الطبقة المعدنية وتتثنى دون أن تنكسر. وهذه حقائق غير لامعة تفصل بين العينة المختبرية والرقاقة الجاهزة للإنتاج الفعلي. ولتحقيق هذا النوع من الاتساق بين مختلف الركائز، يتطلب الأمر هندسة بنية الطلاء بأكملها — من طبقة الإفلات إلى طبقة التحجيم — بحيث تراعي إجهادات التحويل الواقعية، لا أن تُختبر فقط على عينة مسطحة في ظروف مثالية.
عندما تُجرَّب طبقات المكدس كلها بواسطة مفتاح الركيزة
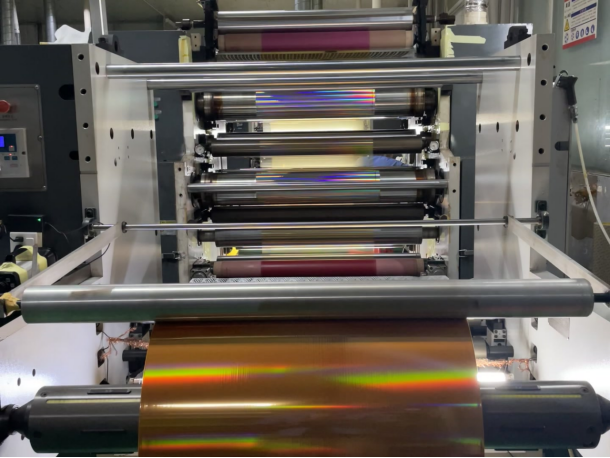
تبدو الورقة المطبوعة ساكنة على طاولة التحميل، لكن في اللحظة التي تصل فيها إلى محطة الختم، يُفعَّل سلسلة كاملة من الأحداث الميكانيكية والحرارية خلال جزء من الألف من الثانية. ويجب أن تنفصل الرقائق عن حاملها عند النطاق الحراري الدقيق المطلوب، ثم تنتقل إلى سطح قد يكون مغلفًا أو ملمعًا أو خفيف التكتّل، ثم تثبت بقوة كافية لتصمد أمام كل ما يلي ذلك. وعندما يغيّر المصنعون نوع المادة الأساسية المستخدمة — مثل الانتقال من لوحة دوبلكس مغلفة قياسية إلى نوع آخر يحتوي على نسبة أعلى من المواد المعاد تدويرها — فإن طاقة السطح قد تتغير بشكل ملحوظ. وقد تظهر مشكلات مثل انتفاخ الحواف أو انتقال غير كامل للرقائق على المادة الجديدة، رغم أن نفس الرقائق كانت تعمل بكفاءة تامة على المادة الأولى. ولا يكمن الحل عادةً في ضبط آلة الختم وحدها، بل في مرحلة سابقة، أي في كيفية صياغة طبقة الالتصاق بحيث تتكيف مع التغيرات في طاقة السطح دون الحاجة إلى نافذة ضيقة وهشّة من ظروف المعالجة. وهذه المرونة على مستوى المادة الأساسية هي ما يميّز الرقائق المبنية على أبحاث أساسية في مجال الطلاء عن تلك التي تعمل فقط في الظروف المثالية.
حماية العلامة التجارية التي تكمن في المنتج نفسه، وليس في العلبة
غالبًا ما ترتبط ميزات مكافحة التزييف في التغليف ببطاقات الضريبة أو الملصقات الأمنية، لكن الواقع الصناعي الأوسع يشير إلى أن الأغشية الهولوغرامية تؤدي نطاقًا أوسع بكثير من الوظائف على خطوط الإنتاج اليومية. وعند مطابقتها مع الدرجة المناسبة وظروف العملية المؤكدة، الأغشية الهولوغرامية يمكن أن تدعم هذه المادة علب التغليف القابلة للطي، والتغليف المرن المختار، ومواد أسطح الملصقات. ويجب تقييم الأداء وفقًا لسرعة الطابعة الفعلية، ونوع الركيزة، وخطوات التحويل المطلوبة، والمقاومة المطلوبة قبل التشغيل الإنتاجي الكامل. فالاختبار الحقيقي ليس فشلًا دراميًّا واحدًا، بل هو التراكم البطيء للانحرافات الصغيرة في العملية التي تؤدي إلى تراكم القطع المرفوضة خلال نوبة عمل مدتها ثماني ساعات. وعندما تنفصل طبقة الفويل مبكرًا جدًّا أو متأخرة جدًّا، أو عندما يضيق نطاق الالتصاق بسبب تقلبات الرطوبة المحيطة، أو عندما تصبح الطبقة المعدنية أرقَّ تدريجيًّا في منتصف البكرة، فإن النتيجة هي هدرٌ قابلٌ للقياس يؤثِّر مباشرةً على الهامش الربحي. وهذا النوع من المتطلبات الصناعية المستمرة هو ما يدفع صياغة الطلاء والتحكم في العملية إلى مستويات تفوق بكثير ما يمكن أن تحققه أغشية الفويل الجاهزة.
عندما يجب أن يصمد التشطيب المتميز طوال سلسلة التوريد بأكملها
إن الفويل الهولوغرامي على علبة مستحضرات التجميل أو تسمية المشروبات الكحولية ليس مجرد لمسة زخرفية. بل هو طبقة مادية يجب أن تتحمّل قصّ القالب دون التشقق، وأن تتحمّل الطيّ دون انفصال الطبقات، وأن تتحمّل التغليف بالانكماش دون فقدان العمق البصري. إن النهاية المعدنية التي تجذب الانتباه على الرفّ هي نتيجة قرارات اتُّخذت في مراحل مبكّرة جدًّا، مثل كيفية هيكلة الطبقة المطبوعة بارزة، وكيفية ترسيب الطبقة المعدنية، وكيفية تركيب طبقة اللصق لتلتصق بأنواع الكرتون المطليّة أو المصقولة. وعندما يُجرِي المُحوِّل دوام عمل كامل دون إيقاف الآلة لتنظيف التراكمات من قالب الختم، فهذا ليس صدفةً. بل يعني أن طبقة الإفلات صُمِّمت بحيث تمتلك نطاق معالجة واسعًا كفايةً ليتقبّل التقلبات الطبيعية في درجة الحرارة والسرعة وحال سطح المادة الأساسية التي تحدث خلال ثماني ساعات من الإنتاج المتواصل. ويمكن لهيكل الطلاء المُحكَم أن يساعد في الحدّ من العيوب السطحية وتحسين الاتساق البصري. وهذه مسألة مرتبطة بجودة الإنتاج لا بمطالبة تسويقية منعزلة، ويعتمد الناتج النهائي لا يزال على نوع المادة الأساسية والتصميم الفني والمعدات وظروف التشغيل. وعلى علب الكرتون اللامعة عالية اللمعان، فإن هذا النوع من الاتساق البصري هو ما يحافظ على مظهر العلامة التجارية الفاخرة باعتبارها فاخرةً فعليًّا، من أول عيّنة حتى آخر شحنة.
الحقيقة الصعبة في التصنيع لتلبية متطلبات الهولوغرام الصناعي
تصميم رقائق هولوغرامية تعمل بكفاءة على عبوات الكرتون اللماعة القابلة للطي، وعلى آلات طباعة التسميات عالية السرعة، وعلى خطوط ورق التغليف الحساسة يتطلب هندسة طلاء منضبطة بدلًا من صيغة واحدة تناسب جميع الاستخدامات. ويبيّن الجدول أدناه عدة حالات استخدام صعبة مقابل خصائص الرقائق الهولوغرامية التي تعتمد عليها فعليًّا.
|
تطبيق صناعي
|
التحدي الرئيسي للمادة الأساسية
|
المتطلَّب الهولوغرامي الحرِجي للرقائق
|
|
عبوات مستحضرات التجميل من الكرتون القابل للطي
|
لوح مطلي عالي اللمعان، وطي حاد
|
نقل دقيق نظيف للخطوط الدقيقة دون تشقُّق عند الطيات
|
|
ورق غلاف سيجارة التبغ
|
مادة أساسية رقيقة ومُسامية، وسرعة تشغيل عالية
|
إطلاق سريع عند درجة حرارة منخفضة، وتسجيل دقيق ثابت
|
|
ملصقات رقيقة مرنة
|
تغير طاقة السطح، تذبذب التوتر
|
الالتصاق عند الحواف، سطوع الهولوغرام الموحد
|
|
التغليف المُغطى للحلويات
|
الرطوبة ومتطلبات الطي والتعامل
|
تركيبة خالية من المذيبات، وتحمل عالي للمطّ
|
|
خطوط ختم الملصقات عالية السرعة
|
أوقات دورات سريعة، وهدر ضئيل أثناء الإعداد
|
انفصال نظيف فوري، ونطاق معالجة واسع
|
طبقة واحدة ضعيفة في أي مكان داخل مكدس الرقائق قد تُفشل التطبيق كاملاً. ولذلك فإن البحث والتطوير الأساسي في مجال الطلاء، وليس مجرد مطابقة المنتجات من الكتالوج، هو ما يحدد ما إذا كانت الحلول الهولوغرامية تثبت فعاليتها في الميدان. وتُركّز شركة «جي إل فويلز» (GL Foils) عملياتها بالضبط على هذه المتغيرات التي تتعلق بكل طبقة على حدة، وهي شركة تمتلك مركزاً مخصصاً للبحث والتطوير واختبار المنتجات، ويقوده أكثر من ٢٠ خبيراً هندسياً رفيع المستوى، وتحوز ٢٣ براءة اختراع وطنية. وبطاقة إنتاج سنوية تتجاوز ١,٥ مليون لفة قياسية، تضمن الشركة استقرار سلسلة التوريد الذي يحتاجه مصنعو المواد المحوَّلة والمطبوعات، سواء أكانوا يطبّقون تقنية الختم على علب تغليف فاخرة للمنتجات التجميلية، أم ينتجون كيلومترات من ورق التصفية بسرعة إنتاج قصوى.


 EN