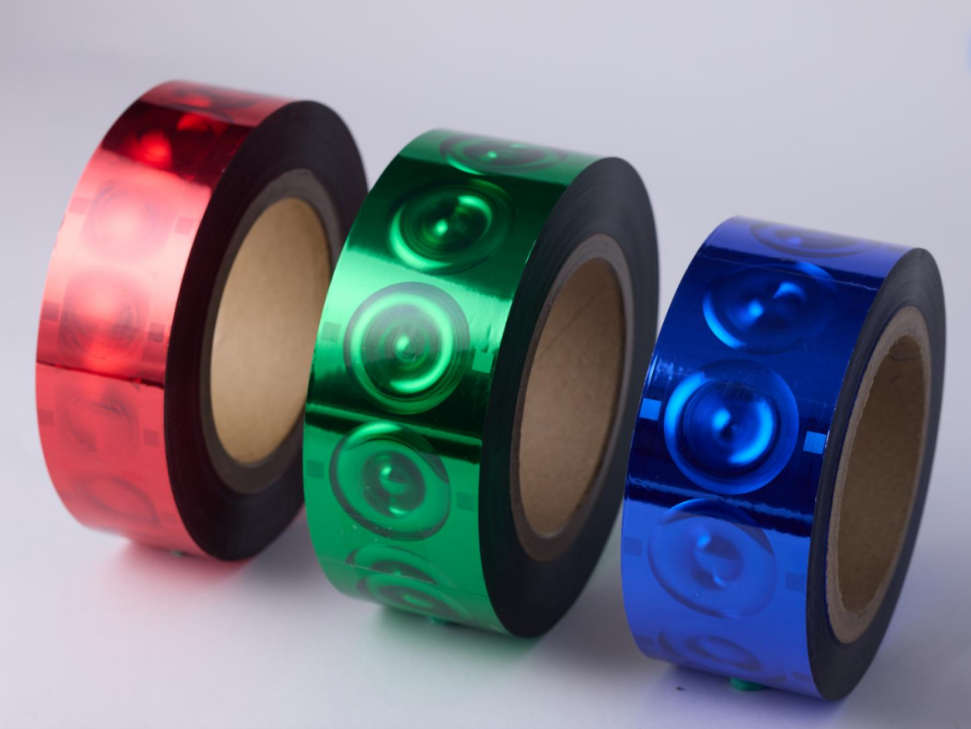
Die unsichtbare Grundlage industrieller holographischer Anwendungen
Die meisten Gespräche rund um holographische Technologie beginnen und enden mit Einzelhandelsverpackungen – aus offensichtlichen Gründen. Die optische Attraktivität im Regal zählt. Doch hinter dieser auffälligen Oberfläche im Laden steht eine ganze Kette technischer Entscheidungen, über die selten gesprochen wird. Holographische Folien sind nicht nur Dekoration. Sie sind dünne, mehrschichtige Materialsysteme, die sauber freigesetzt, vollständig übertragen und dauerhaft auf einer breiten Palette beschichteter Papiere, Folien und Spezialkartons haften müssen. Die eigentliche technische Herausforderung besteht nicht darin, eine einzelne Probe optisch ansprechend zu gestalten. Vielmehr geht es darum, sicherzustellen, dass die zehntausendste Verpackung identisch mit der ersten aussieht – bei unterschiedlichen Druckgeschwindigkeiten, wechselnden Umgebungsfeuchtigkeitswerten und variierenden Substratchargen. Eine solche Konsistenz erfordert eine deutlich präzisere Steuerung der Beschichtungsformulierung und der Prozessparameter, als Laien jemals vermuten würden. Wenn die Folie während einer kompletten Schicht ohne Unterbrechung läuft, wenn die holographische Helligkeit vom Beginn bis zum Kern der Rolle konstant bleibt und wenn das fertige Produkt die nachfolgenden Verarbeitungsschritte ohne Delamination übersteht, dann sind das keine Zufälle. Es sind vielmehr direkte Ergebnisse einer disziplinierten Beschichtungs-F&E, die unter realen Produktionsbedingungen angewendet wird.
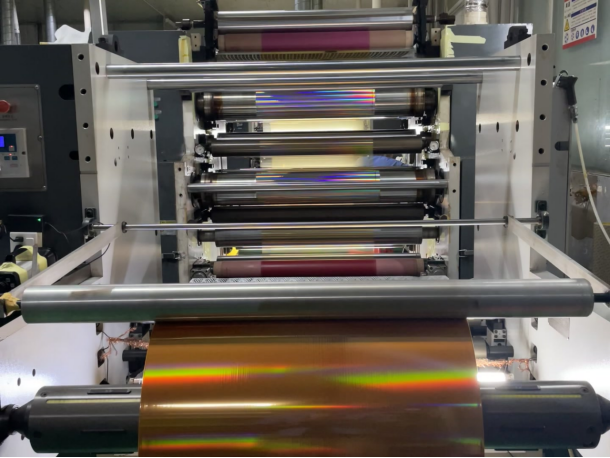
Wo Leistung auf die Probe gestellt wird: Vielfalt der Substrate und schichtweise Kontrolle
In einer typischen Verarbeitungsumgebung muss eine einzelne holographische Folie möglicherweise morgens auf beschichtetem Duplexkarton und nachmittags auf einer dünnwandigen flexiblen Folie verarbeitet werden. Jedes Substrat weist seine eigene Oberflächenenergie, Porosität und thermische Reaktion auf, und die Folie muss sich anpassen, ohne dass zwischen den Aufträgen eine komplette Prozessumstellung erforderlich ist. Wenn das Substrat eine Oberfläche mit niedriger Energie aufweist, muss das Klebsystem zuverlässig haften, ohne auf aggressive Primer zurückzugreifen, die die spätere Druckaufnahme beeinträchtigen könnten. Wenn die Maschinengeschwindigkeit steigt, muss die Trennschicht sofort und sauber freigeben, ohne Trübung oder Rückstände im gestanzten Bereich zu hinterlassen. Und wenn das fertige Produkt in nachfolgende Weiterverarbeitungsschritte wie Falzen, Stanzen oder Laminieren eintritt, muss die metallisierte Schicht dehnbar und biegsam sein, ohne zu brechen. Dies sind die unspektakulären Realitäten, die eine Laborprobe von einer produktionsfähigen Folie unterscheiden. Um diese Konsistenz von Substrat zu Substrat zu erreichen, muss die Beschichtungsarchitektur – von der Trennschicht bis zur Grundierung – gezielt für die mechanischen Belastungen der praktischen Verarbeitung ausgelegt sein, nicht nur unter idealen Laborbedingungen auf einer flachen Probe getestet werden.
Wenn sich das Substrat ändert, wird jede Schicht im Stack getestet
Ein bedrucktes Blatt wirkt auf dem Ladetisch statisch, doch sobald es die Prägestation erreicht, löst sich innerhalb von Millisekunden eine ganze Kette mechanischer und thermischer Vorgänge aus. Die Folie muss genau innerhalb des richtigen Temperaturfensters vom Trägermaterial freigegeben werden, auf eine Oberfläche übertragen werden, die beschichtet, lackiert oder leicht strukturiert sein kann, und dann so fest haften, dass sie alle nachfolgenden Prozesse übersteht. Wenn Verarbeiter zwischen Substraten wechseln – etwa von einem Standard-Duplexkarton mit Beschichtung zu einem Material mit höherem Recyclinganteil – kann sich die Oberflächenenergie deutlich verändern. Eine Folie, die auf dem ersten Substrat einwandfrei verarbeitet wurde, zeigt plötzlich Randanhebungen oder unvollständige Übertragung auf dem zweiten. Die Lösung liegt selten allein in einer Anpassung der Prägemaschine. Sie liegt vielmehr weiter vorne im Prozess: in der Formulierung der Haftschicht, die so ausgelegt ist, dass sie Schwankungen der Oberflächenenergie bewältigt, ohne ein enges, empfindliches Verarbeitungsfenster zu erfordern. Genau diese Substratspezifische Anpassungsfähigkeit unterscheidet eine Folie, die auf fundierter Beschichtungsforschung beruht, von einer, die nur unter idealen Bedingungen funktioniert.
Markenschutz, der auf dem Produkt und nicht auf der Verpackung lebt
Anti-Fälschungsmerkmale in Verpackungen werden oft mit Steuerstempeln oder Sicherheitsetiketten in Verbindung gebracht, doch die breitere industrielle Realität ist, dass holographische Folien auf gewöhnlichen Produktionsflächen eine weitaus breitere Palette von Funktionen erfüllen. Wenn sie mit der richtigen Qualität und validierten Prozessbedingungen kombiniert werden, holographische Folien kann Faltschachteln, ausgewählte flexible Verpackungen und Etikettenoberflächenmaterialien verarbeiten. Die Leistung ist an der tatsächlichen Druckgeschwindigkeit, dem Substrat, den Konvertierschritten und der erforderlichen Beständigkeit zu bewerten, bevor ein vollständiger Produktionslauf gestartet wird. Der eigentliche Test besteht nicht in einem einzigen dramatischen Ausfall, sondern in der schrittweisen Akkumulation kleiner Prozessabweichungen, die über eine Acht-Stunden-Schicht hinweg zu immer mehr Ausschuss führen. Wenn eine Folie zu früh oder zu spät freigibt, wenn das Haftfenster bei Schwankungen der Umgebungsfeuchtigkeit enger wird oder wenn die metallisierte Schicht mittendrin auf der Rolle dünner wird, entsteht messbarer Abfall, der sich direkt auf die Marge auswirkt. Das ist die Art industrieller Dauerbelastung, die Formulierung von Beschichtungen und Prozesskontrolle weit über das hinaus treibt, was Standardfolien leisten können.
Wenn eine Premium-Oberfläche die gesamte Lieferkette überstehen muss
Eine holographische Folie auf einer Kosmetikverpackung oder einem Spirituosenetikett ist nicht nur ein dekorativer Akzent. Sie ist eine Materialschicht, die das Stanzen ohne Rissbildung, das Falten ohne Delamination und das Schrumpfverpacken ohne Verlust der optischen Tiefe überstehen muss. Die metallische Oberfläche, die im Regal ins Auge fällt, ist das Ergebnis von Entscheidungen, die weit vorher getroffen wurden – etwa bei der Strukturierung der geprägten Beschichtung, der Aufbringung der Metallisierung und der Formulierung der Klebschicht, um sich mit gestrichenen oder lackierten Kartonagen zu verbinden. Wenn ein Veredler eine volle Schicht lang die Maschine nicht anhalten muss, um Ablagerungen am Stanzwerkzeug zu entfernen, ist das kein Zufall. Es bedeutet vielmehr, dass die Trennschicht so entwickelt wurde, dass ihr Verarbeitungsfenster breit genug ist, um die normalen Schwankungen von Temperatur, Geschwindigkeit und Oberflächenzustand des Substrats während acht Stunden kontinuierlicher Produktion auszugleichen. Eine gut kontrollierte Beschichtungsstruktur kann helfen, Oberflächenfehler zu reduzieren und die optische Konsistenz zu verbessern. Dies ist eine Produktionsqualitätsüberlegung – nicht eine eigenständige Marketingaussage – und das Ergebnis hängt weiterhin vom Substrat, dem Druckmotiv, der Maschinenausstattung und den Betriebsbedingungen ab. Auf einer hochglänzenden Faltschachtel sorgt genau diese optische Konsistenz dafür, dass eine Premiummarke vom ersten Muster bis zur letzten Lieferung premium wirkt.
Die harte Wahrheit der Fertigung für industrielle holographische Anforderungen
Die Entwicklung einer holographischen Folie, die auf glänzenden Faltschachteln, Hochgeschwindigkeits-Etikettendruckmaschinen und empfindlichen Zigarettenpapier-Linien zuverlässig funktioniert, erfordert eine disziplinierte Beschichtungstechnik – nicht eine universelle Formel. Die folgende Tabelle ordnet mehrere anspruchsvolle Einsatzfälle den jeweils entscheidenden Eigenschaften der Folie zu.
|
Industrielle Anwendung
|
Wesentliche Substrat-Herausforderung
|
Kritische holographische Folien-Anforderung
|
|
Faltschachtel-Verpackung für Kosmetik
|
Hochglanz-beschichtete Pappe, präzises Falzen
|
Sauberer Feinlinien-Transfer, keine Rissbildung entlang der Falzlinien
|
|
Zigaretten-Zusatzpapier (Tipping Paper)
|
Dünnes, poröses Substrat, hohe Linien-Geschwindigkeit
|
Schnelle Freigabe bei niedriger Temperatur, konstante Registergenauigkeit
|
|
Flexible Folienetiketten
|
Oberflächenenergie-Schwankung, Spannungsvariation
|
Kantenverankerungshaftung, gleichmäßige Hologrammhelligkeit
|
|
Beschichtete Süßwarenverpackung
|
Feuchtigkeits-, Falt- und Handhabungsanforderungen
|
Lösungsmittelfreie Formulierung, hohe Dehnungstoleranz
|
|
Hochgeschwindigkeits-Etikettiermaschinen
|
Schnelle Zykluszeiten, minimale Rüstverschwendung
|
Sofortige saubere Abtrennung, breites Verarbeitungsfenster
|
Eine einzige schwache Schicht an beliebiger Stelle im Folienstapel kann eine gesamte Anwendung zum Scheitern bringen. Daher bestimmt die grundlegende Beschichtungsforschung und -entwicklung – nicht bloß die Zuordnung zu einem Produktkatalog –, ob eine holographische Lösung im Einsatz tatsächlich überzeugt. GL Foils betreibt mit über 20 erfahrenen Ingenieuren an der Spitze ein eigenes Forschungs- und Prüfzentrum und hält 23 nationale Patente; das Unternehmen hat seinen gesamten Prozess gezielt auf genau diese schichtweisen Variablen ausgerichtet. Mit einer jährlichen Kapazität von mehr als 1,5 Millionen Standardrollen gewährleistet GL Foils die Lieferkettenstabilität, die Veredler und Drucker benötigen – ob sie eine hochwertige Faltschachtel für Kosmetikartikel prägen oder Kilometerweise Filterpapier mit voller Produktionsgeschwindigkeit verarbeiten.


 EN