La struttura invisibile dell’utilizzo industriale olografico
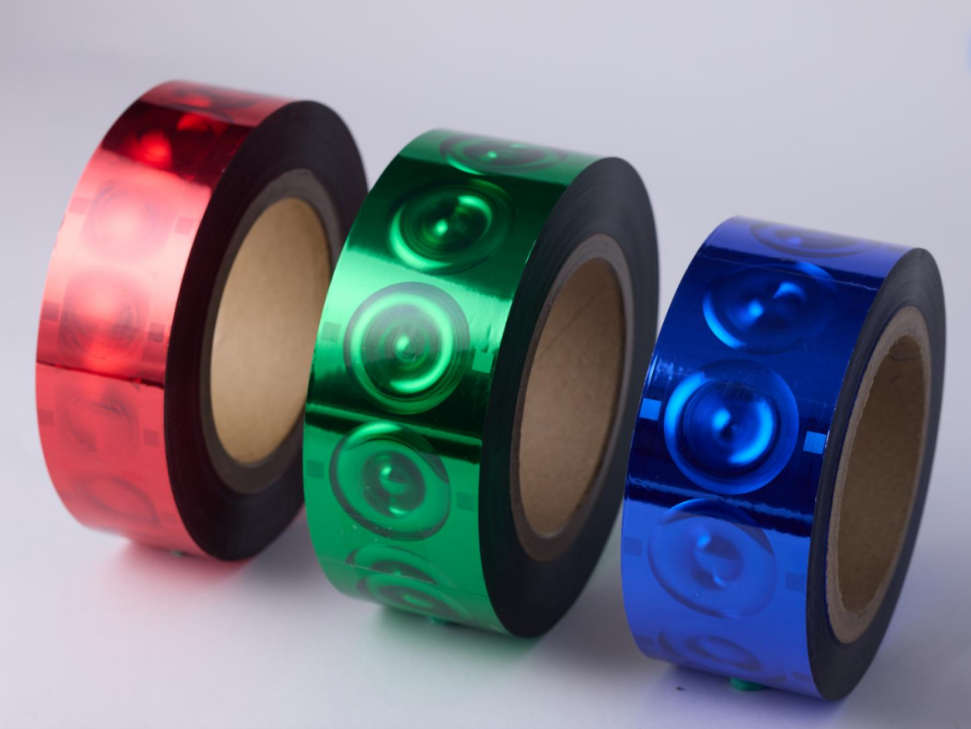
La maggior parte delle conversazioni su tecnologia Olografica inizia e finisce con l’imballaggio per la vendita al dettaglio, per ragioni evidenti. L’impatto visivo sugli scaffali è fondamentale. Ma dietro quella finitura accattivante sugli scaffali del negozio si nasconde un’intera catena di decisioni tecniche che raramente vengono discusse. Pellicole olografiche non sono semplicemente decorativi. Sono sistemi di materiali sottili e multistrato che devono staccarsi in modo pulito, trasferirsi completamente e aderire in modo duraturo su una vasta gamma di carte rivestite, film e cartoncini speciali. La vera sfida ingegneristica non consiste nel realizzare un singolo campione dall’aspetto impeccabile, ma nel garantire che la diecimillesima confezione sia identica alla prima, indipendentemente dalla velocità della macchina da stampa, dall’umidità ambientale e dal lotto del supporto. Un livello di coerenza simile richiede un controllo molto più rigoroso della formulazione del rivestimento e delle variabili di processo di quanto un osservatore occasionale possa immaginare. Quando la foglia metallica scorre senza interruzioni per un intero turno, quando la luminosità olografica rimane uniforme dall’inizio del rotolo fino al nucleo e quando il prodotto finito resiste alle successive fasi di trasformazione senza delaminazione, questi non sono eventi casuali. Sono il risultato diretto di una ricerca e sviluppo rigorosa nel campo dei rivestimenti, applicata alle condizioni reali di produzione.
Dove le prestazioni vengono messe alla prova: diversità dei supporti e controllo strato per strato
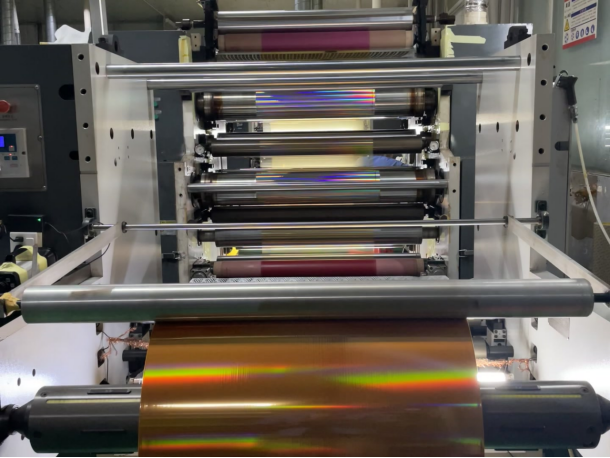
In un tipico ambiente di conversione, una singola pellicola olografica potrebbe essere chiamata a lavorare al mattino su cartoncino duplex rivestito e al pomeriggio su un film flessibile sottile. Ogni supporto presenta la propria energia superficiale, porosità e risposta termica, e la pellicola deve adattarsi senza richiedere una revisione completa del processo tra un lavoro e l’altro. Quando il supporto è una superficie a bassa energia, il sistema adesivo deve garantire un’ancoratura affidabile senza ricorrere a primer aggressivi che potrebbero compromettere la successiva stampabilità. Quando la velocità della linea aumenta, lo strato di rilascio deve staccarsi istantaneamente e in modo pulito, lasciando nessuna opacità né residuo nell’area stampata. E quando il prodotto finito passa alle operazioni post-stampa, come piegatura, taglio die-cut o laminazione, lo strato metallizzato deve allungarsi e flettersi senza fratturarsi. Queste sono le realtà poco appariscenti che distinguono un campione da laboratorio da una pellicola pronta per la produzione. Ottenere questo tipo di coerenza da supporto a supporto richiede che l’architettura del rivestimento — dallo strato di rilascio fino allo strato di incollaggio — sia progettata tenendo conto delle sollecitazioni reali della conversione, non semplicemente testata su un campione piano in condizioni ideali.
Quando i test sui commutatori di substrato eseguono ogni livello nello stack
Un foglio stampato appare statico sul tavolo di carico, ma nel momento in cui raggiunge la stazione di stampa a caldo, una catena completa di eventi meccanici e termici si attiva in millisecondi. La lamina deve staccarsi dal suo supporto esattamente nella finestra di temperatura corretta, trasferirsi su una superficie che potrebbe essere rivestita, verniciata o leggermente testurizzata, quindi aderire con forza sufficiente da resistere a tutto ciò che segue. Quando i trasformatori passano da un substrato all’altro — ad esempio da un cartone duplex standard rivestito a un materiale con percentuale più alta di fibra riciclata — l’energia superficiale può variare in modo significativo. Una lamina che funzionava perfettamente sul primo substrato potrebbe improvvisamente mostrare sollevamento ai bordi o trasferimento incompleto sul secondo. La soluzione raramente risiede nell’adeguamento esclusivo della macchina per la stampa a caldo. Si trova piuttosto a monte, nella formulazione dello strato adesivo, progettato per gestire le variazioni di energia superficiale senza richiedere una finestra di processo stretta e fragile. Questo è il tipo di adattabilità a livello di substrato che distingue una lamina sviluppata sulla base di ricerca fondamentale sui rivestimenti da una lamina che funziona solo in condizioni ideali.
Protezione del marchio che risiede sul prodotto, non sulla confezione
Le caratteristiche anticontraffazione negli imballaggi sono spesso associate a timbri fiscali o etichette di sicurezza, ma la realtà industriale più ampia è che le pellicole olografiche svolgono un’ampia gamma di funzioni sui normali impianti di produzione. Quando abbinati alla giusta qualità e alle condizioni di processo validate, pellicole olografiche può supportare scatole pieghevoli, confezioni flessibili selezionate e supporti per etichette. Le prestazioni devono essere valutate in base alla velocità effettiva della macchina da stampa, al substrato, alle fasi di trasformazione e alla resistenza richiesta prima di un ciclo produttivo completo. Il vero test non è un singolo guasto drammatico, ma l’accumulo graduale di piccole deviazioni di processo che causano un aumento dei rifiuti nell’arco di un turno di otto ore. Quando una lamina si stacca troppo presto o troppo tardi, quando la finestra di adesione si restringe a causa delle variazioni di umidità ambientale o quando lo strato metallizzato si assottiglia a metà rotolo, il risultato è uno spreco misurabile che erode direttamente il margine. È questo tipo di esigenza industriale implacabile che spinge la formulazione dei rivestimenti e il controllo del processo ben oltre quanto le lamine pronte all’uso possano gestire.
Quando un finitura premium deve resistere all’intera catena logistica
Una pellicola olografica su una confezione per cosmetici o su un’etichetta per bevande alcoliche non è soltanto un accento decorativo. È uno strato materiale che deve resistere alla fustellatura senza creparsi, alla piegatura senza delaminarsi e all’incartamento termoretraibile senza perdere la propria profondità ottica. La finitura metallica che attira l’attenzione sugli scaffali è il risultato di decisioni prese molto prima, nella struttura del rivestimento goffrato, nel metodo di deposizione della metallizzazione e nella formulazione dello strato adesivo, progettato per legarsi in modo ottimale a supporti cartacei rivestiti o verniciati. Quando un trasformatore riesce a far funzionare una macchina per un intero turno senza dover fermare la stampa per pulire i residui accumulati sullo stampo, non si tratta di fortuna. Significa che lo strato di rilascio è stato progettato con una finestra di processo sufficientemente ampia da assorbire le normali fluttuazioni di temperatura, velocità e condizioni superficiali del supporto che si verificano nell’arco di otto ore di produzione continua. Una struttura di rivestimento ben controllata può contribuire a ridurre i difetti superficiali e migliorare la coerenza ottica. Si tratta di un criterio legato alla qualità produttiva, non di una semplice dichiarazione promozionale isolata; il risultato finale dipende comunque dal supporto, dal design grafico, dalle attrezzature e dalle condizioni operative. Su una scatola pieghevole ad alta lucentezza, questo tipo di coerenza ottica è ciò che mantiene l’immagine premium di un marchio, dalla prima campionatura all’ultima spedizione.
La dura verità sulla produzione per le esigenze industriali dell’olografia
Progettare una pellicola olografica che funzioni su un cartone pieghevole lucido, su una macchina da stampa per etichette ad alta velocità e su una linea per carta da filtro delicata richiede un’ingegneria accurata dei rivestimenti, non una formula universale. La tabella seguente mette in relazione diversi casi d’uso impegnativi con gli attributi specifici della pellicola olografica di cui effettivamente dipendono.
|
APPLICAZIONE INDUSTRIALE
|
Sfida principale del supporto
|
Esigenza critica della pellicola olografica
|
|
Imballaggio per cosmetici in cartone pieghevole
|
Cartoncino rivestito ad alta lucentezza, piegatura precisa
|
Trasferimento pulito di linee sottili, nessuna crepa lungo le pieghe
|
|
Carta da filtro per sigarette
|
Supporto sottile e poroso, elevata velocità di linea
|
Distacco rapido a bassa temperatura, registrazione costante
|
|
Etichette in film flessibile
|
Variazione dell'energia superficiale, fluttuazione della tensione
|
Adesione a bordo bloccato, luminosità olografica uniforme
|
|
Imballaggi per dolciumi rivestiti
|
Requisiti di umidità, piegatura e manipolazione
|
Formula senza solventi, elevata tolleranza allo stiramento
|
|
Linee ad alta velocità per la stampa di etichette
|
Tempi di ciclo rapidi, spreco minimo durante l'allestimento
|
Distacco immediato e pulito, ampia finestra di lavorazione
|
Un singolo strato debole in qualsiasi punto della pila di fogli metallici può compromettere l’intera applicazione. Per questo motivo, la ricerca e lo sviluppo fondamentali dei rivestimenti — e non semplicemente la corrispondenza con il catalogo prodotti — determinano se una soluzione olografica resiste sul campo. GL Foils, che gestisce un centro dedicato a R&S e prove guidato da oltre 20 esperti senior in ingegneria e titolare di 23 brevetti nazionali, ha costruito il proprio processo proprio attorno a queste variabili strato per strato. Con una capacità annua superiore a 1,5 milioni di rotoli standard, l’azienda garantisce la coerenza della catena di approvvigionamento richiesta da convertitori e stampatori, sia che stiano timbrando un cartone pieghevole di fascia alta per cosmetici, sia che stiano stampando chilometri di carta per filtri alla massima velocità di produzione.


 EN