A estrutura invisível por trás do uso industrial de hologramas
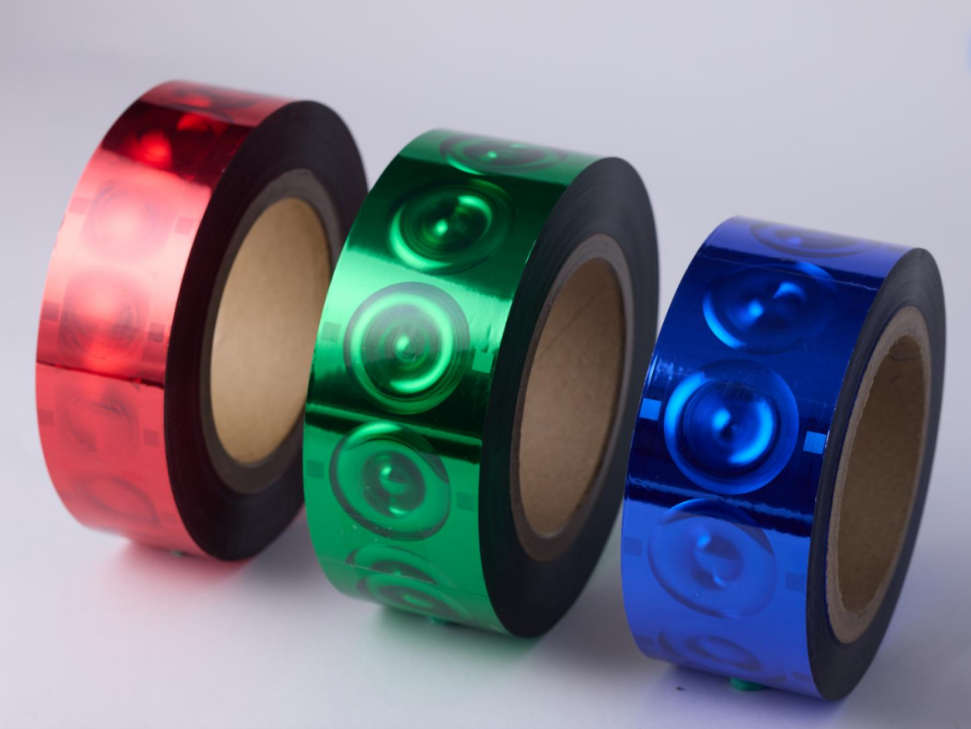
A maioria das conversas sobre tecnologia holográfica começa e termina com embalagens para varejo, por razões óbvias. O apelo visual nas prateleiras é fundamental. Mas, por trás desse acabamento chamativo nas prateleiras das lojas, existe toda uma cadeia de decisões técnicas que raramente são discutidas. Folhas holográficas não são apenas decoração. São sistemas de materiais finos e multicamadas que devem descolar-se limpa, transferir-se integralmente e aderir de forma duradoura a uma ampla gama de papéis revestidos, filmes e chapas especiais. O verdadeiro desafio de engenharia não consiste em fazer uma única amostra parecer boa. Consiste em garantir que a milésima caixa tenha aparência idêntica à primeira, mesmo com diferentes velocidades de impressão, níveis variáveis de humidade ambiente e lotes distintos de substratos. Esse tipo de consistência exige um controle muito mais rigoroso da formulação do revestimento e das variáveis do processo do que os observadores casuais jamais imaginariam. Quando a folha metálica opera sem interrupções durante um turno inteiro, quando o brilho holográfico permanece uniforme desde o início do rolo até o núcleo e quando a peça acabada resiste às etapas posteriores de conversão sem deslaminação, tais resultados não são acidentais. São consequência direta de uma investigação e desenvolvimento disciplinados de revestimentos aplicados a condições reais de produção.
Onde o Desempenho é Testado: Diversidade de Substratos e Controlo Camada por Camada
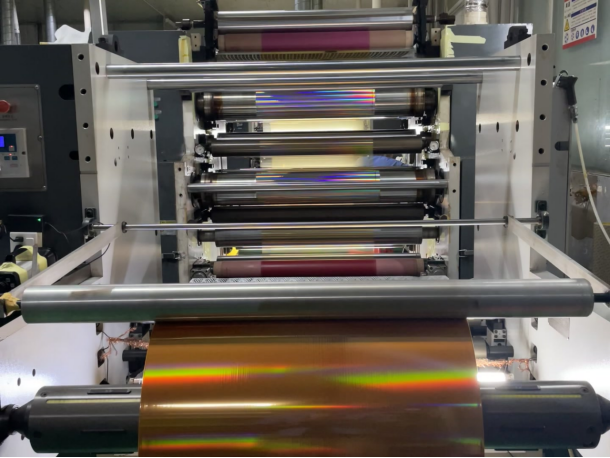
Num ambiente típico de conversão, pode-se exigir que uma única folha holográfica opere pela manhã sobre cartão duplex revestido e à tarde sobre um filme flexível de espessura reduzida. Cada substrato traz sua própria energia superficial, porosidade e resposta térmica, e a folha deve adaptar-se sem necessidade de uma reformulação completa do processo entre os trabalhos. Quando o substrato é uma superfície de baixa energia, o sistema adesivo deve fixar-se de forma confiável sem depender de primers agressivos que possam afetar a receptividade à impressão subsequente. À medida que a velocidade da linha aumenta, a camada de liberação deve soltar-se instantânea e limpiamente, deixando nenhuma névoa ou resíduo na área estampada. E, quando a peça acabada entra em operações pós-impressão, como vincagem, corte a troquel ou laminagem, a camada metalizada deve alongar-se e flexionar-se sem se fraturar. Essas são as realidades despretensiosas que distinguem uma amostra de laboratório de uma folha pronta para produção. Alcançar esse tipo de consistência entre substratos exige que a arquitetura de revestimento — da camada de liberação à camada de tamanho — seja projetada levando em conta as tensões reais da conversão industrial, e não apenas testada em um corpo de prova plano sob condições ideais.
Quando os Testes de Substrato Alternam Todas as Camadas na Pilha
Uma folha impressa parece estática na mesa de carregamento, mas, no momento em que atinge a estação de estampagem, toda uma cadeia de eventos mecânicos e térmicos é acionada em milissegundos. A folha metálica deve se soltar do seu suporte exatamente na janela de temperatura adequada, transferir-se para uma superfície que pode estar revestida, vernizada ou levemente texturizada e, em seguida, aderir com força suficiente para resistir a tudo o que virá a seguir. Quando os conversores alternam entre substratos — por exemplo, de um cartão duplex revestido padrão para um material com maior teor de conteúdo reciclado — a energia superficial pode variar significativamente. Uma folha metálica que funcionava perfeitamente no primeiro substrato pode, de repente, apresentar levantamento nas bordas ou transferência incompleta no segundo. A solução raramente é encontrada apenas ajustando a máquina de estampagem. Ela está localizada mais a montante, na forma como a camada adesiva foi formulada para lidar com variações na energia superficial, sem exigir uma janela de processamento estreita e frágil. Trata-se desse tipo de adaptabilidade em nível de substrato que distingue uma folha metálica desenvolvida com base em pesquisas fundamentais em revestimentos de uma folha que funciona apenas em condições ideais.
Proteção da Marca Que Vive no Produto, Não na Embalagem
Recursos antifalsificação nas embalagens são frequentemente associados a selos fiscais ou etiquetas de segurança, mas a realidade industrial mais ampla é que folhas holográficas desempenham uma gama muito mais ampla de funções nas linhas de produção do dia a dia. Quando combinadas com o grau adequado e condições de processo validadas, folhas holográficas pode suportar caixas de papelão dobráveis, embalagens flexíveis selecionadas e materiais para rótulos. O desempenho deve ser avaliado com base na velocidade real da máquina de impressão, no substrato, nas etapas de conversão e na resistência exigida antes de uma produção em escala total. O verdadeiro teste não é uma falha dramática isolada, mas a lenta acumulação de pequenas variações no processo que fazem com que os produtos rejeitados se acumulem ao longo de um turno de oito horas. Quando uma folha metálica libera cedo demais ou tarde demais, quando a janela de adesão se estreita devido a flutuações de umidade ambiente ou quando a camada metalizada fica mais fina no meio do rolo, o resultado é um desperdício mensurável que reduz diretamente a margem. Esse é o tipo de exigência industrial contínua que leva a formulação de revestimentos e o controle de processo muito além do que as folhas metálicas prontas para uso conseguem suportar.
Quando um acabamento premium precisa resistir a toda a cadeia de suprimentos
Uma folha holográfica em uma caixa de cosméticos ou em um rótulo de bebidas alcoólicas não é apenas um detalhe decorativo. É uma camada material que deve resistir ao corte com matriz sem rachar, à dobra sem descamamento e ao envolvimento térmico sem perda da profundidade óptica. O acabamento metálico que chama a atenção nas prateleiras é resultado de decisões tomadas muito antes, na estruturação do revestimento em relevo, na forma como a metalização foi depositada e na formulação da camada adesiva para garantir ligação com papéis-cartão revestidos ou vernizados. Quando um transformador opera uma jornada completa sem interromper a máquina para limpar acúmulo no clichê de estampagem, isso não é sorte. Significa que a camada de liberação foi projetada com uma janela de processamento suficientemente ampla para absorver as flutuações normais de temperatura, velocidade e condições da superfície do substrato que ocorrem ao longo de oito horas contínuas de produção. Uma estrutura de revestimento bem controlada pode ajudar a reduzir defeitos superficiais e melhorar a consistência óptica. Trata-se de um critério de qualidade produtiva, não de uma declaração de marketing isolada; o resultado final ainda depende do substrato, da arte-final, dos equipamentos e das condições operacionais. Em uma caixa dobrável de alto brilho, esse tipo de consistência óptica é o que mantém uma marca premium com aparência premium, desde a primeira amostra até o último carregamento.
A Verdade Difícil da Fabricação para Demandas Industriais de Hologramas
Projetar uma folha holográfica que funcione bem em cartões dobráveis brilhantes, em máquinas de rotulagem de alta velocidade e em linhas de papel para filtros de cigarros exige engenharia rigorosa de revestimento, e não uma fórmula universal. A tabela abaixo relaciona diversos casos de uso exigentes com os atributos reais da folha holográfica de que dependem.
|
Aplicação Industrial
|
Desafio Principal do Substrato
|
Demanda Crítica da Folha Holográfica
|
|
Embalagens cosméticas em cartão dobrável
|
Papel-cartão revestido de alto brilho, vinculação precisa
|
Transferência nítida de linhas finas, sem fissuras ao longo das dobras
|
|
Papel para filtros de cigarros
|
Substrato fino e poroso, alta velocidade de impressão
|
Liberação rápida em baixa temperatura, registro consistente
|
|
Etiquetas em filme flexível
|
Variação de energia superficial, flutuação da tensão
|
Adesão com travamento nas bordas, brilho holográfico uniforme
|
|
Embalagens para doces com revestimento
|
Requisitos de umidade, dobramento e manuseio
|
Formulação sem solventes, alta tolerância à extensão
|
|
Linhas de estampagem de etiquetas de alta velocidade
|
Tempos de ciclo rápidos, desperdício mínimo na configuração
|
Liberação limpa instantânea, ampla janela de processamento
|
Uma única camada fraca em qualquer ponto da pilha de folhas pode comprometer toda uma aplicação. É por isso que a investigação e o desenvolvimento fundamentais de revestimentos — e não simplesmente a correspondência com catálogos de produtos — determinam se uma solução holográfica resiste no campo. A GL Foils, que opera uma instalação dedicada de I&D e testes liderada por mais de 20 especialistas séniores em engenharia e detentora de 23 patentes nacionais, estruturou todo o seu processo precisamente em torno dessas variáveis camada a camada. Com uma capacidade anual superior a 1,5 milhão de rolos-padrão, a empresa garante a consistência na cadeia de abastecimento de que conversores e impressores necessitam, quer estejam aplicando hot-stamping em caixas de cartão dobrável de alta qualidade para cosméticos, quer estejam imprimindo quilómetros de papel para filtros a velocidade máxima de produção.


 EN