

 EN

ฟอยล์ร้อนสำหรับพิมพ์บนกล่องที่เคลือบยูวี: สิ่งที่ผู้ซื้อควรตรวจสอบ
2026/10/28
สามารถพิมพ์ฟอยล์สีทองลงบนกล่องที่เคลือบยูวีได้ แต่พื้นผิวของกล่องกับฟอยล์ต้องเข้ากันอย่างเหมาะสม ศึกษาสิ่งที่ควรตรวจสอบก่อนอนุมัติการผลิตกล่องสำเร็จรูป
2026/07/29
2026/07/29
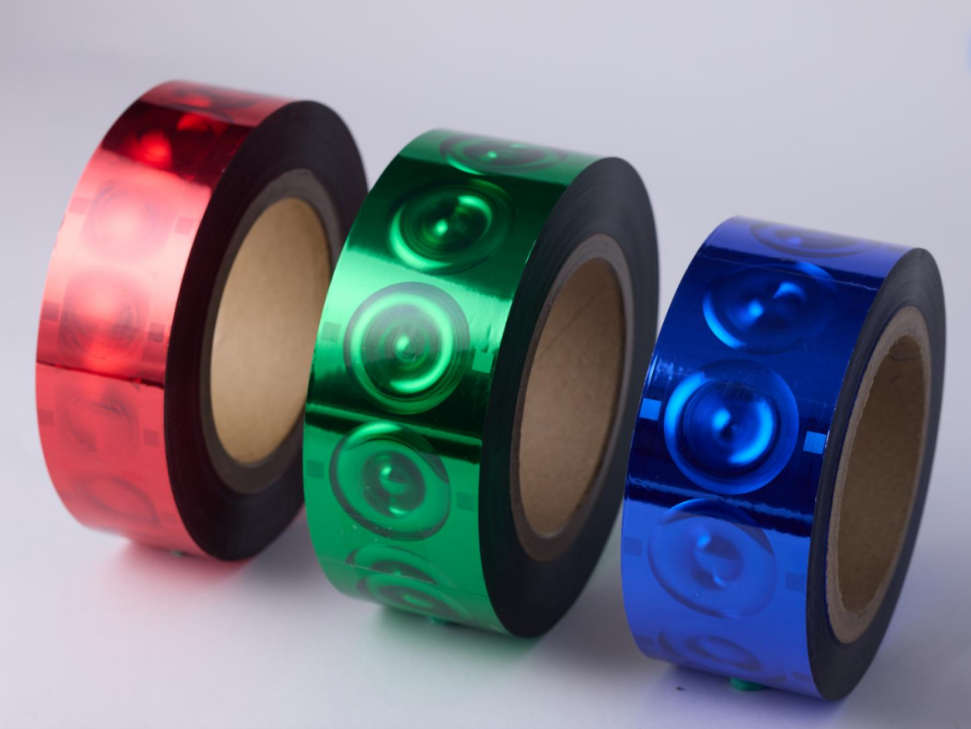
การสนทนาส่วนใหญ่เกี่ยวกับ เทคโนโลยีโฮโลแกรม เริ่มต้นและสิ้นสุดที่การบรรจุภัณฑ์สำหรับค้าปลีก เนื่องจากเหตุผลที่ชัดเจน ความน่าดึงดูดบนชั้นวางสินค้ามีความสำคัญ แต่เบื้องหลังผิวหน้าที่สะดุดตาบนชั้นวางสินค้าในร้านค้า ยังมีกระบวนการตัดสินใจเชิงเทคนิคทั้งชุดที่แทบไม่เคยถูกกล่าวถึง ฟอยล์โฮโลแกรม ไม่ใช่เพียงแค่ส่วนตกแต่งเท่านั้น แต่ยังเป็นระบบที่ประกอบด้วยวัสดุหลายชั้นที่บางมาก ซึ่งต้องลอกออกได้อย่างสะอาด ถ่ายโอนได้ครบถ้วน และยึดติดอย่างทนทานบนกระดาษเคลือบ ฟิล์ม และแผ่นวัสดุพิเศษหลากหลายชนิด ความท้าทายด้านวิศวกรรมที่แท้จริงไม่ใช่การผลิตตัวอย่างเพียงชิ้นเดียวให้ดูดี แต่คือการทำให้กล่องที่ผลิตเป็นลำดับที่หนึ่งหมื่นเหมือนกับกล่องชิ้นแรกอย่างสม่ำเสมอ แม้ในสภาวะที่ความเร็วของเครื่องพิมพ์ อุณหภูมิและความชื้นแวดล้อม และล็อตของวัสดุพื้นฐานแตกต่างกัน ความสม่ำเสมอดังกล่าวจำเป็นต้องควบคุมสูตรการเคลือบและตัวแปรกระบวนการอย่างเข้มงวดกว่าที่ผู้สังเกตการณ์ทั่วไปจะจินตนาการได้ เมื่อฟอยล์สามารถเดินผ่านเครื่องได้ต่อเนื่องตลอดกะการทำงาน เมื่อความสว่างแบบโฮโลแกรมคงที่สม่ำเสมอตั้งแต่ปลายม้วนจนถึงแกนกลาง และเมื่อชิ้นงานสำเร็จรูปสามารถผ่านกระบวนการแปรรูปขั้นต่อไปได้โดยไม่เกิดการแยกชั้น ทั้งหมดนี้ไม่ใช่เรื่องบังเอิญ แต่เป็นผลโดยตรงจากการวิจัยและพัฒนาการเคลือบที่มีวินัยสูง ภายใต้เงื่อนไขการผลิตจริง
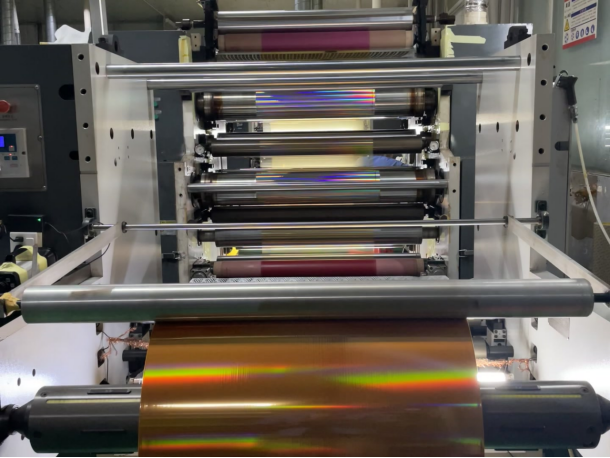
ในสภาพแวดล้อมการแปลงวัสดุทั่วไป ฟอยล์โฮโลแกรมตัวเดียวอาจถูกใช้งานบนกระดาษแบบเคลือบดูเพล็กซ์ในตอนเช้า และเปลี่ยนไปใช้กับฟิล์มยืดหยุ่นบางพิเศษในตอนบ่าย แต่ละวัสดุรองรับมีค่าพลังงานผิว ความพรุน และการตอบสนองต่อความร้อนที่แตกต่างกัน ฟอยล์จึงต้องปรับตัวให้เข้ากับวัสดุแต่ละชนิดได้โดยไม่จำเป็นต้องปรับเปลี่ยนกระบวนการผลิตทั้งหมดระหว่างงาน เมื่อวัสดุรองรับมีพลังงานผิวต่ำ ระบบกาวต้องยึดเกาะได้อย่างเชื่อถือได้ โดยไม่พึ่งสารรองพื้นที่รุนแรงซึ่งอาจส่งผลต่อความสามารถในการรับหมึกในขั้นตอนการพิมพ์ต่อไป เมื่อความเร็วสายการผลิตเพิ่มสูงขึ้น ชั้นปล่อยต้องแยกตัวออกทันทีและสะอาดหมดจด โดยไม่ทิ้งคราบฝ้าหรือตกค้างใดๆ บนบริเวณที่ถูกปั๊ม เมื่อชิ้นงานสำเร็จรูปเข้าสู่ขั้นตอนหลังพิมพ์ เช่น การพับรอย การตัดตายคัต หรือการเคลือบลามิเนต ชั้นโลหะเคลือบต้องสามารถยืดและโค้งงอได้โดยไม่แตกร้าว เหล่านี้คือความเป็นจริงที่ไม่โดดเด่น แต่กลับเป็นสิ่งที่แยกแยะตัวอย่างระดับแล็บออกจากฟอยล์ที่พร้อมใช้งานจริงในสายการผลิต การบรรลุความสม่ำเสมอระหว่างวัสดุรองรับต่างๆ ดังกล่าว จำเป็นต้องออกแบบโครงสร้างการเคลือบตั้งแต่ชั้นปล่อยจนถึงชั้นขนาดให้ทนต่อแรงเครียดจากการแปลงวัสดุในโลกแห่งความเป็นจริง ไม่ใช่แค่ทดสอบบนตัวอย่างแผ่นแบนภายใต้สภาวะอุดมคติเท่านั้น
แผ่นกระดาษที่พิมพ์แล้วดูนิ่งอยู่บนโต๊ะโหลด แต่ทันทีที่สัมผัสกับสถานีการปั๊ม ปฏิกิริยาเชิงกลและเชิงความร้อนหลายอย่างจะเกิดขึ้นต่อเนื่องกันภายในไม่กี่มิลลิวินาที ฟอยล์ต้องแยกตัวออกจากตัวรองรับได้ในช่วงอุณหภูมิที่เหมาะสมพอดี ถ่ายโอนไปยังพื้นผิวที่อาจเคลือบด้วยสารใดสารหนึ่ง เช่น วานิช หรือมีพื้นผิวสัมผัสแบบเบา ๆ แล้วจึงยึดติดแน่นพอที่จะทนต่อกระบวนการทั้งหมดที่ตามมา เมื่อผู้ผลิตเปลี่ยนวัสดุพื้นฐาน เช่น จากกระดาษลามิเนตแบบเคลือบมาตรฐานไปเป็นกระดาษที่มีส่วนผสมของวัสดุรีไซเคิลสูงขึ้น พลังงานผิวอาจเปลี่ยนแปลงอย่างชัดเจน ฟอยล์ที่ทำงานได้ดีเยี่ยมบนวัสดุพื้นฐานชุดแรก อาจเริ่มแสดงอาการปลายฟอยล์ยกตัวขึ้นหรือถ่ายโอนไม่สมบูรณ์เมื่อใช้กับวัสดุพื้นฐานชุดที่สอง การแก้ไขปัญหานี้มักไม่สามารถทำได้เพียงแค่ปรับเครื่องปั๊มเท่านั้น แต่ต้องย้อนกลับไปไกลกว่านั้น คือ ต้องพิจารณาสูตรของชั้นยึดเกาะที่ออกแบบมาให้รับมือกับความแปรผันของพลังงานผิวได้อย่างมีประสิทธิภาพ โดยไม่จำเป็นต้องอาศัยช่วงเงื่อนไขการประมวลผลที่แคบและเปราะบาง นี่คือความสามารถในการปรับตัวระดับวัสดุพื้นฐานที่ทำให้ฟอยล์ชนิดหนึ่งซึ่งพัฒนาขึ้นจากงานวิจัยพื้นฐานด้านการเคลือบ แตกต่างจากฟอยล์อีกชนิดที่ใช้งานได้ดีเฉพาะภายใต้เงื่อนไขที่สมบูรณ์แบบเท่านั้น
คุณลักษณะป้องกันของปลอมบนบรรจุภัณฑ์มักเชื่อมโยงกับแสตมป์ภาษีหรือฉลากความปลอดภัย แต่ในความเป็นจริงของอุตสาหกรรมโดยรวมนั้น ฟอยล์โฮโลแกรมมีหน้าที่หลากหลายกว่านั้นมากในการผลิตประจำวัน เมื่อเลือกใช้เกรดที่เหมาะสมร่วมกับเงื่อนไขกระบวนการที่ผ่านการตรวจสอบแล้ว ฟอยล์โฮโลแกรม สามารถรองรับกล่องกระดาษแบบพับได้ บรรจุภัณฑ์ยืดหยุ่นที่เลือกไว้ และวัสดุสำหรับพิมพ์ฉลาก ประสิทธิภาพควรประเมินตามความเร็วจริงของเครื่องพิมพ์ วัสดุพื้นฐาน ขั้นตอนการแปรรูป และความต้านทานที่ต้องการ ก่อนเริ่มการผลิตจริง การทดสอบที่แท้จริงไม่ใช่ความล้มเหลวครั้งใหญ่เพียงครั้งเดียว แต่คือการสะสมอย่างช้าๆ ของความคลาดเคลื่อนเล็กน้อยในกระบวนการ ซึ่งทำให้เกิดของเสียเพิ่มขึ้นเรื่อยๆ ตลอดกะการทำงานแปดชั่วโมง เมื่อฟอยล์หลุดออกเร็วเกินไปหรือช้าเกินไป เมื่อช่วงเวลาที่กาวยึดเกาะได้แคบลงจากความผันผวนของความชื้นในอากาศ หรือเมื่อชั้นโลหะบางลงระหว่างการม้วน ผลลัพธ์คือของเสียที่วัดค่าได้ ซึ่งลดกำไรโดยตรง นี่คือความต้องการเชิงอุตสาหกรรมระดับสูงที่ผลักดันสูตรการเคลือบและการควบคุมกระบวนการให้ก้าวไกลเกินกว่าฟอยล์ทั่วไปที่หาซื้อได้ตามท้องตลาด
ฟอยล์โฮโลแกรมบนกล่องเครื่องสำอางหรือฉลากสุราไม่ใช่เพียงการตกแต่งเท่านั้น แต่เป็นชั้นวัสดุที่ต้องทนต่อการตัดด้วยแม่พิมพ์โดยไม่แตกร้าว ทนต่อการพับโดยไม่แยกชั้น และทนต่อการห่อแบบหดตัวโดยไม่สูญเสียความลึกเชิงแสง ผิวเคลือบแบบโลหะที่ดึงดูดสายตาบนชั้นวางสินค้าเกิดขึ้นจากกระบวนการตัดสินใจที่ทำไว้ล่วงหน้ามาก ทั้งในแง่โครงสร้างของชั้นเคลือบที่ถูกนูนขึ้น วิธีการเคลือบผิวด้วยโลหะ และสูตรกาวที่ออกแบบมาให้ยึดติดกับกระดาษแข็งที่เคลือบผิวหรือเคลือบวานิชได้อย่างมีประสิทธิภาพ เมื่อผู้ผลิตสามารถเดินเครื่องตลอดกะการผลิตโดยไม่ต้องหยุดเครื่องเพื่อทำความสะอาดคราบสะสมบนแม่พิมพ์ปั๊ม ก็ไม่ใช่เรื่องบังเอิญ แต่หมายความว่าชั้นปล่อย (release layer) ถูกออกแบบให้มีขอบเขตการประมวลผลกว้างพอที่จะรองรับการเปลี่ยนแปลงตามปกติของอุณหภูมิ ความเร็ว และสภาพผิวของวัสดุพื้นฐานที่เกิดขึ้นตลอดระยะเวลาแปดชั่วโมงของการผลิตอย่างต่อเนื่อง โครงสร้างของชั้นเคลือบที่ควบคุมได้ดีสามารถช่วยลดข้อบกพร่องบนผิวและปรับปรุงความสม่ำเสมอเชิงแสงได้ นี่คือประเด็นด้านคุณภาพการผลิต ไม่ใช่ข้ออ้างทางการตลาดที่ยืนยันได้เองแต่เพียงฝ่ายเดียว และผลลัพธ์สุดท้ายยังขึ้นอยู่กับวัสดุพื้นฐาน งานออกแบบ ระบบเครื่องจักร และเงื่อนไขการปฏิบัติงานด้วย สำหรับกล่องพับแบบเงามันระดับสูง ความสม่ำเสมอเชิงแสงในลักษณะนี้คือสิ่งที่ทำให้แบรนด์ระดับพรีเมียมยังคงดูพรีเมียมอย่างต่อเนื่อง ตั้งแต่ตัวอย่างชิ้นแรกจนถึงการจัดส่งชิ้นสุดท้าย
การออกแบบฟอยล์โฮโลแกรมที่ทำงานได้ดีบนกล่องพับผิวมันวาว เครื่องพิมพ์ฉลากความเร็วสูง และสายการผลิตกระดาษปิดปลายบุหรี่ที่ละเอียดอ่อน จำเป็นต้องอาศัยวิศวกรรมการเคลือบที่แม่นยำและเข้มงวด มากกว่าการใช้สูตรเดียวสำหรับทุกกรณี ตารางด้านล่างแสดงการจับคู่ระหว่างกรณีการใช้งานที่ท้าทายหลายแบบ กับคุณลักษณะเฉพาะของฟอยล์โฮโลแกรมที่แต่ละกรณีนั้นพึ่งพาอย่างแท้จริง
|
การใช้งานในอุตสาหกรรม |
ความท้าทายหลักจากพื้นผิวรองรับ |
ความต้องการฟอยล์โฮโลแกรมที่สำคัญ
|
|
บรรจุภัณฑ์เครื่องสำอางในรูปแบบกล่องพับ |
แผ่นกระดาษเคลือบผิวมันสูง รอยพับคมชัด |
การถ่ายโอนเส้นบางอย่างสะอาด ไม่มีรอยแตกร้าวตามแนวพับ |
|
กระดาษปิดปลายบุหรี่ |
พื้นผิวรองรับบางและมีรูพรุน ความเร็วในการผลิตสูง |
ปล่อยตัวอย่างรวดเร็วที่อุณหภูมิต่ำ การจัดตำแหน่งที่สม่ำเสมอ |
|
ฉลากฟิล์มแบบยืดหยุ่น |
ความแปรผันของพลังงานผิว ความผันผวนของแรงตึง |
การยึดเกาะแบบขอบล็อก ความสว่างของโฮโลแกรมที่สม่ำเสมอ |
|
บรรจุภัณฑ์ขนมที่เคลือบผิว |
ความชื้น การพับ และข้อกำหนดในการจัดการ |
สูตรไม่มีตัวทำละลาย ทนต่อการยืดได้สูง |
|
สายการผลิตฉลากแบบปั๊มความเร็วสูง |
เวลาไซเคิลรวดเร็ว ของเสียจากการตั้งค่าเริ่มต้นน้อยที่สุด |
ปล่อยออกอย่างสะอาดทันที ช่วงการประมวลผลกว้าง
|
ชั้นวัสดุที่อ่อนแอเพียงชั้นเดียว ไม่ว่าจะอยู่ตำแหน่งใดในม้วนฟอยล์ ก็อาจทำให้การใช้งานทั้งหมดล้มเหลวได้ ดังนั้น การวิจัยและพัฒนาด้านการเคลือบขั้นพื้นฐาน ไม่ใช่แค่การเลือกผลิตภัณฑ์จากแคตตาล็อกอย่างผิวเผิน จึงเป็นปัจจัยสำคัญที่กำหนดว่า โซลูชันโฮโลแกรมจะสามารถใช้งานได้จริงในสภาพแวดล้อมจริงหรือไม่ GL Foils ซึ่งดำเนินศูนย์วิจัย พัฒนา และทดสอบเฉพาะทาง โดยมีวิศวกรอาวุโสกว่า 20 ท่านเป็นผู้นำ และถือสิทธิบัตรระดับชาติจำนวน 23 ฉบับ ได้ออกแบบกระบวนการผลิตทั้งหมดโดยคำนึงถึงตัวแปรที่เกี่ยวข้องกับแต่ละชั้นของฟอยล์อย่างแม่นยำ ด้วยกำลังการผลิตต่อปีเกิน 1.5 ล้านม้วนมาตรฐาน บริษัทฯ จึงสามารถรับรองความสม่ำเสมอของห่วงโซ่อุปทานตามที่ผู้แปลงวัสดุ (converters) และผู้พิมพ์ (printers) ต้องการ ไม่ว่าพวกเขาจะกำลังผลิตกล่องบรรจุภัณฑ์แบบพับสำหรับเครื่องสำอางค์ระดับพรีเมียม หรือกำลังผลิตกระดาษสำหรับหุ้มปลายบุหรี่ (tipping paper) ยาวหลายกิโลเมตรด้วยความเร็วสูงสุด

2026/10/28
สามารถพิมพ์ฟอยล์สีทองลงบนกล่องที่เคลือบยูวีได้ แต่พื้นผิวของกล่องกับฟอยล์ต้องเข้ากันอย่างเหมาะสม ศึกษาสิ่งที่ควรตรวจสอบก่อนอนุมัติการผลิตกล่องสำเร็จรูป

2026/10/26
ฟอยล์สีทองอาจดูสมบูรณ์แบบบนกล่องที่เรียบ แต่เกิดการแตกร้าวหลังจากพับแล้ว ดูสิ่งที่ควรตรวจสอบในงานศิลป์ แผ่นกระดาษ รอยพับ และตัวอย่างสำเร็จรูป

2026/10/27
ฟอยล์ร้อนให้ผลลัพธ์การตกแต่งแบบโลหะและโฮโลแกรมสำหรับบรรจุภัณฑ์ โดยมีคุณสมบัติการปล่อยตัว การยึดเกาะ และประสิทธิภาพขณะพิมพ์ที่เชื่อถือได้

2026/10/26
เทคโนโลยีฟอยล์โฮโลแกรมและโฮโลแกรมเพิ่มการตรวจสอบสิทธิ์แบบหลายชั้นให้กับบรรจุภัณฑ์ ซึ่งสนับสนุนการคุ้มครองแบรนด์ผ่านความปลอดภัยเชิงแสงที่สามารถยืนยันได้

2026/10/23
ฟอยล์โฮโลแกรมและการปั๊มร้อนช่วยยกระดับมูลค่าที่รับรู้ของบรรจุภัณฑ์ด้วยเอฟเฟกต์แสงที่สม่ำเสมอสำหรับกล่องบรรจุภัณฑ์ระดับพรีเมียม

2026/10/22
กระดาษโฮโลแกรมสำหรับกล่องบรรจุภัณฑ์เครื่องสำอางช่วยเพิ่มเอฟเฟกต์การเปลี่ยนสีตามมุมมอง การพิมพ์ฟอยล์ได้อย่างแม่นยำ และเสริมความโดดเด่นบนชั้นวางสินค้าสำหรับบรรจุภัณฑ์ผลิตภัณฑ์ความงาม

