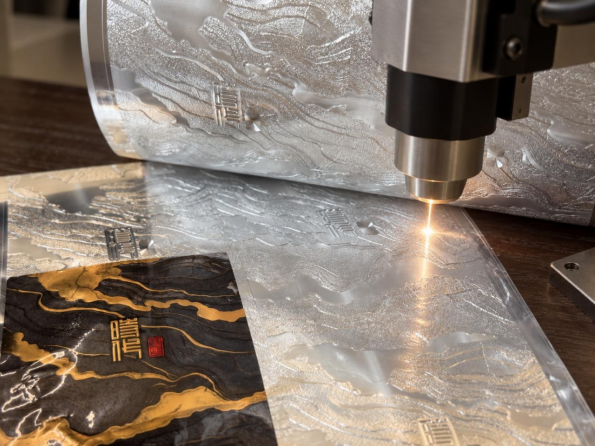
Pourquoi la gravure de motifs holographiques constitue un problème de débit
Les motifs holographiques sur les feuilles à estampage ont un aspect décoratif, mais le défi de production réside dans le temps requis, la reproductibilité et la taille des détails. Un motif dont le cycle de création s’étend sur plusieurs jours peut retarder le lancement d’un emballage. Une matrice dont les dimensions varient après la galvanoplastie au nickel transmet ce décalage à chaque réplique, où il peut apparaître sous forme de joint visible ou de bande lumineuse traversant le motif transféré. Le goulot d’étranglement n’est rarement pas lié à l’art conceptuel, mais à l’étape où la structure optique est physiquement inscrite sur la surface de la matrice.
L’origination traditionnelle utilise souvent la photolithographie par masque ou l’interférométrie à deux faisceaux. Ces deux méthodes permettent d’obtenir des détails, mais toutes deux impliquent des cycles de préparation longs. Un nouveau motif peut nécessiter un nouveau masque, un nouvel alignement optique ou une nouvelle recette chimique. La technologie laser modifie cette équation en transformant une grande partie du travail en une opération numérique et sans contact. Un système laser trace le motif sous contrôle logiciel, au lieu de s’engager sur un masque fixe. Ce changement est déterminant, car un programme holographique enregistré lie le motif optique à la répétition du graphisme : toute modification apportée au graphisme entraîne donc également une modification du fichier d’origination.
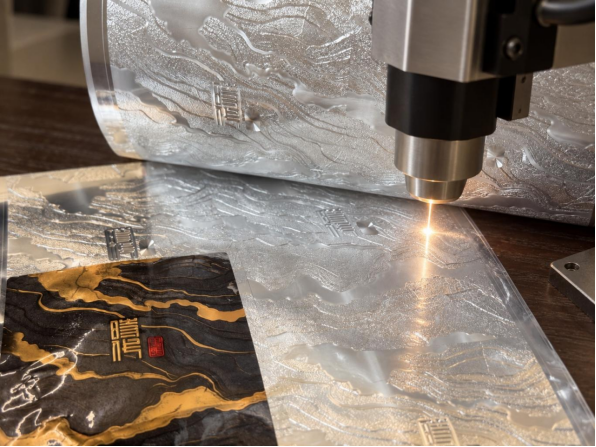
Comment l’écriture laser directe transforme l’origination du maître
Dans un flux de travail classique, le motif est conçu, exposé sur une résine photosensible, révélé puis électroformé en une matrice en nickel. L’écriture laser directe regroupe plusieurs étapes. Un faisceau focalisé expose la résine selon un fichier numérique, ce qui permet d’apporter des modifications sans attendre la fabrication d’un nouveau masque. L’avantage offert par la technologie laser ne se limite pas à la vitesse : il s’agit aussi du contrôle des versions. Lorsqu’une marque demande une légère modification d’un graphique de sécurité, le fichier peut être ajusté et réécrit sur la même plateforme. Les échantillons deviennent moins coûteux, et plusieurs fonctionnalités peuvent être testées avant la production.
|
Méthode
|
Niveau de résolution
|
Configuration pour une nouvelle conception
|
La souplesse
|
Goulot d’étranglement principal
|
|
Photolithographie basée sur masque
|
Modéré
|
Plus long
|
Faible à moyenne
|
Fabrication de masque
|
|
Interférence à deux faisceaux
|
Modéré à élevé
|
Moyen
|
Faible, uniquement pour les réseaux périodiques
|
Stabilité optique
|
|
Écriture laser directe
|
Modéré à élevé
|
Plus court
|
Élevé
|
Vitesse d'écriture
|
|
Écriture par faisceau d’électrons
|
Très élevée
|
Plus long
|
Élevé
|
Coût et environnement sous vide
|
Le tableau compare des tendances générales plutôt que des spécifications fixes. L’écriture laser directe bat rarement la lithographie par faisceau d’électrons en termes de résolution absolue. Elle se distingue toutefois par un équilibre optimal entre résolution, délais d’exécution et contrôle numérique. Pour les feuilles de gaufrage holographiques, cet équilibre compte souvent davantage qu’une spécification extrême.
Contrôle des impulsions et longueur d’onde dans l’ablation propre
Tous les procédés laser ne sont pas identiques. Un laser à onde continue chauffe largement la surface, ce qui comporte un risque pour les matrices holographiques peu profondes et périodiques. Les lasers ultrarapides, notamment les sources picoseconde et femtoseconde, délivrent leur énergie sous forme d’impulsions très brèves. La matière est ainsi éliminée avant que la chaleur ne se diffuse largement. On désigne souvent ce phénomène par le terme « ablation froide », bien qu’il s’agisse d’une simplification.
La longueur d’onde est également déterminante. Les lasers ultraviolets se focalisent sur des taches plus petites, ce qui facilite l’obtention de périodes de réseau fines. Les lasers verts et infrarouges peuvent offrir une puissance moyenne plus élevée, mais ils risquent de créer une zone affectée thermiquement plus étendue sur certains résists ou couches métalliques. Des groupes de recherche tels que l’Institut Fraunhofer pour Technologie laser travaillent sur l’ablation par impulsions ultracourtes et sur les structures optiques écrites au laser, où la durée d’impulsion et le fluence déterminent la quantité de chaleur transférée au matériau entourant la tache. Lors de l’origination, un bord d’ablation net implique moins de traitements postérieurs et moins de défauts persistants dans la matrice en nickel.
Ce qui change sur un poste d’origination typique
Un flux de travail basé sur un masque ajoute une étape de fabrication et de réalignement du masque avant chaque nouveau motif, de sorte que la phase initiale de l’emploi du temps est déterminée par les outils plutôt que par la plateforme d’écriture. Déplacer l’étape d’exposition vers un système d’écriture directe UV peut raccourcir cette phase initiale, mais cela n’élimine pas toutes les contraintes. La plateforme d’écriture dépend encore de l’épaisseur de la résine, de l’humidité ambiante et de la stabilité du faisceau. En l’absence d’un contrôle rigoureux, les lignes écrites deviennent irrégulières.
L’électroformage demeure également une étape longue. Un fichier numérique peut être mis à l’échelle avant l’écriture afin de compenser le retrait survenant pendant la croissance du nickel, ce qui facilite l’alignement. Toutefois, la bain de nickel, la densité de courant et la discipline en salle blanche déterminent encore dans quelle mesure le motif est transféré fidèlement. La technologie laser améliore la phase initiale de la création du maître. Elle ne remplace pas toutefois la physique de l’électroformage ni le besoin d’un contrôle précis du procédé.
Où la création laser cède la place au transfert sur feuille
L’origination et la fourniture de feuilles sont deux étapes distinctes, séparées par le maître approuvé. L’écriture laser, le développement et l’électroformage relèvent du domaine de l’origination, qui détermine la taille des motifs, la période du réseau et l’effet optique lui-même. Un fabricant de feuilles travaille à partir de ce maître approuvé, et la nature du travail change à ce stade. Le motif doit être reproduit sur un film support, adapté à une voie d’adhésif et transféré à une position définie sur un conditionnement, sans perdre le calage qui rend une caractéristique de sécurité lisible.
La deuxième étape possède son propre vocabulaire et ses propres tolérances. Sur une ligne de dorure à chaud enregistrée, un capteur optique suit une marque imprimée et maintient une tolérance d’ajustement de ±0,1 mm. Sur une ligne de feuille froide enregistrée, l’image adhésive précède le reste ; la presse doit synchroniser la répétition du motif, la marque détectée par le capteur, l’image adhésive et la répétition de la feuille, le transfert dépendant de la polymérisation de l’adhésif, du contact dans la zone de pression, de la tension du rouleau et de la stabilité de l’ajustement.
Les deux étapes présentent également des défaillances différentes, ce qui justifie de garder cette frontière bien en vue. Un défaut intégré au cliché maître est reproduit avec lui et apparaît sur chaque impression, tandis qu’un défaut de transfert ne se manifeste que dans les conditions qui l’ont produit, ce qui renvoie à la tension, à la couverture ou à la polymérisation de l’adhésif.
Limites, compromis et questions des acheteurs
La technologie laser ne remplace pas universellement toutes les méthodes de création d’hologrammes. Une ligne mature basée sur un masque peut encore être rentable. Pour des dimensions de motifs à l’extrémité supérieure de la plage, où un réseau holographique approche la limite de résolution de l’écriture optique, l’écriture par faisceau d’électrons peut constituer l’outil le plus adapté. Le traitement laser exige également des investissements dans la stabilisation du faisceau, la commande du mouvement et la formation des opérateurs.
Les acheteurs de feuilles d’estampage holographiques doivent poser des questions correspondant à la phase à laquelle ils effectuent leur achat. Comment le maître est-il réalisé ? Quelle est la plus petite caractéristique pouvant être reproduite de façon constante sur toute la longueur d’un rouleau ? Comment la registration est-elle maintenue, et dans quelle tolérance ? Comment le fournisseur contrôle-t-il l’assemblage (stitching) et le retrait entre le maître et la feuille reproduite ? Quelle méthode d’essai permet de vérifier l’effet optique après laminage ? Un transformateur doit demander à quelle phase s’applique un gain revendiqué, car un cycle d’origination plus rapide et un cycle de transfert plus rapide résolvent des problèmes différents. Des cadres tels que l’ISO 22383:2020 définissent la manière dont les solutions d’authentification sont sélectionnées et évaluées, tandis que l’ISO 14298:2021 couvre la gestion des procédés d’impression sécurisée ; chacun fournit ainsi à l’acheteur une base structurée pour interroger les dispositifs de sécurité intégrés à une feuille, qu’il s’agisse d’une lentille type « œil de chat » ou d’un marquage « un article, un code » avec chiffrement en micro-texte.
GL Foils fabrique des feuilles de marquage depuis 2008, avec des centres internes de recherche et développement, d’essais et d’inspection, ainsi qu’un large portefeuille de feuilles. Sa gamme holographique couvre les procédés de marquage à chaud, de feuille froide, par sérigraphie et par voie numérique, ainsi que des constructions avec registration œil-de-chat et des constructions sur mesure avec registration, ce qui permet d’associer un maître approuvé à une feuille et à une méthode de transfert provenant d’une seule source.


 EN