Perché l’incisione di motivi olografici rappresenta un collo di bottiglia produttivo
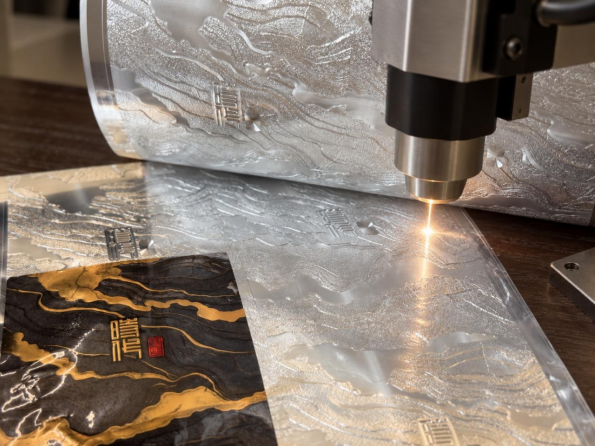
I motivi olografici sulle foglie metalliche hanno un aspetto decorativo, ma la sfida produttiva riguarda il tempo necessario, la ripetibilità e le dimensioni dei dettagli. Un ciclo di creazione del master che richiede giorni può ritardare il lancio di un imballaggio. Un master che subisce variazioni dimensionali dopo la galvanoplastica al nichel trasferisce tale scostamento a ogni replica, dove può manifestarsi come una giuntura visibile o una striscia luminosa attraverso il motivo trasferito. Il collo di bottiglia non risiede di rado nell’ideazione artistica, bensì nel passaggio in cui la struttura ottica viene fisicamente incisa sulla superficie del master.
L'origination tradizionale utilizza spesso la fotolitografia basata su maschere o l'interferenza a due fasci. Entrambe offrono dettaglio, ma entrambe richiedono lunghi cicli di configurazione. Un nuovo layout potrebbe richiedere una nuova maschera, un nuovo allineamento ottico o una nuova ricetta chimica. La tecnologia laser modifica tale equazione trasformando gran parte del lavoro in un'operazione digitale e senza contatto. Un sistema laser scrive il pattern sotto controllo software invece di impegnarsi su una maschera fissa. Questo passaggio è rilevante perché un programma olografico registrato collega il pattern ottico alla ripetizione dell'artwork, quindi ogni modifica al grafico comporta anche una modifica al file di origination.
Come la scrittura laser diretta modifica l'origination master
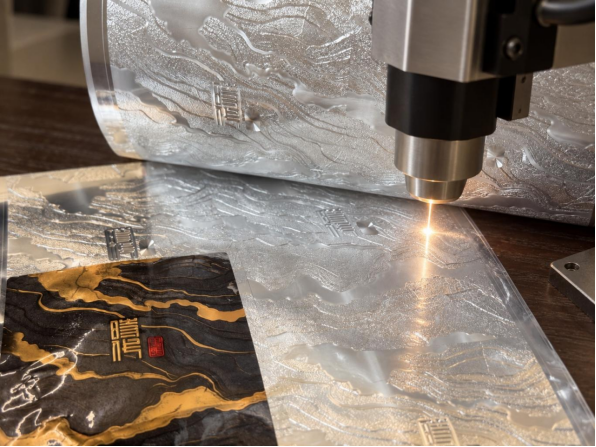
In un flusso di lavoro convenzionale, il motivo viene progettato, esposto su una resina fotosensibile, sviluppato ed elettroformato in una matrice di nichel. La scrittura laser diretta comprime diversi passaggi. Un fascio focalizzato espone la resina secondo un file digitale, quindi le modifiche non richiedono l’attesa di una nuova maschera. Il vantaggio della tecnologia laser non riguarda soltanto la velocità: riguarda anche il controllo delle versioni. Quando un marchio richiede una piccola modifica a un grafico di sicurezza, il file può essere aggiornato e riscritto sulla stessa piattaforma. I campioni diventano meno costosi e più funzionalità possono essere testate prima della produzione.
|
Metodo
|
Livello di risoluzione
|
Configurazione per una nuova progettazione
|
La flessibilità
|
Collo di bottiglia principale
|
|
Fotolitografia basata su maschera
|
Moderato
|
Più lungo
|
Bassa-media
|
Fabbricazione della maschera
|
|
Interferenza a due fasci
|
Da moderato ad alto
|
Medio
|
Bassa, solo reticoli periodici
|
Stabilità ottica
|
|
Scrittura laser diretta
|
Da moderato ad alto
|
Più corto
|
Alto
|
Velocità di scrittura
|
|
Scrittura a fascio di elettroni
|
Molto elevata
|
Più lungo
|
Alto
|
Costo e ambiente a vuoto
|
La tabella confronta tendenze generali piuttosto che specifiche fisse. La scrittura laser diretta raramente supera il fascio elettronico in termini di risoluzione assoluta. Tuttavia, si distingue per un equilibrio tra risoluzione, tempi di consegna e controllo digitale. Per le pellicole olografiche da stampa, tale equilibrio conta spesso più di una specifica estrema.
Controllo dell’impulso e lunghezza d’onda nell’ablazione pulita
Non tutti i processi laser sono identici. Un laser a onda continua riscalda ampiamente la superficie, il che comporta un rischio per i master olografici poco profondi e periodici. I laser ultraveloci, inclusi quelli picosecondo e femtosecondo, rilasciano energia in impulsi molto brevi. Il materiale viene rimosso prima che il calore si diffonda ampiamente. Questo processo è spesso definito ablazione fredda, sebbene tale termine rappresenti una semplificazione.
Anche la lunghezza d’onda è importante. I laser ultravioletti si focalizzano in punti più piccoli, il che favorisce periodi di reticolo fini. I laser verde e infrarosso possono offrire una potenza media più elevata, ma possono generare una zona termicamente influenzata più ampia su alcuni resist o strati metallici. Gruppi di ricerca come l’Istituto Fraunhofer per Tecnologia Laser lavorano sull’ablazione a impulsi ultracorti e sulle strutture ottiche scritte con laser, dove la durata dell’impulso e il flusso energetico determinano quanta energia termica raggiunge il materiale circostante il punto di impatto. Nell’origination, un bordo di ablazione pulito comporta una minore post-elaborazione e meno difetti che sopravvivono nello shim di nichel.
Cosa cambia su un tipico piano di origination
Un flusso di lavoro basato su maschere prevede un passaggio di fabbricazione e riallineamento della maschera prima di ogni nuovo layout, quindi l’inizio del cronoprogramma è determinato dall’attrezzatura piuttosto che dalla piattaforma di scrittura. Spostare il passaggio di esposizione verso un sistema a scrittura diretta UV può accorciare tale fase iniziale, ma non elimina tutti i vincoli. La piattaforma di scrittura dipende comunque dallo spessore del resist, dall’umidità ambientale e dalla stabilità del fascio. Senza un controllo rigoroso, le linee scritte risultano irregolari.
L’elettroformatura rimane anch’essa un passaggio lungo. Un file digitale può essere ridimensionato prima della scrittura per compensare il restringimento durante la crescita del nichel, il che agevola l’allineamento. Tuttavia, la vasca al nichel, la densità di corrente e la disciplina in ambiente pulito determinano ancora con quanta fedeltà il disegno viene trasferito. La tecnologia laser migliora la fase iniziale dell’origination, ma non sostituisce la fisica dell’elettroformatura né l’esigenza di un controllo del processo.
Dove l’origination laser cede il passo al trasferimento su foglio
L'origination e la fornitura della lamina sono due fasi distinte, e il confine tra di esse è rappresentato dal master approvato. La scrittura laser, lo sviluppo e l'elettroformatura appartengono al settore dell'origination, che definisce le dimensioni delle caratteristiche, il periodo del reticolo e l'effetto ottico stesso. Il produttore della lamina opera a partire da tale master approvato, e in quel punto il lavoro cambia natura. Il motivo deve essere replicato su un film portante, adattato a un percorso adesivo e trasferito in una posizione definita sul confezionamento, senza perdere il registro che rende leggibile la caratteristica di sicurezza.
La seconda fase ha il proprio vocabolario e le proprie tolleranze. Su una linea di stampa a caldo registrata, un sensore ottico rileva un segno stampato e mantiene una tolleranza di registrazione di ±0,1 mm. Su una linea di foglia metallica a freddo registrata, l’immagine adesiva guida il processo e la macchina deve sincronizzare il passo dell’immagine, il segno del sensore, l’immagine adesiva e il passo della foglia metallica; il trasferimento dipende dalla polimerizzazione dell’adesivo, dal contatto al punto di stretta, dalla tensione del nastro e dalla stabilità della registrazione.
Le due fasi presentano anche tipi diversi di guasti, il che rende utile mantenere ben chiara questa distinzione. Un difetto incorporato nella matrice viene replicato insieme ad essa e compare su ogni stampa, mentre un guasto nel trasferimento si manifesta soltanto nelle condizioni che lo hanno prodotto, indicando possibili problemi legati alla tensione, alla copertura adesiva o alla polimerizzazione.
Limiti, compromessi e domande dell’acquirente
La tecnologia laser non è un sostituto universale per ogni metodo di origination olografica. Una linea basata su maschere, ormai matura, può ancora essere conveniente dal punto di vista dei costi. Per dimensioni delle caratteristiche all’estremità estrema dello spettro, in cui una griglia olografica si avvicina al limite di risoluzione della scrittura ottica, la scrittura a fascio di elettroni potrebbe rappresentare lo strumento più adatto. Inoltre, la lavorazione laser richiede investimenti nella stabilizzazione del fascio, nel controllo del movimento e nella formazione degli operatori.
Gli acquirenti di fogli metallizzati olografici dovrebbero porre domande correlate allo stadio del processo da cui stanno acquistando. Come viene realizzato il master? Qual è la dimensione minima della caratteristica che può essere riprodotta in modo coerente su un intero rotolo? Come viene mantenuta la registrazione e con quale tolleranza? In che modo il fornitore controlla la cucitura e il restringimento tra il master e il foglio replicato? Quale metodo di prova verifica l’effetto ottico dopo la laminazione? Un trasformatore dovrebbe chiedere a quale stadio si riferisca un presunto vantaggio, poiché un ciclo di origination più rapido e un ciclo di trasferimento più rapido risolvono problemi diversi. Standard come ISO 22383:2020 definiscono come selezionare le soluzioni di autenticazione e come valutarne le prestazioni, mentre ISO 14298:2021 riguarda la gestione dei processi di stampa di sicurezza; ciascuno di tali standard offre quindi all’acquirente una base strutturata per porre domande sulle caratteristiche di sicurezza presenti su un foglio, dalla lente cat-eye alla marcatura one-item-one-code con crittografia a microtesto.
GL Foils produce da oltre quattordici anni fogli per stampa a caldo, con centri interni di ricerca e sviluppo, test e ispezione, nonché un’ampia gamma di fogli. La sua offerta olografica comprende soluzioni per stampa a caldo, foil a freddo, serigrafia e digitale, oltre a costruzioni registrate cat-eye e personalizzate; pertanto, un master approvato può essere abbinato a un foil e a una tecnica di trasferimento provenienti da un’unica fonte.


 EN