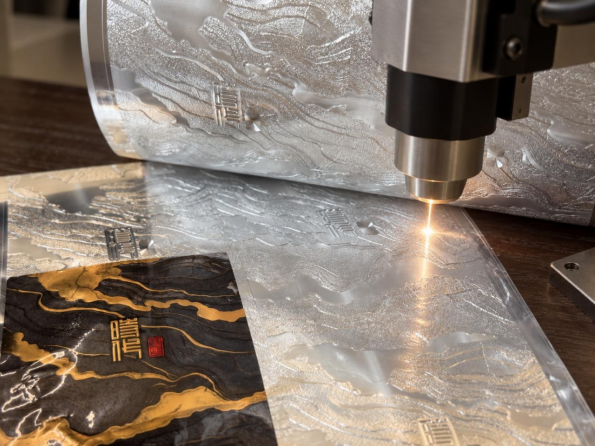
Warum die holographische Mustergravur ein Durchsatzproblem ist
Holographische Muster auf Prägefolien wirken dekorativ, doch die eigentliche Produktionsherausforderung liegt in Zeit, Wiederholgenauigkeit und Strukturgröße. Ein Muster, dessen Herstellungszyklus Tage dauert, kann den Start einer Verpackung verzögern. Ein Master, dessen Abmessungen nach der Nickel-Elektroformung verschieben, überträgt diese Abweichung in jede Kopie – sichtbar etwa als Nahtlinie oder heller Streifen im übertragenen Muster. Engpass ist selten die Konzeptkunst. Engpass ist vielmehr der Schritt, bei dem die optische Struktur physisch in die Oberfläche des Masters eingeschrieben wird.
Die traditionelle Herstellung verwendet häufig maskenbasierte Photolithografie oder Zweistrahl-Interferenz. Beide Verfahren liefern feine Details, sind jedoch beide mit langen Einrichtungszyklen verbunden. Für ein neues Layout kann eine neue Maske, eine frische optische Ausrichtung oder ein neues chemisches Rezept erforderlich sein. Die Lasertechnologie verändert diese Gleichung, indem sie einen Großteil der Arbeit in einen digitalen, berührungslosen Vorgang umwandelt. Ein Lasersystem schreibt das Muster unter Softwaresteuerung statt durch die Bindung an eine feste Maske. Diese Umstellung ist entscheidend, weil ein registriertes holografisches Programm das optische Muster an die Wiederholung des Motivs koppelt – jede Änderung am Grafikmotiv führt daher auch zu einer Änderung der Herstellungsdatei.
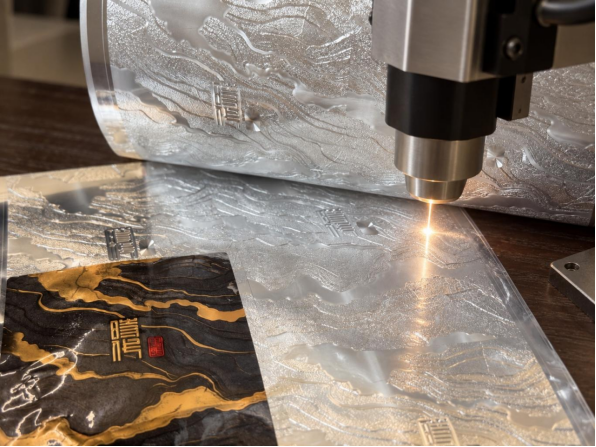
Wie die direkte Laserbeschriftung die Master-Herstellung verändert
Bei einem herkömmlichen Arbeitsablauf wird das Muster entworfen, auf ein Fotolackmaterial belichtet, entwickelt und dann elektroformend in eine Nickel-Stanzscheibe überführt. Das direkte Laser-Schreiben fasst mehrere Schritte zusammen. Ein fokussierter Strahl belichtet den Fotolack entsprechend einer digitalen Datei, sodass Änderungen nicht auf eine neue Maske warten müssen. Der Vorteil der Lasertechnologie besteht nicht nur in der Geschwindigkeit, sondern auch in der Versionskontrolle. Sobald eine Marke eine geringfügige Änderung an einer Sicherheitsgrafik verlangt, kann die Datei angepasst und auf derselben Plattform erneut geschrieben werden. Die Herstellung von Mustern wird kostengünstiger, und mehrere Merkmale können vor der Serienfertigung getestet werden.
|
Methode
|
Auflösungsstufe
|
Einrichtung für ein neues Design
|
Biegsamkeit
|
Hauptengpass
|
|
Maskenbasierte Photolithografie
|
Mittel
|
Längere
|
Niedrig bis mittel
|
Maskenherstellung
|
|
Zwei-Strahl-Interferenz
|
Mäßig bis hoch
|
Mittel
|
Niedrig, nur periodische Gitter
|
Optische Stabilität
|
|
Direktes Laser-Schreiben
|
Mäßig bis hoch
|
Kurzer
|
Hoch
|
Schreibgeschwindigkeit
|
|
Elektronenstrahl-Schreiben
|
Sehr hoch
|
Längere
|
Hoch
|
Kosten und Vakuumumgebung
|
Die Tabelle vergleicht allgemeine Tendenzen statt fester Spezifikationen. Beim absoluten Auflösungsvermögen übertrifft das Laser-Direktschreiben selten die Elektronenstrahl-Lithografie. Es überzeugt jedoch durch ein ausgewogenes Verhältnis von Auflösung, Durchlaufzeit und digitaler Steuerung. Bei holografischen Prägefolien ist dieses Gleichgewicht oft wichtiger als eine extreme Spezifikation.
Pulssteuerung und Wellenlänge bei sauberer Ablation
Nicht jedes Laserverfahren ist identisch. Ein Dauerstrichlaser erwärmt eine Oberfläche breitflächig – dies birgt Risiken bei flachen, periodischen holografischen Masterplatten. Ultrakurzpulslaser, darunter Pikosekunden- und Femtosekunden-Quellen, liefern Energie in sehr kurzen Impulsen. Das Material wird entfernt, bevor sich Wärme stark ausbreiten kann. Dies wird häufig als kalte Ablation bezeichnet, obwohl der Begriff eine Vereinfachung darstellt.
Auch die Wellenlänge ist entscheidend. Ultraviolette Laser fokussieren auf kleinere Flecken, was feine Gitterperioden begünstigt. Grüne und infrarote Laser können eine höhere mittlere Leistung bieten, erzeugen jedoch bei bestimmten Resist- oder Metallschichten möglicherweise eine größere wärmeeinflusste Zone. Forschungsgruppen wie das Fraunhofer-Institut für Laser-Technologie beschäftigen sich mit ultrakurz-pulsierter Abtragung und mit lasererzeugten optischen Strukturen, wobei Dauer und Fluence des Pulses bestimmen, wie viel Wärme in das Material um den Fokus herum eindringt. Bei der Origination bedeutet eine saubere Abtragskante weniger Nachbearbeitung und weniger Fehler, die bis zum Nickel-Shim überleben.
Was sich auf einer typischen Origination-Anlage ändert
Ein maskenbasiertes Verfahren fügt vor jedem neuen Layout einen Maskenherstellungs- und -neuausrichtungsschritt hinzu, sodass der Beginn des Zeitplans durch die Werkzeuge und nicht durch die Schreibplattform vorgegeben wird. Die Verlagerung des Belichtungsschritts auf ein UV-Direktschreibsystem kann diesen Anfangsabschnitt verkürzen, beseitigt jedoch nicht sämtliche Einschränkungen. Die Schreibplattform hängt nach wie vor von der Resistdicke, der Umgebungsfeuchte und der Strahlstabilität ab. Ohne strenge Kontrolle werden die geschriebenen Linien ungleichmäßig.
Die Elektroformung bleibt ebenfalls ein zeitaufwändiger Schritt. Eine digitale Datei kann vor dem Schreiben skaliert werden, um die Schrumpfung während des Nickelaufwachses auszugleichen, was die Ausrichtung unterstützt. Dennoch bestimmen das Nickelbad, die Stromdichte sowie die Sauberkeitsdisziplin im Reinraum weiterhin, wie genau das Muster übertragen wird. Die Lasertechnologie verbessert den Anfangsbereich der Ursprungsherstellung; sie ersetzt jedoch weder die Physik der Elektroformung noch die Notwendigkeit einer Prozesskontrolle.
Wo die Laser-Ursprungsherstellung an die Folienübertragung übergibt
Ursprungsherstellung und Folienlieferung sind zwei verschiedene Phasen, wobei die Grenze zwischen ihnen die genehmigte Master-Vorlage bildet. Das Lasergravieren, die Entwicklung und das Galvanisieren gehören zum Ursprungsherstellungsprozess, der Größe der Merkmale, Gitterperiode und den optischen Effekt selbst festlegt. Ein Folienhersteller arbeitet ab diesem Zeitpunkt mit dieser genehmigten Master-Vorlage; ab hier ändert sich die Art der Arbeit. Das Muster muss auf eine Trägerfolie repliziert, an einen Klebstoffweg angepasst und an einer definierten Position auf der Verpackung übertragen werden – und zwar ohne Verlust der Registrierung, die es ermöglicht, ein Sicherheitsmerkmal lesbar zu machen.
Die zweite Stufe besitzt ihr eigenes Vokabular und ihre eigenen Toleranzen. Auf einer registrierten Heißprägeanlage verfolgt ein optischer Sensor eine gedruckte Marke und hält eine Registrierungstoleranz von ±0,1 mm ein. Auf einer registrierten Kaltfolienanlage führt das Klebstoffbild, und die Maschine muss Wiederholungsabstand des Motivs, Sensor-Marke, Klebstoffbild und Folienwiederholung synchron halten; der Transfer hängt von der Aushärtung des Klebstoffs, dem Nip-Kontakt, der Bahnspannung und der Registrierungsstabilität ab.
Die beiden Stufen versagen zudem auf unterschiedliche Weise – genau das macht die Grenze zwischen ihnen so wichtig. Ein Fehler, der in die Master-Form eingebracht wird, wird mit dieser repliziert und erscheint auf jedem Druck; ein Transferfehler dagegen tritt nur unter den Bedingungen auf, die ihn verursacht haben – dies weist auf Bahnspannung, Klebstoffabdeckung oder -aushärtung hin.
Grenzen, Kompromisse und Fragen von Einkäufern
Lasertechnologie ist kein universeller Ersatz für jede holographische Herstellungsmethode. Eine ausgereifte maskenbasierte Produktionslinie kann nach wie vor kosteneffizient sein. Bei extrem kleinen Strukturgrößen, bei denen ein holographisches Gitter an die Auflösungsgrenze des optischen Schreibens heranreicht, ist das Elektronenstrahlschreiben möglicherweise das bessere Verfahren. Die Laserbearbeitung erfordert zudem Investitionen in Strahlstabilisierung, Bewegungssteuerung und die Schulung von Bedienern.
Käufer holographischer Prägefolien sollten Fragen stellen, die sich auf die jeweilige Entwicklungsstufe beziehen, aus der sie einkaufen. Wie wird die Masterform hergestellt? Welches ist das kleinste Merkmal, das konsistent über eine gesamte Rolle hinweg reproduziert werden kann? Wie wird die Registrierung gehalten und mit welcher Toleranz? Wie kontrolliert der Lieferant das Zusammennähen (Stitching) und die Schrumpfung zwischen Masterform und replizierter Folie? Welche Prüfmethode verifiziert den optischen Effekt nach der Laminierung? Ein Konverter sollte erfragen, auf welche Stufe ein behaupteter Vorteil tatsächlich zutrifft, denn ein schnellerer Herstellungszyklus für die Masterform und ein schnellerer Übertragungszyklus lösen unterschiedliche Probleme. Rahmenwerke wie ISO 22383:2020 legen fest, wie Authentifizierungslösungen ausgewählt und wie ihre Leistung bewertet wird; ISO 14298:2021 behandelt das Management sicherheitsrelevanter Druckprozesse. Beide Standards bieten dem Käufer daher eine strukturierte Grundlage, um Sicherheitsmerkmale auf einer Folie zu hinterfragen – vom Katzenaugen-Objektiv bis zur Einzelartikel-Einzelcode-Markierung mit mikrotextlicher Verschlüsselung.
GL Foils stellt seit 2008 Prägefolien her und verfügt über eigene F&E-, Test- und Prüfzentren sowie ein breites Folienportfolio. Das holographische Sortiment umfasst Hot-Stamping-, Cold-Foil-, Siebdruck- und Digitalverfahren sowie Katzenaugen-registrierte und kundenspezifisch registrierte Konstruktionen, sodass ein zugelassener Master von einer einzigen Quelle mit einer Folie und einem Übertragungsverfahren abgestimmt werden kann.


 EN