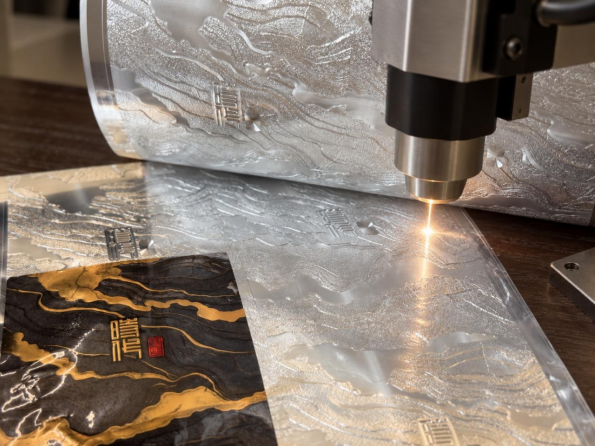
Por qué la grabación de patrones holográficos constituye un problema de rendimiento
Los patrones holográficos en los laminados de estampación tienen un aspecto decorativo, pero el reto de producción radica en el tiempo, la repetibilidad y el tamaño de las características. Un patrón cuyo ciclo de origen dura varios días puede retrasar el lanzamiento de un empaque. Una matriz cuyas dimensiones varían tras la electrodeposición de níquel transfiere ese desplazamiento a cada réplica, donde puede manifestarse como una línea visible o una franja brillante a lo largo del patrón transferido. El cuello de botella rara vez es el arte conceptual; más bien, es la etapa en la que la estructura óptica se escribe físicamente sobre la superficie de la matriz.
La originación tradicional suele utilizar fotolitografía basada en máscaras o interferencia de dos haces. Ambas ofrecen detalle, pero ambas están vinculadas a ciclos largos de configuración. Un nuevo diseño puede requerir una nueva máscara, un nuevo alineamiento óptico o una nueva fórmula química. La tecnología láser modifica esa ecuación al convertir gran parte del trabajo en una operación digital y sin contacto. Un sistema láser escribe el patrón bajo control de software, en lugar de comprometerse con una máscara fija. Ese cambio es relevante porque un programa holográfico registrado vincula el patrón óptico a la repetición del diseño gráfico, de modo que cualquier modificación en la imagen gráfica implica también una modificación en el archivo de originación.
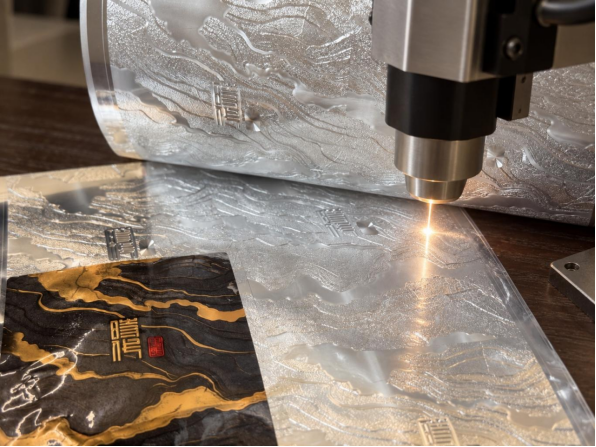
Cómo la escritura láser directa cambia la originación maestra
En un flujo de trabajo convencional, el patrón se diseña, se expone sobre una resina fotosensible, se revela y se electroforma en una chapa de níquel. La escritura láser directa comprime varios pasos. Un haz enfocado expone la resina según un archivo digital, por lo que las modificaciones no esperan a una nueva máscara. La ventaja de la tecnología láser no es solo la velocidad: es el control de versiones. Cuando una marca solicita un pequeño cambio en un gráfico de seguridad, el archivo puede ajustarse y reescribirse en la misma plataforma. La fabricación de muestras se vuelve más económica y se pueden probar múltiples características antes de la producción.
|
Método
|
Nivel de resolución
|
Configuración para un nuevo diseño
|
Flexibilidad
|
Cuello de botella principal
|
|
Fotolitografía basada en máscara
|
Moderado
|
Más extenso
|
Bajo a medio
|
Fabricación de máscaras
|
|
Interferencia de dos haces
|
Moderado a alto
|
Medio
|
Baja, solo rejillas periódicas
|
Estabilidad óptica
|
|
Escritura láser directa
|
Moderado a alto
|
Más corto
|
Alto
|
Velocidad de escritura
|
|
Escritura por haz de electrones
|
Muy alta
|
Más extenso
|
Alto
|
Coste y entorno al vacío
|
La tabla compara tendencias generales, no especificaciones fijas. La escritura láser directa rara vez supera a la de haz de electrones en resolución absoluta. Gana gracias a una combinación equilibrada de resolución, tiempo de entrega y control digital. Para los folios de estampado holográfico, ese equilibrio suele importar más que una especificación extrema.
Control de pulsos y longitud de onda en la ablación limpia
No todos los procesos láser son iguales. Un láser de onda continua calienta ampliamente la superficie, lo cual es arriesgado para matrices holográficas poco profundas y periódicas. Los láseres ultrarrápidos, incluidas las fuentes picosegundo y femtosegundo, entregan energía en pulsos muy cortos. El material se elimina antes de que el calor se disperse ampliamente. Esto se denomina frecuentemente ablación en frío, aunque el término es una simplificación.
La longitud de onda también es importante. Los láseres ultravioleta se enfocan en puntos más pequeños, lo que favorece periodos finos de rejilla. Los láseres verde e infrarrojo pueden ofrecer mayor potencia media, pero pueden generar una zona afectada térmicamente más amplia en ciertos resistencias o capas metálicas. Grupos de investigación como el Instituto Fraunhofer para Tecnología Láser trabajan en ablación por pulsos ultracortos y en estructuras ópticas escritas con láser, donde la duración del pulso y el flujo determinan cuánto calor alcanza el material circundante al punto de impacto. En la fabricación de originales, un borde limpio de ablación implica menos procesamiento posterior y menos defectos que persisten en la plantilla de níquel.
Qué cambia en una planta típica de fabricación de originales
Un flujo de trabajo basado en máscaras añade un paso de fabricación y realineación de la máscara antes de cada nuevo diseño, de modo que el inicio del cronograma está determinado por las herramientas y no por la plataforma de escritura. Trasladar el paso de exposición a un sistema de escritura directa con luz UV puede acortar ese inicio, pero no elimina todas las restricciones. La plataforma de escritura sigue dependiendo del espesor de la resina fotosensible, de la humedad ambiental y de la estabilidad del haz. Sin un control riguroso, las líneas escritas resultan irregulares.
La electrodeposición también sigue siendo un paso prolongado. Un archivo digital puede escalarse antes de la escritura para compensar la contracción durante el crecimiento del níquel, lo cual ayuda al alineamiento. Sin embargo, la bañera de níquel, la densidad de corriente y la disciplina en la sala limpia siguen determinando con qué fidelidad se transfiere el patrón. La tecnología láser mejora el inicio del proceso de origen, pero no sustituye la física de la electrodeposición ni la necesidad de control de proceso.
Donde la origination láser entrega el proceso a la transferencia de lámina
La creación y el suministro de láminas son dos etapas, y el límite entre ellas es la matriz aprobada. La escritura láser, el revelado y la electroformación pertenecen al ámbito de la creación, que fija el tamaño de las características, el período de la rejilla y el efecto óptico en sí. Un fabricante de láminas trabaja a partir de esa matriz aprobada, y el trabajo cambia de naturaleza en ese punto. El patrón debe replicarse sobre una película portadora, adaptarse a una ruta adhesiva y transferirse a una posición definida en un paquete sin perder el registro que hace que una característica de seguridad sea legible.
La segunda etapa tiene su propio vocabulario y sus propias tolerancias. En una línea registrada de estampado en caliente, un sensor óptico sigue una marca impresa y mantiene una tolerancia de registro de ±0,1 mm. En una línea registrada de laminado en frío, la imagen adhesiva va por delante, y la impresora debe sincronizar la repetición del diseño, la marca del sensor, la imagen adhesiva y la repetición de la lámina, dependiendo la transferencia de la curación del adhesivo, el contacto en la zona de presión, la tensión de la banda y la estabilidad del registro.
Las dos etapas también fallan de forma distinta, lo que justifica mantener claramente definido este límite. Un defecto incorporado al molde maestro se replica junto con él y aparece en cada impresión, mientras que un fallo de transferencia solo se manifiesta bajo las condiciones que lo provocaron, lo que apunta a problemas de tensión, cobertura adhesiva o curación.
Límites, compensaciones y preguntas del comprador
La tecnología láser no es un sustituto universal para todos los métodos de creación de hologramas. Una línea madura basada en máscaras aún puede ser rentable. Para tamaños de características en el extremo superior del rango, donde una rejilla holográfica se acerca al límite de resolución de la escritura óptica, la escritura con haz de electrones puede ser la herramienta más adecuada. Además, el procesamiento láser exige inversión en estabilización del haz, control de movimiento y formación del operador.
Los compradores de películas holográficas para estampado deben formular preguntas que correspondan a la etapa desde la cual están adquiriendo. ¿Cómo se origina la matriz maestra? ¿Cuál es la característica más pequeña que puede reproducirse de forma constante en toda la bobina? ¿Cómo se mantiene el registro y con qué tolerancia? ¿Cómo controla el proveedor las uniones y la contracción entre la matriz maestra y la película replicada? ¿Qué método de ensayo verifica el efecto óptico tras la laminación? Un convertidor debe preguntar a qué etapa se aplica una mejora declarada, ya que un ciclo de origen más rápido y un ciclo de transferencia más rápido resuelven problemas distintos. Normas como ISO 22383:2020 establecen cómo se seleccionan las soluciones de autenticación y cómo se evalúa su desempeño, mientras que ISO 14298:2021 abarca la gestión de los procesos de impresión de seguridad; por tanto, cada una brinda al comprador una base estructurada para cuestionar las características de seguridad de una película, desde una lente de ojo de gato hasta una marca «un artículo, un código» con cifrado de microtexto.
GL Foils fabrica láminas de estampación desde 2008, con centros internos de I+D, ensayos e inspección y un amplio portafolio de láminas. Su gama holográfica abarca estampación en caliente, lámina fría, serigrafía y digital, además de construcciones registradas tipo ojo de gato y personalizadas, de modo que se puede emparejar una matriz aprobada con una lámina y una ruta de transferencia desde una única fuente.


 EN