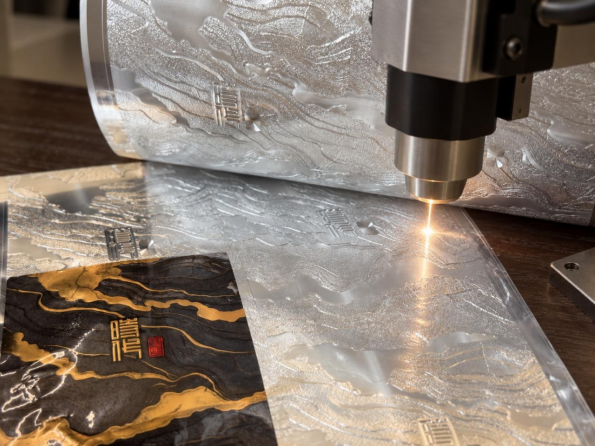
Почему гравировка голографических узоров является проблемой пропускной способности
Голографические узоры на тиснёных фольгах выглядят декоративно, однако производственные трудности связаны со временем изготовления, воспроизводимостью и размером элементов узора. Если цикл создания оригинала занимает несколько дней, это может задержать запуск упаковки. Мастер-форма, изменяющая свои геометрические размеры после никелевого гальваноформования, передаёт этот сдвиг во все реплики, где он проявляется в виде видимого шва или яркой полосы на перенесённом узоре. Узким местом редко бывает концептуальный художественный замысел. Оно возникает на этапе физического нанесения оптической структуры на поверхность мастер-формы.
Традиционное создание мастер-шаблонов часто осуществляется с помощью фотолитографии на основе масок или интерференции двух лазерных пучков. Оба метода обеспечивают высокую детализацию, однако оба связаны с длительными циклами подготовки. Для нового макета может потребоваться новая маска, повторная оптическая юстировка или новый химический состав раствора. Лазерные технологии меняют это соотношение, превращая значительную часть работы в цифровой бесконтактный процесс. Лазерная система наносит рисунок под управлением программного обеспечения вместо использования фиксированной маски. Такой переход имеет принципиальное значение, поскольку зарегистрированная голограмма связывает оптический рисунок с повторяющимся элементом дизайна, поэтому любое изменение графики автоматически вносит коррективы в файл создания мастер-шаблона.
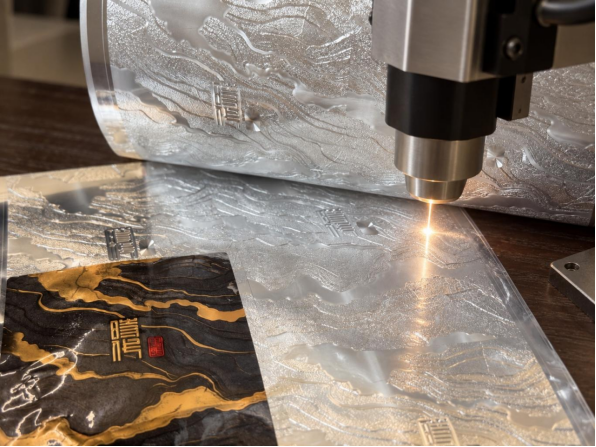
Как прямая лазерная запись изменяет создание мастер-шаблонов
В традиционном рабочем процессе сначала разрабатывается рисунок, затем он экспонируется на фоторезисте, проявляется и электролитически осаждается в виде никелевого штампа. Прямая лазерная запись объединяет несколько этапов. Сфокусированный лазерный луч экспонирует фоторезист в соответствии с цифровым файлом, поэтому при внесении правок не требуется изготовление новой маски. Преимущество лазерных технологий заключается не только в скорости, но и в управлении версиями: когда бренд запрашивает небольшое изменение защитного изображения, файл можно отредактировать и перезаписать на той же платформе. Это снижает стоимость пробных образцов и позволяет протестировать несколько функций до начала серийного производства.
|
Метод
|
Уровень разрешения
|
Настройка для нового дизайна
|
Гибкость
|
Основное узкое место
|
|
Фотолитография с использованием маски
|
Умеренный
|
Длиннее
|
Низкий и средний
|
Изготовление маски
|
|
Интерференция двух лучей
|
От умеренного до высокого
|
Средний
|
Низкое разрешение, только периодические дифракционные решётки
|
Оптическая стабильность
|
|
Прямая лазерная запись
|
От умеренного до высокого
|
Более короткий
|
Высокий
|
Скорость записи
|
|
Запись электронным лучом
|
Очень высокий
|
Длиннее
|
Высокий
|
Стоимость и вакуумная среда
|
В таблице сравниваются общие тенденции, а не фиксированные технические характеристики. Прямая лазерная запись редко превосходит электронно-лучевую по абсолютному разрешению. Однако она выигрывает за счёт сбалансированного сочетания разрешения, скорости изготовления и цифрового управления. Для голограммных штамповочных фольг такой баланс зачастую важнее экстремальных характеристик.
Управление импульсами и длина волны при чистом абляционном процессе
Не все лазерные процессы одинаковы. Лазер непрерывного действия нагревает поверхность в широком диапазоне, что создаёт риски при изготовлении мелких периодических голограммных матриц. Ультракороткоимпульсные лазеры — включая пикосекундные и фемтосекундные источники — передают энергию в очень коротких импульсах. Материал удаляется до того, как тепло успевает распространиться на значительное расстояние. Этот процесс часто называют «холодной абляцией», хотя данный термин является упрощением.
Длина волны также имеет значение. Ультрафиолетовые лазеры фокусируются в более мелкие пятна, что способствует созданию тонких периодов решётки. Зелёные и инфракрасные лазеры могут обеспечивать более высокую среднюю мощность, однако они способны формировать более обширную зону термического воздействия на определённые светочувствительные слои или металлические прослойки. Научные группы, например Институт Фраунгофера по Лазерные технологии занимаются абляцией ультракороткими импульсами и лазерной записью оптических структур, где длительность импульса и плотность энергии определяют объём тепла, передаваемого материалу вокруг пятна. На этапе изготовления мастер-шаблона чёткий край абляции означает меньший объём последующей обработки и снижение количества дефектов, сохраняющихся в никелевом шаблоне.
Что изменяется на типичном производстве мастер-шаблонов
Использование рабочего процесса на основе масок требует изготовления и повторного выравнивания маски перед каждым новым рисунком, поэтому начало графика определяется инструментарием, а не платформой записи. Перенос этапа экспонирования на систему прямой ультрафиолетовой записи может сократить это начальное время, однако не устраняет все ограничения. Платформа записи по-прежнему зависит от толщины фоторезиста, влажности окружающей среды и стабильности электронного пучка. При отсутствии строгого контроля записанные линии становятся неравномерными.
Электроформирование также остаётся длительным этапом. Цифровой файл можно масштабировать перед записью для компенсации усадки при наращивании никеля, что способствует выравниванию. Однако состав никелевого электролита, плотность тока и дисциплина в чистой комнате по-прежнему определяют точность переноса рисунка. Лазерные технологии ускоряют начальный этап изготовления оригиналов. Они не заменяют физические процессы электроформирования и не устраняют необходимость контроля технологического процесса.
Место перехода от лазерного изготовления оригиналов к переносу на фольгу
Процессы создания оригинала и поставки фольги — это два разных этапа, а границей между ними служит утверждённый мастер-шаблон. Лазерная запись, проявка и электролитическое формование относятся к области создания оригиналов: на этом этапе определяются размеры элементов рисунка, период решётки и сам оптический эффект. Производитель фольги начинает работу с этого утверждённого мастер-шаблона, и характер работы с этого момента меняется. Рисунок необходимо воспроизвести на несущей плёнке, согласовать с технологией нанесения клея и перенести в строго заданное положение на упаковку без потери точности позиционирования, необходимой для распознавания защитной функции.
Второй этап имеет собственный словарь терминов и собственные допуски. На зарегистрированной линии горячего тиснения оптический датчик отслеживает напечатанную метку и обеспечивает точность регистрации в пределах ±0,1 мм. На зарегистрированной линии холодного фольгирования изображение клеевого слоя опережает остальные элементы, а печатный пресс должен синхронизировать повтор рисунка, датчиковую метку, клеевое изображение и повтор фольги; при этом эффективность переноса зависит от степени отверждения клея, контакта в зоне прижима, натяжения полотна и стабильности регистрации.
Два этих этапа также дают сбои по-разному — именно поэтому граница между ними остаётся важной для контроля. Дефект, заложенный в мастер-форме, копируется вместе с ней и проявляется на каждом оттиске, тогда как ошибка переноса возникает только при тех условиях, которые её вызвали, — это указывает на проблемы с натяжением полотна, покрытием клеем или его отверждением.
Пределы, компромиссы и вопросы покупателей
Лазерные технологии не являются универсальной заменой для всех методов создания голограмм. Зрелая линия на основе масок по-прежнему может быть экономически эффективной. Для размеров элементов на крайнем конце диапазона, когда голограмма приближается к пределу разрешения оптической записи, электронно-лучевая запись может оказаться более подходящим инструментом. Лазерная обработка также требует инвестиций в стабилизацию пучка, управление перемещением и обучение операторов.
Покупатели голографических фольг для тиснения должны задавать вопросы, соответствующие этапу, на котором осуществляется закупка. Как создаётся мастер-шаблон? Каков минимальный размер элемента, который можно воспроизводить с высокой степенью стабильности по всей длине рулона? Как обеспечивается точная приводка (регистрация) и с какой допускаемой погрешностью? Каким образом поставщик контролирует совмещение (стыковку) и усадку между мастер-шаблоном и реплицированной фольгой? Какой метод испытаний подтверждает оптический эффект после ламинирования? Преобразователь (конвертер) должен уточнить, к какому именно этапу относится заявленное ускорение: более быстрый цикл создания мастер-шаблона и более быстрый цикл переноса решают разные задачи. Стандарты, такие как ISO 22383:2020, определяют порядок отбора решений в области аутентификации и оценки их эксплуатационных характеристик; стандарт ISO 14298:2021 регламентирует управление процессами защитной печати. Таким образом, каждый из этих стандартов даёт покупателю структурированную основу для проверки защитных признаков на фольге — от линзы «кошачий глаз» до маркировки «один предмет — один код» с микротекстовым шифрованием.
Компания GL Foils производит штамповочные фольги с 2008 года и располагает собственными центрами НИОКР, испытаний и контроля качества, а также широким ассортиментом фольг. Её голографический ассортимент включает горячее тиснение, холодную фольгу, трафаретную и цифровую печать, а также конструкции с регистрацией «кошачий глаз» и индивидуальной регистрацией, поэтому утверждённый мастер-образец может быть точно совмещён с фольгой и способом переноса из одного источника.


 EN