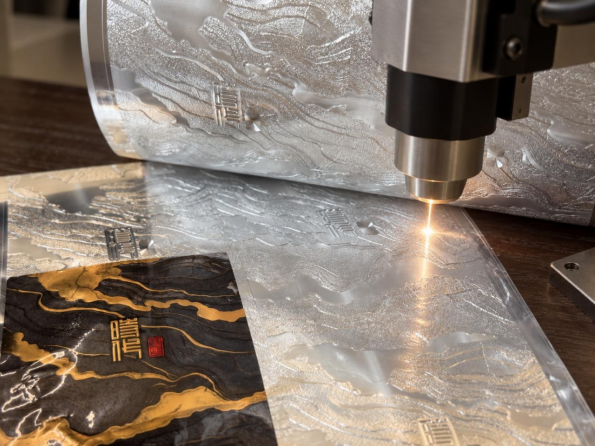
Por Que a Gravura de Padrões Holográficos É um Problema de Produtividade
Os padrões holográficos em folhas de estampagem parecem decorativos, mas o desafio na produção reside no tempo, na repetibilidade e no tamanho das características. Um padrão cujo ciclo de originação leva dias pode atrasar o lançamento de uma embalagem. Um molde mestre que sofre alteração dimensional após a eletroformação em níquel transfere esse desvio para todas as réplicas, onde pode aparecer como uma junta visível ou uma faixa brilhante atravessando o padrão transferido. O gargalo raramente é a arte conceitual. É, sim, a etapa em que a estrutura óptica é fisicamente gravada na superfície do molde mestre.
A originação tradicional frequentemente utiliza fotolitografia baseada em máscaras ou interferência de dois feixes. Ambas oferecem detalhamento, mas ambas estão vinculadas a ciclos longos de preparação. Um novo layout pode exigir uma nova máscara, um novo alinhamento óptico ou uma nova fórmula química. A tecnologia a laser altera essa equação ao transformar grande parte do trabalho em uma operação digital e sem contato. Um sistema a laser grava o padrão sob controle de software, em vez de depender de uma máscara fixa. Essa mudança é significativa porque um programa holográfico registrado vincula o padrão óptico à repetição da arte, de modo que qualquer alteração na imagem também corresponde a uma alteração no arquivo de originação.
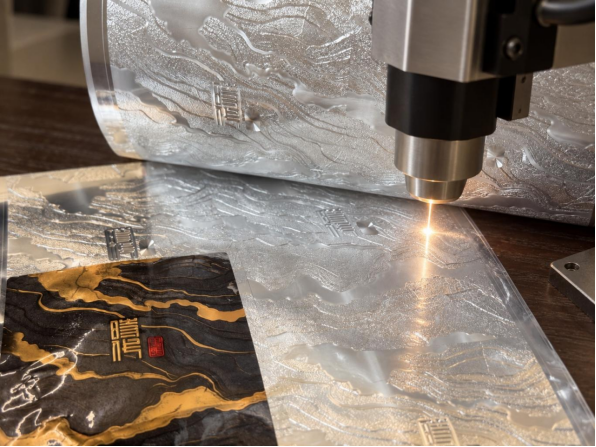
Como a Gravação Direta a Laser Altera a Originação do Master
Num fluxo de trabalho convencional, o padrão é projetado, exposto sobre uma resina foto-sensível, revelado e eletroformado em uma matriz de níquel. A gravação direta a laser comprime diversos passos. Um feixe focalizado expõe a resina conforme um ficheiro digital, de modo que alterações não dependem da fabricação de uma nova máscara. A vantagem da tecnologia a laser não é apenas a velocidade: é também o controlo de versões. Quando uma marca solicita uma pequena alteração num gráfico de segurança, o ficheiro pode ser ajustado e regravado na mesma plataforma. A produção de amostras torna-se mais económica, e múltiplas funcionalidades podem ser testadas antes da produção.
|
Método
|
Nível de resolução
|
Configuração para novo projeto
|
Flexibilidade
|
Principais gargalos
|
|
Fotolitografia baseada em máscara
|
Moderado
|
Mais longo
|
Baixa a média
|
Fabricação de máscaras
|
|
Interferência de dois feixes
|
Moderado a alto
|
Médio
|
Baixa, apenas grades periódicas
|
Estabilidade óptica
|
|
Gravação direta a laser
|
Moderado a alto
|
Mais curto
|
Alto
|
Velocidade de escrita
|
|
Gravação por feixe de eletrões
|
Muito Alta
|
Mais longo
|
Alto
|
Custo e ambiente a vácuo
|
A tabela compara tendências gerais, e não especificações fixas. A gravação direta a laser raramente supera o feixe de elétrons em resolução absoluta. Ela se destaca por uma combinação equilibrada de resolução, tempo de entrega e controle digital. Para folhas de estampagem holográfica, esse equilíbrio frequentemente importa mais do que uma especificação extrema.
Controlo de Pulso e Comprimento de Onda na Ablação Limpa
Nem todo processo a laser é igual. Um laser de onda contínua aquece amplamente a superfície, o que representa um risco para mestres holográficos rasos e periódicos. Lasers ultrarrápidos, incluindo fontes picosegundo e femtosegundo, entregam energia em pulsos muito curtos. O material é removido antes de o calor se propagar amplamente. Isso é frequentemente chamado de ablação fria, embora o termo seja uma simplificação.
O comprimento de onda também é importante. Os lasers ultravioleta focalizam em pontos menores, o que ajuda a obter períodos de grade finos. Os lasers verde e infravermelho podem oferecer maior potência média, mas podem criar uma zona maior afetada termicamente em certos resistes ou camadas metálicas. Grupos de pesquisa como o Instituto Fraunhofer para Tecnologia a Laser trabalham na ablação por pulsos ultracurtos e em estruturas ópticas escritas a laser, nas quais a duração do pulso e o fluxo determinam a quantidade de calor que atinge o material ao redor do ponto. Na originação, uma borda de ablação limpa significa menos pós-processamento e menos defeitos que sobrevivem até a matriz de níquel.
O que muda num piso típico de originação
Um fluxo de trabalho baseado em máscaras adiciona uma etapa de fabricação e realinhamento de máscara antes de cada novo layout, de modo que a fase inicial do cronograma é definida pela ferramenta, e não pela plataforma de gravação. Transferir a etapa de exposição para um sistema de gravação direta por UV pode encurtar essa fase inicial, mas não elimina todas as restrições. A plataforma de gravação ainda depende da espessura da resina, da umidade ambiente e da estabilidade do feixe. Sem controle rigoroso, as linhas gravadas tornam-se irregulares.
A eletroformação também permanece uma etapa demorada. Um arquivo digital pode ser dimensionado antes da gravação para compensar a contração durante o crescimento do níquel, o que auxilia no alinhamento. Contudo, a banheira de níquel, a densidade de corrente e a disciplina na sala limpa ainda determinam com que fidelidade o padrão é transferido. A tecnologia a laser melhora a fase inicial da originação. Ela não substitui a física da eletroformação nem a necessidade de controle de processo.
Onde a Originação a Laser é Transferida para a Transferência em Fólio
A originação e o fornecimento de folhas são duas etapas distintas, cujo limite entre si é o molde-mestre aprovado. A gravação a laser, o revelamento e a eletroformação pertencem ao ramo da originação, que define o tamanho das características, o período da grade e o próprio efeito óptico. Um fabricante de folhas trabalha a partir desse molde-mestre aprovado, e o caráter do trabalho muda nesse ponto. O padrão deve ser replicado sobre uma película suporte, ajustado a uma rota adesiva e transferido para uma posição definida em uma embalagem, sem perder o registro que torna uma característica de segurança legível.
A segunda etapa possui seu próprio vocabulário e suas próprias tolerâncias. Em uma linha registrada de hot stamping, um sensor óptico rastreia uma marca impressa e mantém uma tolerância de registro de ±0,1 mm. Em uma linha registrada de cold foil, a imagem adesiva lidera, e a máquina deve manter sincronizados o padrão da arte-final, a marca do sensor, a imagem adesiva e o padrão da folha de alumínio, sendo a transferência dependente da cura do adesivo, do contato na zona de pinçamento (nip), da tensão do rolo contínuo (web) e da estabilidade do registro.
As duas etapas também falham de maneira distinta, o que torna útil manter essa fronteira em vista. Um defeito incorporado ao clichê-mestre é replicado junto com ele e aparece em todas as impressões, enquanto uma falha de transferência ocorre apenas nas condições que a geraram, indicando problemas relacionados à tensão, à cobertura adesiva ou à cura.
Limites, Compromissos e Perguntas do Comprador
A tecnologia a laser não é uma substituição universal para todos os métodos de originação holográfica. Uma linha madura baseada em máscara ainda pode ser economicamente vantajosa. Para dimensões de características no extremo superior da faixa, em que uma grade holográfica se aproxima do limite de resolução da gravação óptica, a gravação por feixe de elétrons pode ser a ferramenta mais adequada. O processamento a laser também exige investimento em estabilização do feixe, controle de movimento e treinamento de operadores.
Compradores de folhas holográficas para estampagem devem fazer perguntas que correspondam ao estágio em que estão adquirindo o produto. Como é feita a originação do molde mestre? Qual é o menor detalhe que pode ser reproduzido de forma consistente em todo o rolo? Como é mantida a registro e com qual tolerância? Como o fornecedor controla a costura e a contração entre o molde mestre e a folha replicada? Qual método de teste verifica o efeito óptico após a laminação? Um conversor deve perguntar a qual estágio se aplica um ganho alegado, pois um ciclo mais rápido de originação e um ciclo mais rápido de transferência resolvem problemas distintos. Normas como a ISO 22383:2020 definem como as soluções de autenticação são selecionadas e como seu desempenho é avaliado, enquanto a ISO 14298:2021 abrange a gestão dos processos de impressão de segurança; assim, cada uma fornece ao comprador uma base estruturada para questionar as características de segurança presentes em uma folha, desde uma lente tipo olho-de-gato até uma marca de um-item-um-código com criptografia em microtexto.
A GL Foils fabrica folhas para estampagem desde 2008, com centros internos de P&D, testes e inspeção, além de um amplo portfólio de folhas. Sua linha holográfica abrange estampagem a quente, folha a frio, serigrafia e rotas digitais, juntamente com construções registradas tipo olho de gato e personalizadas, de modo que um master aprovado pode ser combinado com uma folha e uma rota de transferência a partir de uma única fonte.


 EN