Qué significa el estampado en caliente en la decoración de embalajes
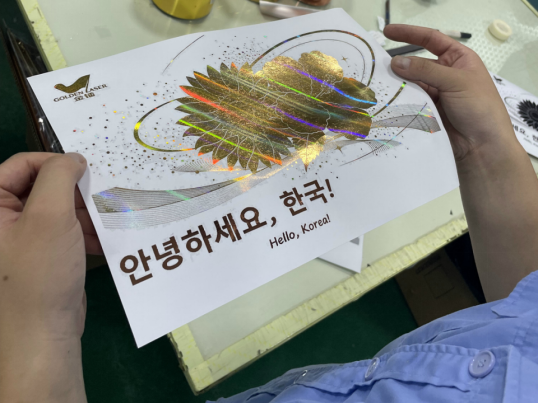
¿Qué es el estampado en caliente? En la decoración de embalajes, se trata de un proceso de transferencia en seco que utiliza calor, presión y una película portadora para trasladar una fina capa decorativa a un sustrato. A diferencia de la impresión con tinta, el estampado en caliente no se absorbe en el papel ni en la película. Una matriz o rodillo calentado presiona la lámina contra la superficie; la capa adhesiva se activa y la capa de liberación permite que la película decorativa se separe de su soporte. El resultado es una imagen nítida, frecuentemente con apariencia metálica reflectante, patrón holográfico, color mate o efecto perlado. Los compradores de embalajes lo solicitan porque la decoración queda sobre la superficie, por lo que capta la luz de una forma que la tinta no puede lograr. Se aplica en cajas de cosméticos, etiquetas para bebidas espirituosas, cajas farmacéuticas, fundas para electrónica de consumo y tubos y tapones de botellas para productos químicos de uso diario que llevan un logotipo de marca. El estampado en caliente no sigue una única fórmula: cada combinación de sustrato, lámina, matriz y prensa presenta un comportamiento ligeramente distinto.
Cómo se libera y adhiere una lámina de estampado
Una lámina de estampación es un sándwich ingenieril, no una simple hoja de metal. El soporte es una película delgada que mantiene las capas durante el recubrimiento y la transferencia. Una lámina metálica típica incluye una capa de desprendimiento, un barniz colorido o protector, una capa metalizada y una capa adhesiva. Las láminas pigmentadas y las holográficas transparentes emplean construcciones distintas y no necesitan contener una capa metálica. Durante la estampación en caliente, la herramienta calentada ablanda la capa de desprendimiento y activa el adhesivo. La presión mantiene la lámina en contacto con el sustrato. Al levantar la herramienta, el adhesivo fija las capas decorativas al sustrato, mientras el soporte se separa. La temperatura es fundamental: si se trabaja demasiado frío, la transferencia resulta irregular o apagada; si se trabaja demasiado caliente, los bordes se difuminan, el adhesivo exuda o el soporte arrastra material. La química del sustrato es igualmente importante: papeles recubiertos, películas tratadas y algunas superficies lisas aceptan bien la lámina; en cambio, películas sin tratar de baja energía, residuos de silicona y recubrimientos UV intensos suelen dificultar la adherencia. Las pruebas de cinta, frotamiento y doblado tras los pasos pertinentes de acabado ayudan a evaluar la adherencia y la durabilidad de la transferencia. La mayoría de los problemas de transferencia comienzan en la interfaz, no únicamente en el rollo de lámina.
Configuración de la prensa y las variables que importan
Los equipos de estampado en caliente pertenecen a varias familias, y cada una modifica el proceso. Las prensas de plancha plana emplean una placa calefactada y una compresión vertical, lo cual resulta adecuado para cartones y etiquetas alimentados en hojas sueltas. Las prensas rotativas utilizan un rodillo calefactado y una zona de contacto (nip), lo que las hace idóneas para trabajos en continuo (web) y etiquetas en rollo. La transferencia digital de lámina constituye una vía independiente que puede emplear tóner o adhesivo o barniz aplicados digitalmente. Sus requisitos térmicos y de curado dependen del equipo utilizado, y permiten tiradas cortas o diseños variables sin necesidad de un troquel convencional de estampado. La elección correcta depende de la longitud de la tirada, el sustrato, el nivel de detalle gráfico y los procesos posteriores de acabado.
El estampado en caliente con prensa de plancha plana aplica un troquel calefactado sobre el sustrato y se utiliza comúnmente para cartones y etiquetas alimentados en hojas sueltas. Verifique la temperatura del troquel, la preparación previa (make-ready), la presión y el tiempo de permanencia (dwell time) para el trabajo específico.
El estampado en caliente rotativo utiliza herramientas giratorias y es adecuado para trabajos en rollo continuo. Es necesario sincronizar la tensión del rollo, la geometría de las herramientas, la velocidad y el registro; la presión no es universalmente menor que la de una prensa plana.
La transferencia digital de laminado utiliza una imagen generada digitalmente compatible, junto con un sistema de tóner, adhesivo o barniz. Es útil para trabajos de tiradas cortas y diseños variables adecuados, pero el laminado requerido, las condiciones de curado o calentamiento y el acabado alcanzable dependen específicamente del equipo.
La duración de la aplicación, la presión, el material del troquel y el estado superficial interactúan entre sí. En el estampado en caliente sobre papel se utilizan comúnmente troqueles metálicos; para otras aplicaciones se emplea herramienta de silicona flexible. La herramienta adecuada depende del sustrato y de la forma, por lo que no existe una regla universal según la cual un troquel más duro requiera menos presión. El grosor del sustrato modifica la distancia entre los elementos, de modo que un ajuste válido para un cartón de cierto gramaje puede fallar con uno más grueso. Los operarios experimentados registran los parámetros por trabajo, no únicamente por máquina, ya que la temperatura, la presión y el tiempo de aplicación se determinan mediante una serie de muestras escalonadas y se verifican tras el enfriamiento, en lugar de trasladarse directamente desde otro trabajo.
Donde el estampado en caliente encuentra su lugar en el embalaje
La decoración del embalaje utiliza el estampado en caliente cuando una marca necesita profundidad, reflectividad o una señal táctil que la tinta no puede ofrecer. Una caja de cosméticos puede usar un dorado metálico de la gama estándar de dorados y plateados para el logotipo y una lámina mate para un patrón. Una etiqueta de bebidas espirituosas puede usar lámina holográfica para seguridad y dorado para destacar en el anaquel. Una caja farmacéutica puede usar marcas metálicas pequeñas como características antifalsificación. El embalaje de electrónica de consumo suele usar lámina plateada sobre cartón oscuro para lograr un aspecto tecnológico premium. Los tubos de productos químicos de uso diario, las tapas de botellas y los paneles de electrodomésticos dependen del mismo proceso para gráficos finos y bordes, donde la lámina debe resistir el manejo y la abrasión, no solo la exposición a la luz del anaquel. El estampado en caliente puede resultar difícil en soportes rugosos, porosos o con alto contenido de material reciclado. Puede incrementar los costos en tiradas cortas debido a las herramientas y la configuración inicial. Las capas metalizadas pueden complicar ciertas corrientes de reciclaje, por lo que las marcas consultan sobre la compatibilidad entre el sustrato y la lámina. Un espaciado limpio y un alto contraste suelen envejecer mejor que un diseño sobrecargado con tipografía invertida y de tamaño muy pequeño.
Defectos comunes y cómo investigarlos
La mayoría de los problemas de estampado parecen, en primer lugar, problemas de la lámina y, finalmente, resultan ser problemas del sistema. Reemplazar la lámina rara vez resuelve el problema por sí solo, porque la causa suele encontrarse en las capas situadas debajo de la lámina, en la superficie impresa o en la configuración de la prensa. Varias causas pueden superponerse. Revise primero todo el proceso en busca de fallos evidentes; luego, cambie una variable controlada a la vez y registre el resultado.
Los defectos comunes tienden a agruparse:
Mala liberación, que suele indicar un problema de temperatura, tiempo de permanencia o incompatibilidad del recubrimiento de liberación.
Bordes irregulares, que pueden deberse a baja presión, matrices desgastadas o compresibilidad del sustrato.
Transferencia irregular, que puede estar relacionada con contaminación superficial, electricidad estática o planicidad deficiente del soporte.
Mala resistencia al frotamiento, que puede atribuirse a la elección del adhesivo, a la sobrelaminación o al manejo prematuro.
Un convertidor disciplinado verifica la energía superficial del sustrato, la temperatura de la cara del troquel, el tiempo de permanencia, la presión y la tensión posterior a la estampación antes de culpar a la lámina. Ese orden ahorra tiempo y material.
Qué buscar en un socio especializado en láminas
Para trabajos exigentes de embalaje, la lámina es solo una parte del sistema. Un proveedor que comprende la química de los recubrimientos, el comportamiento de desprendimiento y la interacción con el sustrato puede acortar el ciclo de pruebas. GL Foils suministra láminas convencionales HP1 y láminas holográficas HP2 para estampación en caliente sobre papel y cartón, incluidas versiones para líneas finas, áreas extensas, impresión posterior y efectos ópticos especiales. Los sustratos plásticos requieren una versión específica de lámina, no una lámina diseñada para papel. La capacidad de fabricación y la disciplina de la cadena de suministro ayudan a mantener avanzados los proyectos más exigentes, y el soporte técnico llega a clientes de todo el mundo. Para equipos de embalaje que trabajan con cartones complejos, películas de baja energía o ventanas ajustadas de desprendimiento, ese nivel de experiencia puede ser tan decisivo como el tono de la lámina en la muestra.


 EN








