ما المقصود بالختم الساخن في تزيين التغليف
ما المقصود بالتنجيد الحراري؟ في تزيين العبوات، هو عملية نقل جافة تستخدم الحرارة والضغط وغشاءً ناقلًا لنقل طبقة زخرفية رقيقة onto سطحٍ ما. وعلى عكس الطباعة بالحبر، لا يمتص التنجيد الحراري الورق أو الفيلم. إذ يُطبّق قالبٌ ساخن أو أسطوانةٌ ساخنة رقائقَ على السطح، فتتفعّل طبقة اللصق، وتسمح طبقة الإفلات بانفصال الفيلم الزخرفي عن غشائه الناقل. والنتيجة هي رسمٌ بيانيٌّ حادّ الوضوح، غالبًا ما يمتلك مظهرًا معدنيًّا عاكسًا أو نمطًا هولوغراميًّا أو لونًا غير لامعٍ أو تأثيرًا لؤلؤيًّا. ويطلب مشترو العُلب هذا الأسلوب لأن الزخرفة تقع فوق السطح، مما يجعلها تلتقط الضوء بطريقة لا يستطيع الحبر فعلها. ونجد هذا الأسلوب مستخدمًا في علب المستحضرات التجميلية، وملصقات المشروبات الروحية، وعلب الأدوية، وأغلفة أجهزة الإلكترونيات الاستهلاكية، وأنابيب المواد الكيميائية اليومية وغطاءات الزجاجات التي تحمل شعار العلامة التجارية. والتنجيد الحراري ليس طريقةً واحدةً موحدةً؛ إذ يتصرّف كل مزيجٍ من السطح، والرقائق، والقالب، والآلة بشكلٍ مختلفٍ قليلًا.
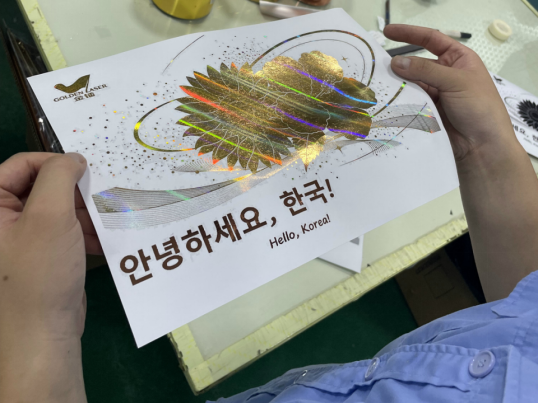
كيف تتحرّر الرقائق المستخدمة في التنجيد وتلتصق
رقاقة الطبع عبارة عن هيكل مركّب هندسيًا، وليست مجرد ورقة معدنية بسيطة. والطبقة الحاملة هي فيلم رقيق يثبت الطبقات أثناء عملية الطلاء والنقل. وتشمل الرقائق المعدنية النموذجية طبقة إفلات، وطلاءً لونيًّا أو واقيًّا، وطبقة معدنية، وطبقة لاصقة. أما الرقائق الملونة والهولوغرامية الشفافة فتستخدم تركيبات مختلفة ولا تشترط احتواءها على طبقة معدنية. وخلال عملية الطبع الساخن، تسخّن الأداة الطبقة الإفلاتية فتُلينها وتُفعّل المادة اللاصقة. وتضمن الضغطة بقاء الرقاعة ملامسةً للسطح المراد طباعته. وعند رفع الأداة، تحتفظ المادة اللاصقة بالطبقات الزخرفية على السطح بينما تنفصل الطبقة الحاملة. ودرجة الحرارة تلعب دورًا محوريًّا: فإذا كانت منخفضة جدًّا، يظهر نقل الرقاعة غير متجانس أو باهت؛ وإذا ارتفعت أكثر من اللازم، تتداخل الحواف، أو تنسكب المادة اللاصقة، أو تجرّ الطبقة الحاملة معها أجزاءً من الرقاعة. كما أن كيمياء السطح المراد طباعته لا تقل أهميةً عن ذلك: فالورق المطلي، والأفلام المعالَجة، وبعض الأسطح الملساء تستقبل الرقاعة بكفاءة عالية. أما الأفلام غير المعالَجة ومنخفضة الطاقة، وبقايا السيليكون، والطلاءات فوق البنفسجية الكثيفة، فهي غالبًا ما تعرقل التصاق الرقاعة. ولتقييم التصاق الرقاعة ومتانتها بعد خطوات التشطيب ذات الصلة، تُجرى اختبارات الشريط والفرك والطي. ومعظم مشكلات النقل تبدأ عند سطح التماس بين الرقاعة والسطح، وليس في لفافة الرقاعة وحدها.
اضغط على الإعداد والمتغيرات التي تهمك
تنقسم معدات الختم الساخن إلى عدة عائلات، وكلٌّ منها يغيّر طريقة التشغيل. فتستخدم الم presses المستوية لوحة ساخنة وضغطًا عموديًّا، وهي مناسبة للعلب والملصقات المُقدَّمة على أوراق منفصلة. أما الم presses الدوارة فتستخدم أسطوانة ساخنة ومنطقة تلامس (nip)، وهي مناسبة للأعمال المستمرة (web work) والملصقات الملفوفة على بكرات. ويشكّل نقل الغشاء الرقمي طريقًا منفصلًا قد يستخدم الحبر اللوني (toner) أو لاصقًا رقميًّا أو ورنيشًا رقميًّا. وتتفاوت متطلبات الحرارة والتجفيف حسب نوع المعدّة، كما يمكنه دعم إنتاج كميات قصيرة أو تصاميم متغيرة دون الحاجة إلى قالب ختم تقليدي. ويتحدد الخيار الأمثل تبعًا لطول الكمية المطلوبة، ونوع المادة الأساسية (substrate)، ودقة التصميم البياني، والعمليات اللاحقة في خط الإنتاج.
يُطبَّق الختم الساخن المستوي باستخدام قالب ساخن على المادة الأساسية، ويُستخدَم عادةً مع العلب والملصقات المقدمة على أوراق منفصلة. تحقَّق من درجة حرارة القالب، واستعداد الجهاز للتشغيل (make-ready)، والضغط، وزمن التلامس (dwell time) الخاص بكل مهمة.
تستخدم طريقة الختم الحراري الدوراني أدوات دوّارة، وهي مناسبة للعمل على أشرطة مستمرة. ويجب مطابقة شد الشريط وهندسة الأدوات والسرعة وضبط التسجيل؛ أما الضغط فلا يكون بالضرورة أقل عموماً مقارنةً بال presses المسطحة.
تستخدم طريقة نقل الورق المعدني الرقمي صورة رقمية متوافقة مع نظام الحبر الإلكتروني (تونر) أو المادة اللاصقة أو الورنيش. وهي مفيدة في الأعمال القصيرة أو ذات التصاميم المتغيرة، لكن نوع الورق المعدني المطلوب وظروف التصلب أو التسخين والنتيجة النهائية القابلة للتحقيق تتوقف كلها على خصائص المعدات المستخدمة.
يتفاعل وقت التثبيت والضغط ونوع قالب الطباعة وحالة السطح والإعداد المبدئي. وتستخدم طباعة الختم الحراري للورق عادةً قوالب معدنية، بينما تُستخدم أدوات سيليكون مرنة في بعض التطبيقات الأخرى. ويعتمد اختيار الأداة المناسبة على نوع المادة الأساسية وشكلها، لذا لا توجد قاعدة عامة تقول إن القالب الأصلب يحتاج إلى ضغط أقل. كما أن تغير سماكة المادة الأساسية يؤثر في الفجوة، لذا قد ينجح إعدادٌ ما على لوحة ذات وزن معين وقد يفشل على لوحة أثقل. ويقوم المشغلون الجيدون بتوثيق الإعدادات حسب كل مهمة، وليس حسب الجهاز فقط، لأن درجة الحرارة والضغط ووقت التثبيت تُحدَّد من خلال سلَّم عيِّنات وتُحقَّق بعد التبريد، ولا تُنقل تلقائيًّا من مهمة إلى أخرى.
المجال الذي تبرز فيه طباعة الختم الحراري في مجال التعبئة والتغليف
تُستخدَم طريقة الختم الحراري في تزيين العبوات عندما تحتاج العلامة التجارية إلى عمقٍ أو لمعانٍ أو إشارة لمسية لا يمكن للحبر أن يوفّرها. فقد تستخدم علبة مستحضرات التجميل لوناً ذهبياً معدنياً من المجموعة القياسية للونين الذهبي والفضي للشعار، وتستخدم رقائق غير لامعة لمَعلَّمة نمطية. وقد تستخدم تسمية مشروبات كحولية رقائق هولوجرامية لأغراض الأمان، ورقائق ذهبية لجذب الانتباه على الرفوف. أما علبة الأدوية فقد تستخدم علامات معدنية صغيرة لمكافحة التزييف. وتستخدم عبوات الإلكترونيات الاستهلاكية غالباً رقائق فضية على ألواح داكنة لإعطاء انطباعٍ فاخرٍ تقنيٍّ. وتستند أنابيب المواد الكيميائية اليومية، وأغطية الزجاجات، ولوحات الأجهزة المنزلية إلى هذه الطريقة نفسها لطباعة رسومات دقيقة وحواف، حيث يجب أن تتحمّل الرقائق التعامل اليدوي والتآكل، وليس مجرد ضوء الرفوف فقط. وقد تواجه طريقة الختم الحراري صعوباتٍ عند استخدامها على أسطح خشنة أو مسامية أو تحتوي على نسبة عالية من المواد المعاد تدويرها. كما قد ترفع التكلفة في الإنتاج القصير بسبب أدوات التصنيع والإعداد الأولي. ويمكن أن تُعقِّد الطبقات المعدنية بعض سلاسل إعادة التدوير، لذا تسأل العلامات التجارية عن توافق المادة الأساسية مع الرقائق. وعادةً ما تبقى المسافات النظيفة والتباين القوي أطول عمراً من التصميمات المزدحمة التي تحتوي على نصوص معكوسة صغيرة الحجم.
العيوب الشائعة وكيفية التحقيق فيها
تبدو معظم مشاكل الختم في البداية كأنها مشاكل تتعلق بالرقائق، ثم تتبين لاحقًا أنها ناتجة عن عيوب في النظام. ونادرًا ما تُحل المشكلة باستبدال الرقائق وحدها، لأن السبب يكمن عادةً في الطبقات الواقعة تحت الرقائق، أو في السطح المطبوع، أو في إعدادات الآلة. وقد تتراكم عدة أسباب فوق بعضها البعض. لذا ابدأ أولًا بالتحقق من العملية بأكملها بحثًا عن الأعطال الواضحة، ثم غيّر متغيرًا واحدًا فقط في كل مرة بطريقة خاضعة للتحكم، وسجّل النتيجة.
تتجمع العيوب الشائعة غالبًا في مجموعات:
ضعف الانفصال، الذي يشير غالبًا إلى وجود خلل في درجة الحرارة أو زمن التلامس أو عدم توافق طبقة الانفصال.
حواف غير نظيفة، والتي قد تنجم عن انخفاض الضغط أو اهتراء القوالب أو قابلية المادة الأساسية للانضغاط.
نقل غير منتظم للرقائق، الذي قد يكون ناتجًا عن تلوث السطح أو الكهرباء الساكنة أو عدم تجانس اللوح.
ضعف مقاومة الفرك، الذي قد يعود إلى نوع المادة اللاصقة المستخدمة أو عملية التغليف الزائد أو التعامل مع المنتج قبل اكتمال الجفاف.
يتحقق المحول المُنظَّم من طاقة سطح المادة الأساسية، ودرجة حرارة وجه القالب، والزمن الذي تستغرقه العملية، والضغط، والإجهاد بعد التصفيح قبل أن يلقي اللوم على الفويل. ويؤدي اتباع هذه الترتيبات إلى توفير الوقت والمواد.
ما الذي ينبغي الانتباه إليه عند اختيار شريك لتوريد الفويل
في أعمال التغليف الصعبة، لا يشكِّل الفويل سوى جزءٍ واحدٍ من النظام ككل. ويمكن لموردٍ يفهم كيمياء الطلاء وسلوك الإفلات وتفاعل المادة الأساسية مع الفويل أن يقلِّص دورة الاختبارات. وتوفِّر شركة GL Foils فويل التصفيح الحراري التقليدي HP1 والفويل الهولوغرامي HP2 لتطبيقات الورق والكرتون المقوى، بما في ذلك الدرجات المناسبة للخطوط الدقيقة والمساحات الواسعة والطباعة فوق الطبقة المصقولة والتأثيرات البصرية الخاصة. أما substrates البلاستيكية فتتطلّب درجةً مخصصةً من الفويل تختلف عن تلك المُصمَّمة للورق. كما أن السعة التصنيعية والانضباط في سلسلة التوريد يسهمان في استمرار تنفيذ المشاريع الصعبة، بينما تصل الدعم الفني إلى العملاء في جميع أنحاء العالم. ولفرق التغليف التي تتعامل مع ألواح صعبة أو أفلام منخفضة الطاقة أو نوافذ ضيقة جدًّا لإفلات الفويل، فإن هذا العمق في الخبرة قد يكون بنفس أهمية لون الفويل الظاهر على عينة الاختبار.


 EN








