Dập lá kim loại lạnh thay đổi trình tự sản xuất
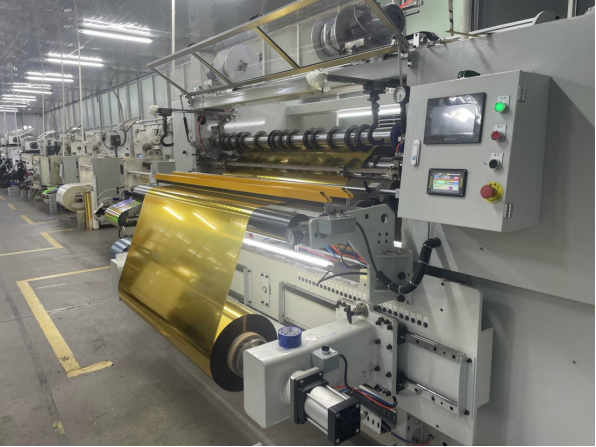
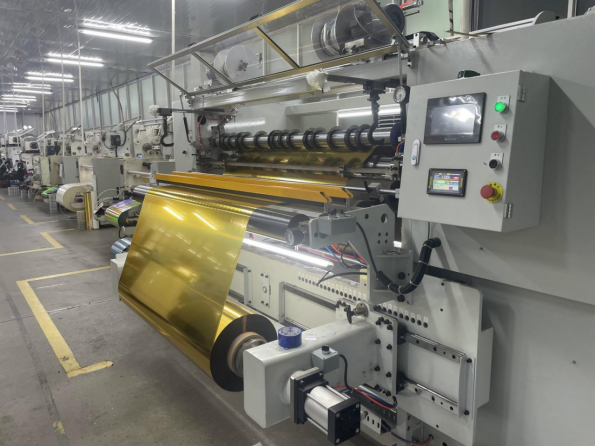
Dập lá kim loại lạnh không phải là giải pháp thay thế cho dập nóng trong mọi công việc. Đây là một trình tự khác biệt. Trong quy trình dập lá kim loại lạnh điển hình, keo đóng rắn bằng tia UV được in lên vật liệu nền theo hình dạng đồ họa mong muốn. Sau đó, lá kim loại được ép vào lớp keo còn ướt, làm khô bằng tia UV rồi bóc ra. Chỉ những vùng có keo in mới giữ lại kim loại. Trình tự này có thể chạy liên tục trên máy in offset hoặc flexo, cũng như có thể điều khiển bằng đơn vị in lụa hoặc mẫu keo in kỹ thuật số. Không cần khuôn gia nhiệt, không cần trạm dập riêng biệt, không cần chờ làm nguội. Đối với sản xuất bao bì, lợi ích lớn nhất không nằm ở bản thân lá kim loại, mà ở cách quy trình này loại bỏ các bước chuyển giao giữa các bộ phận.
Thời gian thiết lập giảm khi các khuôn gia nhiệt rời khỏi khu vực sản xuất
Dập nóng phụ thuộc vào khuôn kim loại, nhiệt độ, áp lực và thời gian giữ. Mỗi thiết kế mới đều cần một khuôn riêng, việc lắp đặt khuôn, căn chỉnh vị trí và tăng nhiệt độ trước khi in ra tấm đầu tiên đạt tiêu chuẩn bán hàng. Việc chế tạo khuôn phải được đặt hàng, khắc, lắp đặt và căn chỉnh trước khi công việc có thể bắt đầu trên máy in, do đó giai đoạn chuẩn bị ban đầu trong lịch trình sản xuất phụ thuộc vào nhà cung cấp khuôn chứ không phụ thuộc vào dây chuyền in. Dán lá kim loại lạnh loại bỏ sự phụ thuộc này, bởi vì họa tiết được truyền qua tập tin in và được xác định bởi mẫu keo dán thay vì bởi một khuôn vật lý. Việc thiết lập quy trình gần giống với một công việc in thông thường, không phát sinh chi phí và thời gian chờ đợi để chế tạo khuôn kim loại mới, đồng thời cùng một máy in có thể chuyển sang công việc tiếp theo với ít thay đổi cơ học hơn.
Việc dập lá kim loại lạnh thực sự đòi hỏi kiểm soát chặt chẽ hai biến số. Lượng keo được phủ lên bề mặt — được điều chỉnh thông qua thể tích anilox trong in flexo hoặc thông qua các thiết lập hệ thống mực trong in offset — quyết định lượng kim loại được chuyển. Nếu lớp keo quá mỏng, quá trình chuyển kim loại sẽ không đồng đều. Công suất của đèn UV quyết định liệu lớp kim loại đã chuyển có bám chắc hay không. Nếu quá trình đóng rắn không đủ, lớp kim loại có thể bị nhòe trong giai đoạn tách bỏ. Cả hai yếu tố này đều nằm trong quy trình vận hành máy in thông thường chứ không thuộc về một bộ phận riêng biệt.
Các bản chỉnh sửa thiết kế di chuyển nhanh hơn qua quy trình làm việc
Họa tiết bao bì thường được cập nhật theo chu kỳ ngắn. Một thương hiệu có thể thay đổi bảng màu vị, dòng thông tin pháp lý hoặc đồ họa theo mùa mà không cần thay đổi cấu trúc bao bì. Với kỹ thuật dập nóng, mỗi lần chỉnh sửa có thể yêu cầu một khuôn mới hoặc một khuôn đã được điều chỉnh, kèm theo quy trình lắp đặt và căn chỉnh lại. Còn với kỹ thuật dập lá kim loại lạnh, mọi thay đổi chỉ nằm trong tập tin in. Một mẫu keo mới có thể được tạo ra trên bản kẽm hoặc trên đơn vị kỹ thuật số, và không cần cắt khuôn mới, nhờ đó rút ngắn chu kỳ chứng nhận mẫu.
Các máy in kỹ thuật số và lai tạp đẩy xu hướng này đi xa hơn. Trên một máy in kết hợp công nghệ in offset hoặc in flexo với đơn vị in kỹ thuật số, công nghệ dập bạc lạnh có thể hoạt động song song với dữ liệu biến đổi và phiên bản hóa. Một loạt in ngắn gồm nhiều biến thể không còn cần vòng làm khuôn riêng biệt nữa, nhờ đó toàn bộ chu kỳ kiểm tra mẫu và chuyển đổi vẫn được giữ ở mức ngắn.
Những nơi công nghệ dập bạc lạnh vẫn đòi hỏi kỷ luật quy trình nghiêm ngặt
Dập bạc lạnh không phải là con đường tắt để bỏ qua kiểm soát chất lượng. Trên vật liệu tráng bóng mịn, dập bạc lạnh tạo ra lớp hoàn thiện kim loại sạch sẽ. Độ sáng giảm trên vật liệu thô hoặc không tráng, nơi keo dán bám không đều và lớp kim loại được chuyển lên sẽ theo sát độ gồ ghề của bề mặt. Trong khi đó, dập nóng dưới tác dụng của nhiệt và áp lực vẫn có thể mang lại độ bóng gương cao hơn trên những vật liệu này; còn dập bạc lạnh lại chiếm ưu thế trong các hiệu ứng như chuyển sắc, in nửa tông và chi tiết tinh xảo—những hiệu ứng mà khuôn đặc không thể tạo ra.
Lớp phim mỏng và có thể cần lớp vecni bảo vệ hoặc lớp laminate để chống trầy xước. Độ nhớt của keo, thể tích anilox, tốc độ máy in và công suất đèn UV tương tác với nhau; thay đổi một yếu tố sẽ làm dịch chuyển các yếu tố còn lại. Tiêu chuẩn ISO 12647-2 cung cấp khung kiểm soát quy trình trong in offset, còn ISO 12647-6 áp dụng cho in flexo. Độ bám dính được kiểm tra bằng phép thử băng keo cắt ô vuông như ASTM D3359. Khả năng chịu mài mòn và khả năng chịu cồn là hai phép kiểm tra riêng biệt, thực hiện dưới dạng phép thử mài (rub test) thay vì phép thử băng keo, trong đó một miếng đệm có trọng lượng được kéo đi kéo lại nhiều lần trên lớp vật liệu đã chuyển.
Các kỹ thuật viên chuyển từ gia công dập nóng sang làm việc với một tập hợp biến số khác. Nhiệt độ khuôn dập, áp lực và thời gian giữ (dwell) được thay thế bằng lượng keo phủ, thể tích anilox, tốc độ máy in và công suất đèn UV. Tập kỹ năng thay đổi chứ không biến mất, và vẫn nằm trong bộ phận in, không cần kho lưu trữ khuôn riêng, thiết bị gắn khuôn hay hệ thống điều khiển nhiệt độ như một dây chuyền dập nóng yêu cầu.
Khi nào dập nhũ lạnh phù hợp và khi nào dập nóng vẫn chiếm ưu thế
Dập nhũ lạnh không thay thế hoàn toàn dập nóng trong mọi trường hợp. Khi khuôn dập nóng bị chậm trễ, một số công việc có diện tích nhũ nhỏ có thể chuyển sang dây chuyền dập nhũ lạnh. Họa tiết keo có thể được thêm vào bản in hiện có, và nhũ có thể chạy đồng bộ cùng quá trình in CMYK. Đối với các vùng đặc lớn hoặc độ bóng gương cao, dập nóng thường vẫn là lựa chọn phù hợp hơn.
Nhũ lạnh được cung cấp dưới dạng nhũ lạnh offset, nhũ lạnh flexo, nhũ lạnh in lụa, màng nhũ lạnh kỹ thuật số và nhũ trực tiếp lên kính (glass direct foiling), do đó một dải nhũ duy nhất có thể đáp ứng nhu cầu in offset tờ rời, in flexo web hẹp, in lụa, in kỹ thuật số và trang trí kính. Việc lập kế hoạch sản xuất hỗn hợp là kết quả thực tiễn. Nhũ lạnh đảm nhận các công việc mà tốc độ và yêu cầu phiên bản quyết định tiến độ, còn dập nóng giữ lại các công việc mà độ bóng gương sâu và diện tích đặc lớn quyết định thông số kỹ thuật. Việc lựa chọn nên dựa trên tổng thời gian giao hàng, chất liệu nền, diện tích nhũ và kỳ vọng về độ hoàn thiện — chứ không dựa trên quy tắc áp dụng chung.
|
Yếu tố
|
Bấm nóng
|
Foil lạnh
|
|
Khuôn mẫu
|
Khuôn kim loại theo thiết kế
|
Bản in hoặc mẫu kỹ thuật số, không phát sinh chi phí chế tạo bản in
|
|
Thời gian lắp đặt
|
Dài hơn, chịu nhiệt và định vị chính xác
|
Ngắn hơn, gần với thiết lập in hơn
|
|
Khả năng tích hợp trực tiếp
|
Thường hoạt động ngoại tuyến
|
Thường tích hợp trực tiếp với quá trình in
|
|
Thay đổi Thiết kế
|
Hiệu chỉnh khuôn hoặc tạo khuôn mới
|
Cập nhật tệp và bản in
|
|
Độ sáng kim loại
|
Cao, bóng như gương
|
Tốt, ít bóng như gương trên vật liệu thô
|
|
Chống trầy xước
|
Nói chung mạnh mẽ
|
Cần sơn bóng hoặc cán màng
|
|
Các quy trình sản xuất
|
Ép nổi bằng bàn ép và ép nổi xoay
|
In offset, in flexo, in lụa, in kỹ thuật số, in trực tiếp lên kính
|
|
Phù hợp nhất
|
Các vùng đặc lớn, vẻ ngoài cao cấp
|
Số lượng in ít, phiên bản khác nhau, thời gian hoàn thành nhanh
|
Những điều cần kiểm tra trước khi chuyển công việc sang dập bạc lạnh
Một vài kiểm tra giúp nhà gia công quyết định xem có nên foil lạnh thực tế sẽ tăng tốc độ hoàn thành công việc.
1.Xác nhận độ mịn của vật liệu nền, vì vật liệu nền thô hoặc chưa được phủ lớp lót sẽ làm giảm độ sáng bóng của lá kim loại.
2.Kiểm tra lại cài đặt keo dán và quá trình đóng rắn bằng tia UV cùng nhà cung cấp lá kim loại.
3.Thử nghiệm độ bám dính và khả năng chống mài mòn trước khi in hàng loạt.
4.Lên kế hoạch áp dụng lớp phủ bảo vệ hoặc cán màng nếu bao bì sẽ chịu tác động cơ học mạnh trong quá trình xử lý.
5.So sánh tổng thời gian chờ giao hàng, bao gồm cả thời gian chế tạo khuôn, chứ không chỉ tốc độ máy in.
GL Foils đã sản xuất lá kim loại dập nổi từ năm 2008, với trung tâm nghiên cứu và phát triển nội bộ, trung tâm kiểm tra và kiểm định, cũng như danh mục sản phẩm lá kim loại đa dạng. Dòng sản phẩm lá kim loại lạnh của GL Foils phù hợp với các công nghệ in offset, flexo, in lụa, in kỹ thuật số và dập trực tiếp lên kính, nhờ đó nhà chuyển đổi có thể lựa chọn lá kim loại tương thích với vật liệu nền và hệ thống keo dán từ một nguồn duy nhất. Việc lựa chọn đúng sự kết hợp này chính là yếu tố quyết định đến thời gian giao hàng nhanh hay chậm.


 EN