El estampado en frío cambia la secuencia de producción
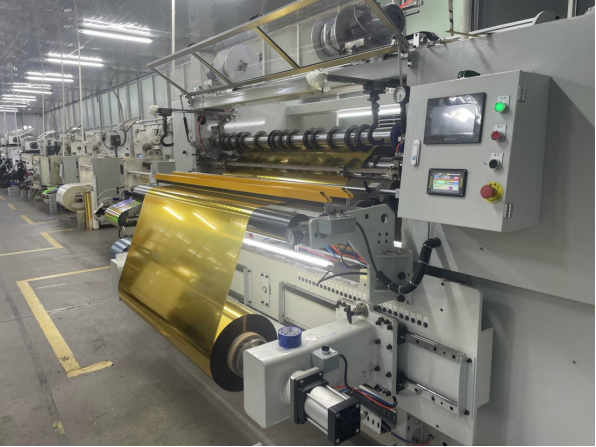
El estampado en frío no sustituye al estampado en caliente en todos los trabajos. Es una secuencia distinta. En un proceso típico de estampado en frío, se imprime un adhesivo curable por UV sobre el sustrato con la forma del gráfico. Luego, la lámina se aplica contra el adhesivo húmedo, se cura con luz UV y se retira. El metal permanece únicamente donde se imprimió el adhesivo. Esa secuencia puede ejecutarse en línea en una impresora offset o flexográfica, y también puede impulsarse mediante una unidad de serigrafía o un patrón adhesivo digital. Sin matriz calentada, sin estación de estampado independiente, sin espera para enfriamiento. En la producción de embalajes, la mayor ventaja no radica en la lámina en sí, sino en cómo este proceso elimina las transferencias manuales entre departamentos.
El tiempo de configuración disminuye cuando las matrices calentadas salen de la planta
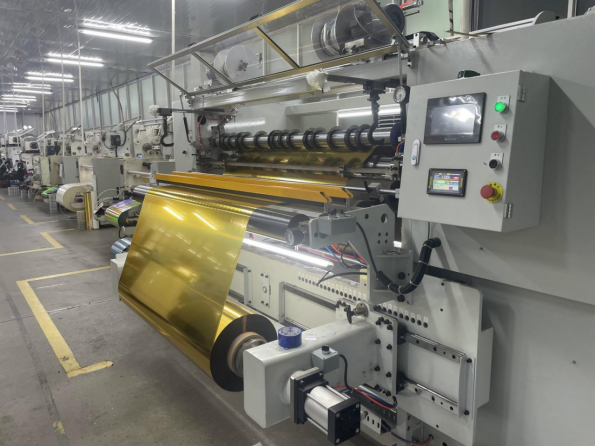
El estampado en caliente depende de un troquel metálico, calor, presión y tiempo de permanencia. Cada nuevo diseño requiere un troquel, su montaje, su registro y una rampa de temperatura antes de la primera hoja comercializable. La fabricación de las herramientas debe encargarse, grabarse, montarse y registrarse antes de que un trabajo pueda llegar a la prensa, por lo que el inicio del cronograma está determinado por el proveedor del troquel y no por la línea de impresión. El foil frío elimina esa dependencia, porque el gráfico viaja en el archivo de impresión y está definido por el patrón adhesivo, no por un troquel físico. La preparación se asemeja más a una tarea de impresión normal, sin los costos ni los plazos de entrega asociados a un nuevo troquel metálico, y la misma prensa puede pasar al siguiente trabajo con menos cambios mecánicos.
El estampado en frío exige un control riguroso de dos variables. La aplicación del adhesivo, regulada mediante el volumen del anilox en impresión flexográfica o mediante los ajustes del sistema de tinta en impresión offset, determina la cantidad de metal que se transfiere. Si el adhesivo es demasiado fino, la transferencia resulta irregular. La potencia de salida de la lámpara UV determina si la capa transferida se fija correctamente. Si la curación es insuficiente, la lámina puede mancharse durante el desprendimiento. Ambas variables forman parte de la disciplina habitual de la prensa, no de un departamento independiente.
Las revisiones de diseño avanzan más rápido a través del flujo de trabajo
El arte para envases se revisa en ciclos breves. Una marca puede actualizar un panel de sabores, una leyenda reglamentaria o un gráfico estacional sin modificar la estructura del envase. Con el estampado en caliente, una revisión puede implicar la fabricación de una nueva matriz o la modificación de la existente, además de una nueva secuencia de montaje y registro. Con el estampado en frío, el cambio reside en el archivo de impresión. Un nuevo patrón de adhesivo puede grabarse directamente en la placa o en una unidad digital, sin necesidad de cortar ninguna matriz, lo que acorta el ciclo de pruebas.
Las prensas digitales e híbridas llevan esto aún más lejos. En una prensa que combina offset o flexografía con una unidad digital, la estampación en frío puede ejecutarse simultáneamente con datos variables y versionado. Una tirada corta de variantes ya no requiere una ronda adicional de preparación de herramientas, por lo que todo el ciclo de pruebas y cambio de configuración permanece breve.
Donde la estampación en frío sigue exigiendo disciplina de proceso
La estampación en frío no es un atajo para evadir el control de calidad. Sobre soportes recubiertos lisos, la estampación en frío produce un acabado metálico limpio. El brillo disminuye sobre soportes rugosos o sin recubrimiento, donde el adhesivo se deposita de forma irregular y la capa transferida sigue el perfil superficial. La estampación en caliente, bajo calor y presión, aún puede lograr un acabado especular más elevado sobre esos sustratos, mientras que la estampación en frío mantiene su ventaja en degradados, trabajos de medio tono y detalles finos: efectos que una matriz sólida no puede producir.
La capa de lámina es delgada y puede requerir un barniz protector o laminado para resistencia a rayaduras. La viscosidad del adhesivo, el volumen del anilox, la velocidad de la prensa y la potencia de salida de la lámpara UV interactúan entre sí, y un cambio en uno desplaza a los demás. La norma ISO 12647-2 proporciona un marco para el control de procesos en impresión offset, y la norma ISO 12647-6 cubre la impresión flexográfica. La adherencia se verifica mediante una prueba de cinta con rejilla (cross-hatch), como la ASTM D3359. La resistencia al frotamiento y la resistencia al alcohol son ensayos independientes, realizados como pruebas de frotamiento —no como pruebas con cinta—, empleando una almohadilla ponderada que se desliza repetidamente sobre la capa transferida.
Los operarios que pasan de la estampación en caliente trabajan con un conjunto distinto de variables. La temperatura del troquel, la presión y el tiempo de contacto (dwell) se sustituyen por la cantidad de adhesivo aplicado, el volumen del anilox, la velocidad de la prensa y la potencia de salida de la lámpara UV. El conjunto de habilidades evoluciona, no desaparece, y permanece dentro del departamento de impresión, sin necesidad de un inventario separado de troqueles, equipos de montaje ni controles térmicos específicos que exige una línea de estampación.
Cuándo el estampado en frío encaja y cuándo sigue ganando el estampado en caliente
El estampado en frío no sustituye al estampado en caliente de forma generalizada. Cuando se retrasa un troquel para estampado en caliente, algunos trabajos con pequeñas áreas estampadas pueden trasladarse a una línea de estampado en frío. El patrón adhesivo puede añadirse a una plancha ya existente, y la lámina puede procesarse en línea junto con la impresión CMYK. Para áreas sólidas más grandes o para lograr un acabado espejo muy intenso, el estampado en caliente suele seguir siendo la opción más adecuada.
El estampado en frío se ofrece como estampado en frío offset, estampado en frío flexográfico, estampado en frío serigráfico, película para estampado en frío digital y estampado directo sobre vidrio; así pues, una única gama de láminas cubre la impresión offset en hoja, la flexografía de ancho reducido, la serigrafía, la impresión digital y la decoración de vidrio. Como resultado práctico surge un plan de producción mixto. El estampado en frío asume los trabajos en los que la velocidad y la variabilidad de versiones determinan la programación, mientras que el estampado en caliente conserva los trabajos en los que un acabado espejo profundo y grandes áreas sólidas definen las especificaciones. La elección debe basarse en el plazo total de entrega, el sustrato, el área estampada y las expectativas de acabado, no en una regla general.
|
Factor
|
Estampado en caliente
|
Foil frío
|
|
Herramental
|
Matriz metálica según diseño
|
Placa de impresión o patrón digital, sin costo de fabricación de placas
|
|
Tiempo de configuración
|
Más larga, calor y registro
|
Más corta, más cercana a la configuración de impresión
|
|
Capacidad en línea
|
Normalmente fuera de línea
|
A menudo en línea con la impresión
|
|
Cambios de diseño
|
Modificación de la matriz o nueva matriz
|
Actualización de archivo y placa
|
|
Brillo metálico
|
Alta, tipo espejo
|
Bueno, menos parecido a un espejo sobre soportes rugosos
|
|
Resistencia a los arañazos
|
Generalmente resistente
|
Requiere barniz o laminado
|
|
Rutas de proceso
|
Estampación en plancha y rotativa
|
Offset, flexografía, serigrafía, digital, impresión directa sobre vidrio
|
|
Mejor opción
|
Áreas sólidas grandes, aspecto premium
|
Tiradas cortas, versionado, entrega rápida
|
Qué verificar antes de trasladar el trabajo a dorado en frío
Unas pocas verificaciones ayudan a un conversor a decidir si foil frío realmente acelerará una tarea.
1.Confirme la lisura del sustrato, ya que un soporte rugoso o sin recubrimiento reduce el brillo de la lámina.
2.Revise los parámetros del adhesivo y de la curación UV con el proveedor de láminas.
3.Pruebe la adherencia y la resistencia al frotamiento antes de la tirada completa.
4.Planifique un recubrimiento protector o laminado si el paquete será sometido a un manejo intenso.
5.Compare el plazo total de entrega, incluido el plazo de fabricación de las herramientas, no solo la velocidad de la prensa.
GL Foils fabrica láminas para estampación desde 2008, con centros internos de I+D, ensayos e inspección, además de un amplio portafolio de láminas. Su gama de láminas en frío abarca estampación offset, flexográfica, serigráfica, digital y directa sobre vidrio (glass direct foiling), lo que permite a un convertidor seleccionar la lámina adecuada para cada sustrato y sistema adhesivo desde una única fuente. Esa selección es precisamente donde se ganan o pierden los tiempos de entrega.


 EN