Kaltfolie ändert die Produktionsreihenfolge
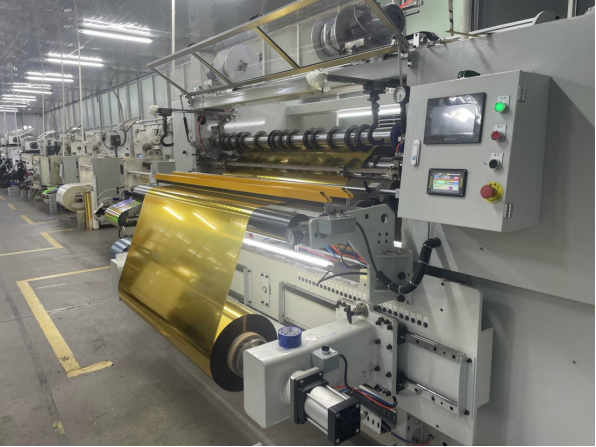
Kaltfolie ist kein Ersatz für Heißprägung bei jedem Auftrag. Es handelt sich um eine andere Reihenfolge. Bei einem typischen Kaltfolie-Verfahren wird ein UV-härtbarer Klebstoff in Form der Grafik auf das Substrat aufgetragen. Anschließend wird die Folie gegen den noch feuchten Klebstoff gepresst, mit UV-Licht gehärtet und abgezogen. Metall bleibt nur dort haften, wo der Klebstoff aufgetragen wurde. Diese Reihenfolge kann inline auf einer Offset- oder Flexodruckmaschine laufen; sie lässt sich zudem auch von einer Siebdruckeinheit oder einem digitalen Klebstoffmuster antreiben. Kein beheizter Stempel, keine separate Prägestation, keine Abkühlphase. Für die Verpackungsproduktion liegt der größte Vorteil nicht in der Folie selbst, sondern darin, dass dieser Prozess Übergaben zwischen Abteilungen eliminiert.
Die Einrichtungszeit sinkt, sobald beheizte Stempel den Produktionsbereich verlassen
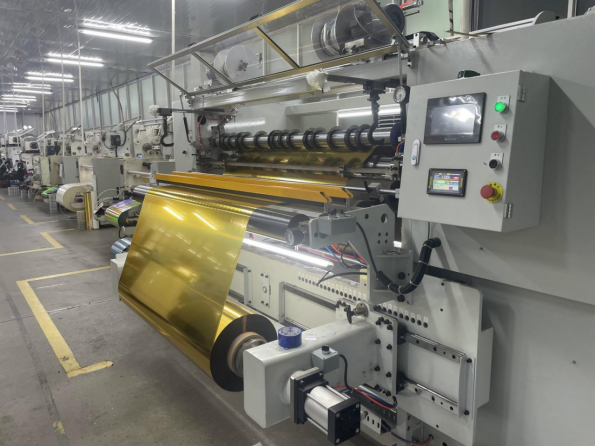
Heißprägen setzt eine Metallform, Wärme, Druck und Verweilzeit voraus. Für jedes neue Design ist eine Form erforderlich, zudem müssen Montage, Justierung und Temperaturanfahrt vor dem ersten verkaufsfähigen Bogen erfolgen. Die Werkzeuge müssen bestellt, graviert, montiert und justiert werden, bevor ein Auftrag die Druckmaschine erreichen kann; der zeitliche Ablauf am Anfang des Produktionsplans hängt daher vom Formenlieferanten ab und nicht von der Drucklinie. Kaltfolienveredelung eliminiert diese Abhängigkeit, da das Motiv in der Druckdatei enthalten ist und durch das Klebemuster – nicht durch eine physische Form – definiert wird. Die Vorbereitung ähnelt einer normalen Druckaufgabe: Es entfallen die Kosten und Lieferzeiten für eine neue Metallform, und dieselbe Maschine kann mit geringerem mechanischem Wechelaufwand zum nächsten Auftrag übergehen.
Kaltfolie erfordert eine präzise Kontrolle zweier Variablen. Die Klebstoffauftragmenge, eingestellt über das Aniloxvolumen beim Flexodruck oder über die Farbwerkeinstellungen beim Offsetdruck, bestimmt, wie viel Metall übertragen wird. Ist der Klebstoff zu dünn, erfolgt die Übertragung unregelmäßig. Die UV-Lampenleistung entscheidet darüber, ob die übertragene Schicht haftet. Bei unzureichender Aushärtung kann die Folie beim Abziehen verwischen. Beide Parameter fallen in den üblichen Druckprozess und nicht in eine gesonderte Abteilung.
Designüberarbeitungen durchlaufen den Workflow schneller
Verpackungs-Druckdaten werden in kurzen Zyklen überarbeitet. Eine Marke kann beispielsweise ein Geschmacksfeld, eine gesetzlich vorgeschriebene Angabe oder ein saisonales Motiv aktualisieren, ohne die Verpackungsstruktur zu ändern. Bei Heißprägung kann eine Änderung einen neuen Stempel oder einen modifizierten Stempel sowie eine neue Montage- und Registriersequenz erfordern. Bei Kaltfolie liegt die Änderung hingegen in der Druckdatei. Ein neues Klebstoffmuster kann entweder auf der Druckform oder an einer digitalen Einheit abgebildet werden – es muss kein Stempel gefertigt werden, wodurch der Proofing-Zyklus verkürzt wird.
Digitale und hybride Druckmaschinen treiben dies weiter voran. Auf einer Maschine, die Offset- oder Flexodruck mit einer digitalen Einheit kombiniert, kann Kaltfolie parallel zu variablen Daten und Versionierung verarbeitet werden. Für kurze Auflagen mit Varianten ist kein separater Werkzeug-Einsatz mehr erforderlich, sodass der gesamte Proofing- und Rüstzyklus kurz bleibt.
Bereiche, in denen Kaltfolie weiterhin Prozessdisziplin erfordert
Kaltfolie ist keine Abkürzung um Qualitätskontrolle herum. Auf glattem gestrichenem Papier erzeugt Kaltfolie ein sauberes metallisches Finish. Die Helligkeit nimmt auf rauem oder ungestrichenem Papier ab, da der Klebstoff ungleichmäßig auftrifft und die übertragene Schicht dem Oberflächenprofil folgt. Prägeverfahren mit Hitze und Druck können auf diesen Substraten nach wie vor ein höheres Spiegelfinish liefern, während Kaltfolie bei Verläufen, Halbtonarbeiten und feinen Details Vorteile bietet – Effekte, die mit einer durchgehenden Prägeform nicht erzielbar sind.
Die Folien-Schicht ist dünn und erfordert möglicherweise einen Schutzlack oder eine Laminierung, um Kratzfestigkeit zu gewährleisten. Die Klebstoffviskosität, das Anilox-Volumen, die Maschinengeschwindigkeit und die UV-Lampenleistung beeinflussen sich gegenseitig: Eine Änderung eines Parameters verschiebt die anderen. ISO 12647-2 bietet einen Rahmen für die Prozesskontrolle im Offsetdruck, während ISO 12647-6 den Flexodruck abdeckt. Die Haftfestigkeit wird mittels eines Kreuzschnitt-Klebebandtests gemäß ASTM D3359 geprüft. Reibfestigkeit und Alkoholbeständigkeit werden separat getestet – als Reibtest statt als Klebebandtest – wobei ein gewichteter Tupfer wiederholt über die übertragene Schicht gezogen wird.
Bediener, die vom Heißprägen zum neuen Verfahren wechseln, arbeiten mit einem anderen Satz von Variablen. Statt Werkzeugtemperatur, Druck und Verweildauer stehen nun Klebstoffauftrag, Anilox-Volumen, Maschinengeschwindigkeit und UV-Lampenleistung im Fokus. Der erforderliche Kompetenzsatz verändert sich, verschwindet aber nicht; er bleibt innerhalb der Druckabteilung verankert – ohne die separaten Werkzeugbestände, Montageausrüstung und Temperaturregelung, die eine Heißprägeanlage erfordert.
Wann Kaltfolie passt und wann Heißprägen immer noch gewinnt
Kaltfolie ersetzt Heißprägen nicht pauschal. Wenn die Herstellung einer Heißprägeform verzögert ist, können Aufträge mit kleinen Folienflächen auf eine Kaltfolienanlage verlagert werden. Das Klebemuster lässt sich einer bestehenden Platte hinzufügen, und die Folie kann inline mit dem CMYK-Druck laufen. Für größere durchgehende Flächen oder ein starkes Spiegelglanzfinish bleibt Heißprägen oft die bessere Wahl.
Kaltfolie wird als Offset-Kaltfolie, Flexo-Kaltfolierung, Siebdruck-Kaltfolie, digitale Kaltfolierungsfolie und Glass-Direct-Foiling angeboten – so deckt eine einzige Folienreihe Bogenoffset, schmalbahnenbasierte Flexodruck-, Siebdruck-, Digital- und Glasdekoration ab. Ein gemischter Produktionsplan ist die praktische Konsequenz. Kaltfolie übernimmt die Aufträge, bei denen Geschwindigkeit und Variantenvielfalt den Terminplan bestimmen; Heißprägen behält die Aufträge, bei denen ein tiefer Spiegelglanz und große durchgehende Flächen die Spezifikation vorgeben. Die Entscheidung sollte sich an der gesamten Durchlaufzeit, dem Substrat, der Folienfläche und den Anforderungen an das Finish orientieren – nicht an einer pauschalen Regel.
|
Faktor
|
Heißprägung
|
Cold foil
|
|
Werkzeug
|
Metallstanzform gemäß Konstruktion
|
Druckplatte oder digitales Muster, keine Kosten für Plattenherstellung
|
|
Aufbauzeit
|
Länger, hitzebeständig und registrierungsgenau
|
Kürzer, näher an der Druckeinrichtung
|
|
Inline-Fähigkeit
|
Meist offline
|
Oft inline mit dem Druckprozess
|
|
Konstruktionsänderungen
|
Stanzform-Modifikation oder neue Stanzform
|
Datei- und Plattenaktualisierung
|
|
Metallischer Helligkeit
|
Hoch, spiegelartig
|
Gut, weniger spiegelnd auf rauem Papier
|
|
Kratzfestigkeit
|
Allgemein stark
|
Benötigt Lackierung oder Laminierung
|
|
Verarbeitungswege
|
Flachstempel- und Rotationsprägung
|
Offset-, Flexo-, Siebdruck, Digitaldruck, Direktdruck auf Glas
|
|
Beste Passform
|
Große Flächen, hochwertiger Look
|
Kurzauflagen, Varianten, schnelle Lieferung
|
Was vor dem Wechsel zur Kaltfolienprägung zu prüfen ist
Einige Prüfungen helfen einem Verarbeiter zu entscheiden, ob cold foil beschleunigt eine Aufgabe tatsächlich.
1.Überprüfen Sie die Glätte des Substrats, da raue oder unbeschichtete Materialien die Foilglanz reduzieren.
2.Stimmen Sie Klebstoff und UV-Aushärteeinstellungen mit dem Foillieferanten ab.
3.Führen Sie vor dem Volllauf Adhäsions- und Reibfestigkeitstests durch.
4.Planen Sie bei starkem Handling der Verpackung eine Schutzschicht oder Laminierung ein.
5.Vergleichen Sie die gesamte Durchlaufzeit, einschließlich der Werkzeugvorlaufzeit – nicht nur die Druckgeschwindigkeit.
GL Foils fertigt seit 2008 Prägefolien und verfügt über eigene F&E-, Test- und Inspektionszentren sowie ein breites Folienportfolio. Die Kaltfolienreihe umfasst Offset-, Flexo-, Siebdruck-, Digital- und Direktglasfolierung, sodass ein Verarbeiter Folie, Substrat und Klebstoffsystem aus einer Hand abstimmen kann. Genau diese Abstimmung entscheidet über Zeitgewinne oder -verluste bei der Lieferzeit.


 EN