La foglia fredda modifica la sequenza di produzione
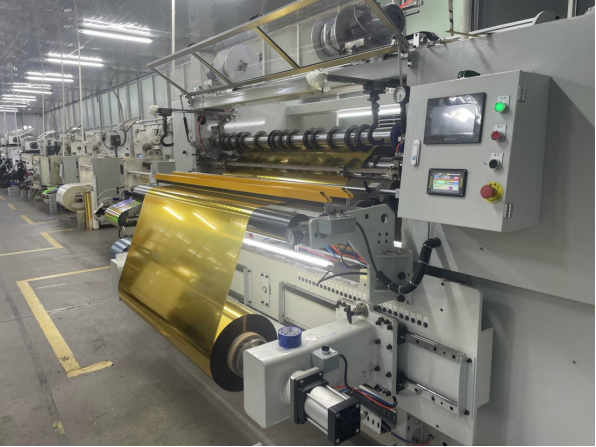
La foglia fredda non è un sostituto della stampa a caldo in ogni applicazione. È una sequenza diversa. In un tipico processo con foglia fredda, un adesivo polimerizzabile UV viene stampato sul supporto nella forma del grafico. La foglia viene quindi premuta contro l’adesivo ancora umido, indurita con luce UV e rimossa. Il metallo resta solo dove è stato stampato l’adesivo. Questa sequenza può essere eseguita in linea su una macchina offset o flessografica, ma può anche essere realizzata tramite un’unità serigrafica o un modello adesivo digitale. Nessun cliché riscaldato, nessuna stazione di stampa separata, nessun tempo di raffreddamento. Per la produzione di imballaggi, il vantaggio maggiore non deriva dalla foglia in sé, bensì dal modo in cui questo processo elimina i passaggi manuali tra i reparti.
I tempi di configurazione si riducono quando i cliché riscaldati lasciano il reparto
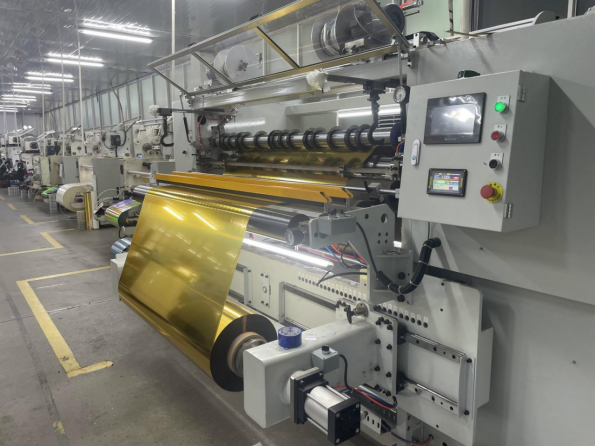
La stampa a caldo richiede una matrice metallica, calore, pressione e tempo di permanenza. Ogni nuovo disegno necessita di una matrice, del suo montaggio, della registrazione e di una rampa di temperatura prima della produzione del primo foglio vendibile. Gli utensili devono essere ordinati, incisi, montati e registrati prima che il lavoro possa raggiungere la macchina da stampa, quindi la fase iniziale della pianificazione dipende dal fornitore della matrice piuttosto che dalla linea di stampa. La tecnologia cold foil elimina tale dipendenza, poiché il grafico viaggia nel file di stampa ed è definito dal pattern dell’adesivo anziché da una matrice fisica. L’allestimento si avvicina a quello di un normale lavoro di stampa, senza i costi e i tempi di attesa legati a una nuova matrice metallica, e la stessa macchina può passare al lavoro successivo con minori interventi meccanici.
La laminazione a freddo richiede un controllo rigoroso di due variabili. La quantità di adesivo depositata, regolata tramite il volume dell’anilox nella stampa flexo o mediante le impostazioni del sistema inchiostro nella stampa offset, determina la quantità di metallo trasferita. Se l’adesivo è troppo sottile, il trasferimento risulta irregolare. L’emissione della lampada UV determina se lo strato trasferito rimane stabile. Se la polimerizzazione è insufficiente, la lamina può sbavare durante lo stacco. Entrambe queste fasi rientrano nella normale disciplina di macchina, anziché essere gestite in un reparto separato.
Le revisioni grafiche procedono più rapidamente nel flusso di lavoro
I grafici per imballaggi vengono rivisti in cicli brevi. Un marchio potrebbe aggiornare un pannello relativo al gusto, una riga di testo obbligatoria per motivi normativi o un’immagine stagionale, senza modificare la struttura dell’imballaggio. Con la stampa a caldo, una revisione potrebbe richiedere una nuova matrice o una matrice modificata, oltre a una nuova fase di montaggio e registrazione. Con la laminazione a freddo, la modifica risiede direttamente nel file di stampa. Un nuovo schema adesivo può essere inciso sulla placca o su un’unità digitale, senza dover realizzare alcuna matrice, accorciando così il ciclo di proofing.
Le macchine da stampa digitali e ibride spingono ulteriormente questo approccio. Su una macchina che combina la stampa offset o flessografica con un’unità digitale, la laminazione a freddo può essere eseguita in parallelo con dati variabili e versioning. Una tiratura breve di varianti non richiede più un ciclo separato di attrezzaggio, quindi l’intero ciclo di proofing e cambio formato rimane breve.
Dove la laminazione a freddo richiede ancora una rigorosa disciplina di processo
La laminazione a freddo non è una scorciatoia per eludere il controllo qualità. Su supporti patinati lisci, la laminazione a freddo produce una finitura metallica pulita. La lucentezza diminuisce su supporti ruvidi o non patinati, dove l’adesivo si distribuisce in modo irregolare e lo strato trasferito segue il profilo superficiale. La stampa a caldo, grazie al calore e alla pressione, può ancora garantire una finitura speculare superiore su tali supporti, mentre la laminazione a freddo mantiene il vantaggio nelle gradazioni, nei mezzi toni e nei dettagli fini: effetti che una cliché solida non è in grado di produrre.
Lo strato di foglia è sottile e potrebbe richiedere una vernice protettiva o un laminato per resistere ai graffi. La viscosità dell’adesivo, il volume dell’anilox, la velocità della macchina da stampa e l’emissione della lampada UV interagiscono tra loro: modificandone uno, si influenzano anche gli altri. La norma ISO 12647-2 fornisce un quadro di riferimento per il controllo del processo nella stampa offset, mentre la ISO 12647-6 riguarda la stampa flessografica. L’adesione viene verificata mediante un test con nastro su griglia incrociata, come previsto dalla ASTM D3359. La resistenza all’abrasione e la resistenza all’alcol sono verifiche distinte, eseguite tramite un test di sfregamento (rub test), anziché con nastro, utilizzando un tampone pesato passato ripetutamente sullo strato trasferito.
Gli operatori che passano dalla stampa a caldo lavorano con un diverso insieme di variabili. La temperatura dello stampo, la pressione e il tempo di contatto vengono sostituiti dalla quantità di adesivo depositata, dal volume dell’anilox, dalla velocità della macchina da stampa e dall’emissione della lampada UV. Il profilo delle competenze si modifica, ma non scompare; rimane infatti all’interno del reparto di stampa, senza richiedere un inventario separato di stampi, attrezzature per il montaggio né sistemi di controllo della temperatura, necessari invece in una linea di stampa a caldo.
Quando la foglia fredda è adatta e quando la stampa a caldo vince ancora
La foglia fredda non sostituisce in toto la stampa a caldo. Quando il ritardo nella realizzazione di una matrice per stampa a caldo rende necessario un cambio di processo, alcuni lavori con piccole aree da fogliare possono essere trasferiti su una linea per foglia fredda. Il motivo adesivo può essere aggiunto a una piastra già esistente e la foglia può essere applicata in linea con la stampa CMYK. Per aree solide più ampie o per ottenere una finitura speculare molto elevata, la stampa a caldo rimane spesso la soluzione migliore.
La foglia fredda è disponibile in versione offset, flessografica, serigrafica, digitale (su film) e per applicazione diretta su vetro; pertanto, una sola gamma di prodotti copre le tecnologie di stampa su foglio (offset), su rotolo stretto (flessografia), serigrafia, digitale e decorazione del vetro. Ne consegue in pratica un piano di produzione misto. La foglia fredda viene impiegata nei casi in cui velocità di esecuzione e necessità di versioning determinano la programmazione, mentre la stampa a caldo viene riservata ai lavori in cui la specifica richiede una finitura speculare profonda e ampie aree solide. La scelta deve basarsi sul tempo totale di consegna, sul supporto, sull’estensione dell’area da fogliare e sulle aspettative di finitura, non su regole generali.
|
Fattore
|
Imballaggio a caldo
|
Cold foil
|
|
Realizzazione degli stampi
|
Stampo metallico per design
|
Lastra di stampa o modello digitale, costo zero per la realizzazione della lastra
|
|
Tempo di Montaggio
|
Più lungo, calore e registrazione
|
Più breve, più vicino alla configurazione della stampa
|
|
Capacità in linea
|
Di solito offline
|
Spesso in linea con la stampa
|
|
Modifiche di progetto
|
Modifica dello stampo o nuovo stampo
|
Aggiornamento file e lastra
|
|
Luminosità metallica
|
Alto, simile a uno specchio
|
Buono, meno simile a uno specchio su supporti ruvidi
|
|
Resistenza agli graffi
|
Generalmente resistente
|
Richiede vernice o laminazione
|
|
Percorsi di processo
|
Stampa a piastra e rotativa
|
Offset, flessografica, serigrafica, digitale, diretta su vetro
|
|
Migliore scelta
|
Grandi aree continue, aspetto premium
|
Tirature brevi, versioning, tempi di consegna rapidi
|
Cosa verificare prima di passare al foglio metallico a freddo
Alcuni controlli aiutano un convertitore a decidere se cold foil accelererà effettivamente un lavoro.
1.Verificare la regolarità del supporto, poiché un supporto ruvido o non rivestito riduce la lucentezza della foglia.
2.Esaminare le impostazioni dell’adesivo e della polimerizzazione UV insieme al fornitore della foglia.
3.Verificare l’adesione e la resistenza all’abrasione prima della tiratura completa.
4.Pianificare un rivestimento protettivo o una laminazione se il prodotto finito sarà sottoposto a manipolazione intensa.
5.Confrontare il tempo di consegna complessivo, inclusi i tempi di realizzazione degli utensili, non solo la velocità della macchina da stampa.
GL Foils produce foglie per stampa a caldo dal 2008, con centri interni di R&S, test e ispezione e un ampio portafoglio di foglie. La sua gamma di foglie per stampa a freddo copre la stampa offset, flessografica, serigrafica, digitale e la foglia diretta su vetro, consentendo a un trasformatore di abbinare foglia, supporto e sistema adesivo presso un unico fornitore. È proprio in questo abbinamento che si ottengono o si perdono i guadagni in termini di tempi di consegna.


 EN