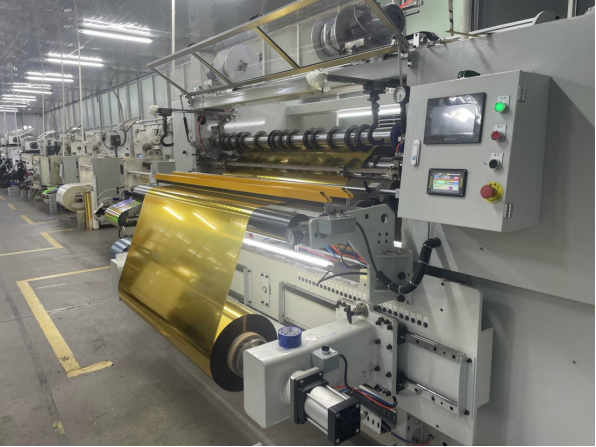
La feuille métallique à froid modifie l’ordre de la production
La feuille métallique à froid ne remplace pas la dorure à chaud dans tous les travaux. Il s’agit d’une séquence différente. Dans un procédé typique de feuille métallique à froid, un adhésif durcissable par UV est imprimé sur le support selon la forme du graphisme. La feuille est ensuite pressée contre l’adhésif encore humide, durcie sous lumière UV, puis retirée. Le métal demeure uniquement là où l’adhésif a été imprimé. Cette séquence peut s’exécuter en ligne sur une presse offset ou flexographique, et peut aussi être pilotée par une unité sérigraphique ou un motif adhésif numérique. Aucun cliché chauffé, aucune station de dorure séparée, aucun temps d’attente pour refroidissement. Pour la production d’emballages, le gain le plus important ne réside pas dans la feuille métallique elle-même, mais dans la façon dont ce procédé élimine les transferts entre départements.
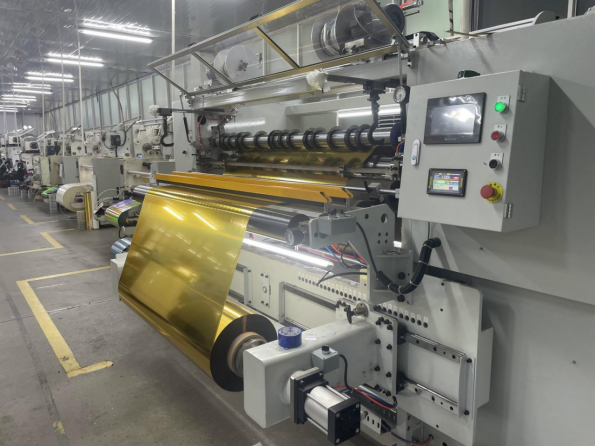
Le temps de réglage diminue lorsque les clichés chauffés quittent l’atelier
Le marquage à chaud dépend d’une matrice métallique, de la chaleur, de la pression et d’un temps de maintien. Chaque nouveau motif nécessite une matrice, son montage, son réglage de positionnement et une montée en température avant la production de la première feuille commercialisable. La fabrication des outillages doit être commandée, gravée, montée et calée avant que le travail ne puisse atteindre la presse ; ainsi, le début du planning est déterminé par le fournisseur de matrices plutôt que par la ligne d’impression. Le transfert à froid supprime cette dépendance, car le graphisme circule dans le fichier d’impression et est défini par le motif d’adhésif plutôt que par une matrice physique. La préparation s’apparente davantage à celle d’un travail d’impression classique, sans les coûts ni les délais d’approvisionnement d’une nouvelle matrice métallique, et la même presse peut passer au travail suivant avec moins de changements mécaniques.
La feuille froide exige un contrôle rigoureux de deux variables. La quantité d’adhésif déposée, réglée via le volume de l’anilox en flexographie ou via les paramètres du train à encre en héliographie, détermine la quantité de métal transférée. Si l’adhésif est trop fin, le transfert est irrégulier. La puissance de la lampe UV détermine si la couche transférée reste stable. Si la polymérisation est insuffisante, la feuille peut baver lors du décapage. Ces deux paramètres relèvent de la discipline habituelle de la presse, et non d’un département distinct.
Les révisions de conception progressent plus rapidement dans le flux de travail
Les maquettes d’emballages sont révisées à intervalles courts. Une marque peut mettre à jour un panneau de saveur, une mention réglementaire ou un graphisme saisonnier sans modifier la structure de l’emballage. Avec la dorure à chaud, une révision peut nécessiter une nouvelle matrice ou une matrice modifiée, ainsi qu’une nouvelle opération de montage et de réglage de la registration. Avec la feuille froide, la modification réside dans le fichier d’impression. Un nouveau motif adhésif peut être imprimé sur plaque ou sur une unité numérique, sans qu’il soit nécessaire de tailler de matrice, ce qui raccourcit le cycle de validation.
Les presses numériques et hybrides poussent cette approche plus loin. Sur une presse combinant l’offset ou la flexographie avec une unité numérique, la feuille métallique à froid peut être imprimée en parallèle avec des données variables et des versions différentes. Une courte série de variantes ne nécessite plus de cycle d’outillage séparé, ce qui permet de maintenir court l’ensemble du cycle de tirage d’épreuves et de changement de configuration.
Les domaines où la feuille métallique à froid exige encore une discipline rigoureuse du procédé
La feuille métallique à froid ne constitue pas un raccourci pour contourner le contrôle qualité. Sur un papier couché lisse, elle produit une finition métallique nette. Toutefois, son éclat diminue sur un papier rugueux ou non couché, car l’adhésif se dépose de façon irrégulière et la couche transférée épouse le profil de la surface. La dorure à chaud, réalisée sous chaleur et pression, peut encore offrir un fini miroir supérieur sur ces supports, tandis que la feuille métallique à froid conserve l’avantage pour les dégradés, les trames et les détails fins — des effets qu’un cliché plein ne saurait produire.
La couche de feuille est mince et peut nécessiter un vernis protecteur ou un laminage pour résister aux rayures. La viscosité de la colle, le volume de l’anilox, la vitesse de la presse et la puissance de la lampe UV interagissent : une modification de l’un de ces paramètres modifie les autres. La norme ISO 12647-2 fournit un cadre pour le contrôle des procédés en impression offset, tandis que la norme ISO 12647-6 couvre l’impression flexographique. L’adhérence est vérifiée à l’aide d’un test au ruban sur quadrillage, tel que la norme ASTM D3359. La résistance au frottement et la résistance à l’alcool font l’objet de contrôles distincts, effectués sous forme de test de frottement (et non de test au ruban), au cours duquel un tampon lesté est passé répétitivement sur la couche transférée.
Les opérateurs passant du marquage à chaud travaillent avec un ensemble différent de paramètres. La température du cliché, la pression et le temps de maintien sont remplacés par la quantité de colle appliquée, le volume de l’anilox, la vitesse de la presse et la puissance de la lampe UV. Le savoir-faire évolue plutôt qu’il ne disparaît, et reste intégré au sein du département d’impression, sans nécessiter d’inventaire séparé de clichés, d’équipements de montage ni de système de régulation thermique, comme c’est le cas sur une ligne de marquage à chaud.
Quand la dorure à froid convient et quand la dorure à chaud reste la meilleure solution
La dorure à froid ne remplace pas systématiquement la dorure à chaud. Lorsque la fabrication d’une matrice pour dorure à chaud subit un retard, certains travaux comportant de petites surfaces métallisées peuvent être transférés vers une ligne de dorure à froid. Le motif adhésif peut être intégré à une plaque existante, et la feuille métallique peut être appliquée en ligne avec l’impression CMYK. Pour de grandes surfaces pleines ou un fini miroir très prononcé, la dorure à chaud demeure souvent la solution la plus adaptée.
La dorure à froid est proposée sous forme de dorure à froid offset, de dorure à froid flexo, de dorure à froid sérigraphique, de film pour dorure à froid numérique et de dorure directe sur verre (glass direct foiling). Une seule gamme de feuilles métalliques peut ainsi couvrir les procédés offset à feuilles, flexographie sur supports étroits, sérigraphie, impression numérique et décoration du verre. Un plan de production mixte en résulte naturellement. La dorure à froid prend en charge les travaux dont le calendrier dépend de la vitesse d’exécution et des besoins en versionnement, tandis que la dorure à chaud conserve les travaux dont les spécifications exigent un fini miroir profond et de grandes surfaces pleines. Le choix doit reposer sur le délai total de livraison, le support imprimé, la surface à métalliser et les attentes en matière de finition — et non sur une règle générale.
|
Facteur
|
Stampage à chaud
|
Feuillet froid
|
|
Des outillages
|
Matrice métallique selon le modèle
|
Plaque d’impression ou motif numérique, coût de fabrication de la plaque nul
|
|
Temps de montage
|
Plus longue, résistante à la chaleur et au calage
|
Plus courte, proche de la configuration d’impression
|
|
Capacité en ligne
|
Généralement hors ligne
|
Souvent en ligne avec l’impression
|
|
Changements de conception
|
Modification de la matrice ou nouvelle matrice
|
Mise à jour du fichier et de la plaque
|
|
Brillance métallique
|
Élevée, aspect miroir
|
Bon, moins brillant sur les supports rugueux
|
|
Résistance aux rayures
|
Généralement robuste
|
Nécessite un vernis ou un laminage
|
|
Itinéraires de procédure
|
Estampage à plat et estampage rotatif
|
Offset, flexographie, sérigraphie, impression numérique, impression directe sur verre
|
|
Meilleure adéquation
|
Grandes surfaces pleines, aspect haut de gamme
|
Courtes séries, versionnement, délais de livraison rapides
|
Ce qu’il faut vérifier avant de passer au feuilletage à froid
Quelques vérifications aident un transformateur à décider si feuillet froid accélérera effectivement un travail.
1.Vérifiez la régularité du support, car un support rugueux ou non revêtu réduit l’éclat de la feuille.
2.Examinez avec le fournisseur de feuilles les paramètres de la colle et de la polymérisation UV.
3.Testez l’adhérence et la résistance au frottement avant la série complète.
4.Prévoyez un revêtement protecteur ou une stratification si l’emballage sera fortement manipulé.
5.Comparez le délai total de livraison, y compris le délai de fabrication des outillages, et non seulement la vitesse d’impression.
GL Foils fabrique des feuilles à estampage depuis 2008, avec des centres internes de R&D, d’essais et d’inspection, ainsi qu’un large portefeuille de feuilles. Sa gamme de feuilles froides couvre l’estampage en offset, en flexographie, en sérigraphie, en numérique et directement sur verre (glass direct foiling), ce qui permet à un transformateur d’associer feuille, support et système de colle auprès d’une seule source. C’est précisément cette adéquation qui détermine les gains ou pertes de délais.


 EN