Pourquoi les substrats en film exigent une approche différente
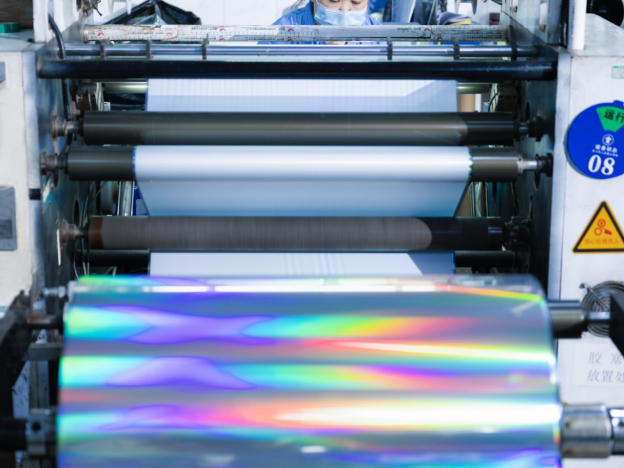
Les substrats en film – polypropylène, polyéthylène, polyester, ainsi que leurs variantes revêtues ou traitées – ont conquis de vastes segments du marché des étiquettes et de l’emballage souple. Ils offrent transparence, durabilité, résistance à l’humidité et un aspect haut de gamme que le papier ne peut égaler. Or, ces mêmes propriétés qui rendent les films attrayants aux yeux des donneurs d’ordre les rendent aussi difficiles à décorer par feuille froide. Le papier est poreux et naturellement réceptif aux adhésifs et aux couches. Le film ne l’est pas. Sa surface est lisse, non absorbante et chimiquement inerte. Obtenir un ancrage optimal d’un adhésif UV et un transfert net de la feuillet froid feuille froide sur une surface en film exige un ensemble de paramètres de procédure différent de celui utilisé sur papier.
Le point de départ est l’énergie de surface. La plupart des films non traités présentent une énergie de surface nettement inférieure au seuil requis par les adhésifs UV pour un mouillage et une adhérence optimaux. En l’absence de traitement, l’adhésif forme des gouttelettes, se réticule ou se retire des bords, produisant un transfert de feuille qui apparaît irrégulier sous grossissement et tacheté à l’œil nu. La solution ne consiste pas en une mesure unique, mais en une suite de décisions coordonnées amorcée avant même que la presse ne démarre.
Le traitement de surface prépare le terrain pour tout ce qui suit
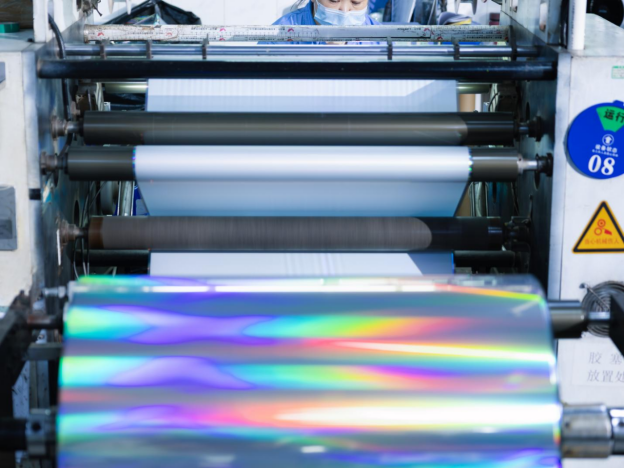
Le traitement par décharge corona est la méthode la plus courante pour augmenter l’énergie de surface des films en ligne sur une machine d’impression flexographique. Le système fait passer la bande de film sous une électrode à haute tension, qui bombarde la surface avec de l’air ionisé et crée des groupes fonctionnels polaires sur les chaînes polymères. Ces groupes élèvent l’énergie de surface à un niveau permettant à l’adhésif de mouiller et de coller efficacement. Cet effet est temporaire : un film traité laissé en rouleau pendant plusieurs semaines perd progressivement son traitement, car les chaînes polymères tournent et les groupes polaires migrent vers la masse du matériau. Pour cette raison, le traitement corona donne les meilleurs résultats lorsqu’il est placé immédiatement en amont de la station d’application de l’adhésif sur la machine.
Le niveau de traitement requis dépend du type de film et de la chimie de l’adhésif. Un principe général veut que l’énergie superficielle du substrat dépasse nettement la tension superficielle de l’adhésif. Le polypropylène non traité, par exemple, présente une énergie superficielle trop faible pour assurer un ancrage fiable de l’adhésif. Après un traitement corona adéquat, l’énergie superficielle augmente jusqu’à une plage où les adhésifs pour feuilles métalliques à froid peuvent fonctionner efficacement. Un traitement insuffisant empêche l’adhésif de s’ancrer correctement ; un traitement excessif peut provoquer une sur-oxydation de la surface et créer une couche limite faible qui réduit en réalité la résistance de l’assemblage. La mesure de l’énergie superficielle à l’aide de stylos ou de solutions d’essai directement sur la machine, et non uniquement en laboratoire, permet de détecter rapidement toute dérive du traitement avant qu’elle ne génère des déchets.
Sélection et application de l’adhésif sur des surfaces non poreuses
Sur papier, un adhésif à feuille froide peut légèrement pénétrer le réseau de fibres, créant un verrouillage mécanique qui complète la liaison chimique. Sur film, il n’existe pas de réseau de fibres. La liaison est purement chimique, reposant sur la formulation de l’adhésif pour adhérer à la surface polymère traitée et maintenir la couche de métallisation de la feuille après durcissement UV. Les adhésifs UV cationiques offrent généralement une meilleure adhérence aux substrats en film que les formulations à radicaux libres, bien que le choix dépende de la chimie spécifique du film et de la vitesse de durcissement requise par la vitesse de la presse.
Le poids du film adhésif est plus critique sur le film que sur le papier. Comme la surface du film est non absorbante, l’intégralité du volume d’adhésif reste en surface. Un excès d’adhésif transforme le film en patinoire, ce qui provoque un glissement de la feuille lors du contact dans la zone de pression (nip), brouillant les détails fins. Une quantité insuffisante d’adhésif entraîne une couverture incomplète des zones pleines, laissant des micro-pores qui apparaissent sous éclairage arrière comme des points non métallisés sur l’emballage.
Choix de formulation de la feuille produisant une différence visible
La feuille froide n’est pas un produit unique. Il s’agit d’une catégorie présentant des variations internes, et les différences entre les formulations de feuilles se manifestent surtout sur les films. Une feuille conçue pour la transformation générale du papier peut comporter une couche de décollement calibrée en fonction de la rugosité de surface et de la capacité d’absorption du carton couché. Sur un film lisse, cette même couche de décollement peut se comporter différemment : la feuille peut se décoller trop facilement, soulevant les bords des caractères fins, ou pas assez facilement, nécessitant une pression de rouleau plus élevée qui déforme le motif de colle.
La couche de métallisation joue également un rôle dans le résultat visuel sur le film. Comme le film est transparent, la couche réfléchissante de la feuille est souvent visible depuis l’avant comme depuis l’arrière. Toute irrégularité de l’aluminium métallisée sous vide, tout trou d’épingle, toute zone trop mince ou toute tache d’oxydation devient frappante lorsqu’on éclaire le film par l’arrière ou lorsqu’on observe l’emballage face à une source lumineuse. Les formulations de feuilles conçues pour les applications sur film utilisent généralement une métallisation de qualité supérieure, avec des tolérances plus strictes en matière de défauts, car le substrat transparent ne permet aucune dissimulation.
| Variable de processus |
Substrat en papier |
Substrat de film |
| Traitement de surface requis |
Rarement nécessaire (papier couché) |
Traitement par décharge corona ou plasma indispensable |
| Masse de la couche adhésive |
Modérée (quelque absorption) |
Faible (surface non absorbante) |
| Préférence en matière de chimie adhésive |
Radical libre ou cationique |
Souvent cationique pour une meilleure adhérence |
| Comportement de décollement de la feuille |
Plus tolérant |
Sensible à la formulation du revêtement de décollement |
| Critères d'inspection visuelle |
Surface uniquement réfléchissante |
Apparence à la fois réfléchissante et rétroéclairée |
La séquence de surimpression et son effet sur la profondeur métallique
L’un des atouts créatifs de la feuille froide sur film réside dans la possibilité de surimprimer avec des encres translucides afin de créer des effets métalliques colorés dotés de profondeur. Comme le support filmique est transparent, la couche de feuille peut se situer entre le support et l’encre imprimée, ou entre deux couches d’encre, selon l’intention graphique. L’impression directe de couleurs de procédure translucides sur une surface de feuille brillante produit un aspect métallique coloré vif, dont le caractère évolue lorsque l’emballage est déplacé sous l’éclairage commercial.
L’ordre d’application est déterminant. Lorsque la feuille métallique est appliquée en premier, puis que l’encre est imprimée par-dessus, celle-ci doit adhérer à la surface de la feuille métallique : cela exige soit une couche de finition spécialement formulée pour recevoir l’encre, soit une sous-couche appliquée en ligne avant les unités d’impression. Lorsque l’encre est imprimée en premier et que la feuille métallique est appliquée par-dessus, l’adhésif doit se lier à l’encre imprimée plutôt qu’au film nu ; l’encre doit donc être entièrement polymérisée et exempte de contaminants en surface, tels que les agents anti-adhérents à base de silicone, susceptibles de nuire à l’adhérence. Chaque séquence présente des avantages spécifiques. L’approche « feuille métallique sur encre » produit généralement une lueur métallique légèrement plus douce et mieux intégrée. L’approche « encre sur feuille métallique » offre une réflectivité maximale, la couleur apparaissant comme une couche teintée transparente.
Mise au point et contrôle de la tension sur les bandes de film
Les substrats en film s’étirent. Le polyéthylène s’étire davantage que le polyester, et les films de faible épaisseur s’étirent plus que les films épais. Cet étirement, combiné à la sensibilité thermique de certains films aux lampes de polymérisation UV, crée des défis d’ajustement précis qui n’existent pas sur le papier, dont les dimensions sont stables. Un ruban de film qui s’allonge légèrement sous tension entre la station d’application de l’adhésif et le point de transfert de la feuille métallique peut décaler le motif de la feuille par rapport au graphisme imprimé suffisamment pour qu’il soit visible.
Les contre-mesures commencent par le contrôle de la tension. Faire circuler le film à la tension la plus faible possible, tout en maintenant une stabilité constante du ruban, réduit l’étirement ainsi que la dérive de registration qui en découle. Des rouleaux tendeurs refroidis placés après la station de durcissement UV permettent d’évacuer la chaleur avant que le film n’atteigne l’unité d’impression suivante, minimisant ainsi l’expansion thermique. Certains transformateurs effectuent d’abord un passage initial de réglage de la registration sur le film à vitesse réduite afin d’établir les paramètres corrects, puis augmentent progressivement la vitesse une fois que le ruban est stabilisé. Les quelques minutes supplémentaires consacrées au réglage sont rapidement compensées par une réduction des déchets tout au long de la production.
La durabilité exige que l’emballage en film intègre un collage sur feuille d’aluminium
L’emballage en film est souvent utilisé dans des applications où la surface décorée est soumise à des conditions plus sévères que celles auxquelles une étiquette en papier serait jamais exposée. Les sachets debout subissent des flexions et des froissements pendant le remplissage et la manutention. Les manchettes rétractables subissent une modification dimensionnelle importante lors de l’application de la chaleur. L’emballage souple destiné aux produits de soins personnels entre en contact avec des lotions, des huiles et des solutions à base d’alcool, susceptibles d’attaquer la ligne de collage de la feuille métallique. Une dorure à froid qui paraît parfaite dès sa sortie de la presse peut échouer en conditions réelles si la liaison adhésive ne résiste pas à l’environnement mécanique et chimique du produit emballé.
Tester l’adhérence de la feuille métallisée sur le film va au-delà d’un simple test au ruban adhésif. Le test du froissement, qui consiste à plier et déplier à plusieurs reprises le film décoré puis à en examiner attentivement les soulèvements ou fissurations de la feuille, simule les manipulations subies par un emballage souple. Les essais de résistance chimique avec la formulation réelle du produit — qu’il s’agisse d’un shampoing, d’une sauce alimentaire ou d’une solution nettoyante — révèlent une dégradation de la liaison que toute inspection visuelle serait incapable de détecter. Pour les transformateurs travaillant avec des marques très sensibles aux risques juridiques — secteurs pharmaceutique, des soins personnels et des matériaux en contact avec les aliments — ce niveau de validation n’est pas facultatif.
GL Foils propose des solutions de feuille froide pour films, en mettant l’accent sur le comportement de décollement, la qualité de la métallisation et la réceptivité de la surface. Le grade approprié dépend du type de film, de la colle utilisée, de la séquence d’impression et des exigences en matière de durabilité. Pour les transformateurs passant du papier au film, un fournisseur de feuilles métallisées disposant d’une solide expertise technique permet de réduire considérablement les essais coûteux et les erreurs lors des premières productions.


 EN