Por qué los sustratos de película exigen un enfoque distinto
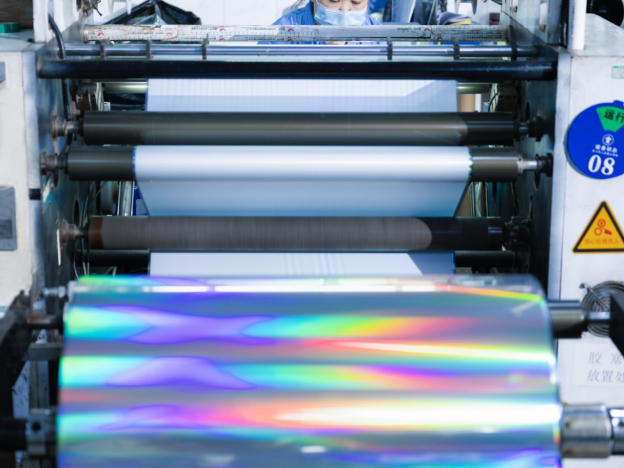
Los sustratos de película —como el polipropileno, el polietileno y el poliéster, así como sus diversas variantes recubiertas y tratadas— han conquistado grandes segmentos del mercado de etiquetas y envases flexibles. Ofrecen transparencia, durabilidad, resistencia a la humedad y una apariencia premium que el papel no puede igualar. Sin embargo, las mismas propiedades que hacen atractivas a las películas para los fabricantes de marcas las convierten en un reto para la decoración con estampado en frío. El papel es poroso y naturalmente receptivo a adhesivos y revestimientos; la película no lo es. Su superficie es lisa, no absorbente e inerte químicamente. Lograr que un adhesivo UV se ancle correctamente y que una foil frío se transfiera con limpieza sobre una superficie de película requiere un conjunto distinto de controles de proceso al que funciona con papel.
El punto de partida es la energía superficial. La mayoría de las películas sin tratar presentan una energía superficial muy por debajo del umbral que necesitan los adhesivos UV para una humectación y adherencia adecuadas. Sin tratamiento, el adhesivo forma gotas, se reticula o se retrae desde los bordes, produciendo una transferencia de lámina que, bajo aumento, luce desigual y, a simple vista, irregular. La solución no consiste en una única corrección, sino en una secuencia de decisiones alineadas que comienza antes incluso de que la prensa entre en funcionamiento.
El tratamiento superficial prepara el escenario para todo lo que sigue
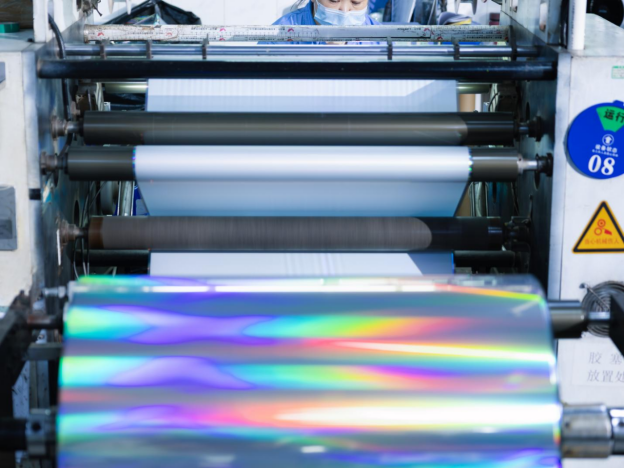
El tratamiento por descarga de corona es el método más común para elevar la energía superficial de la película en línea en una impresora flexográfica. El sistema hace pasar la banda de película bajo un electrodo de alto voltaje, que bombardea la superficie con aire ionizado y crea grupos funcionales polares en las cadenas poliméricas. Dichos grupos aumentan la energía superficial hasta un rango en el que el adhesivo puede humedecer y adherirse. El efecto es temporal. Una película tratada que permanece enrollada durante semanas perderá gradualmente el beneficio del tratamiento a medida que las cadenas poliméricas giran y los grupos polares migran hacia el interior del material. Por esta razón, el tratamiento por descarga de corona funciona mejor cuando se ubica inmediatamente antes de la estación de aplicación del adhesivo en la máquina.
El nivel de tratamiento requerido depende del tipo de película y de la química del adhesivo. Un principio general establece que la energía superficial del sustrato debe superar cómodamente la tensión superficial del adhesivo. Por ejemplo, el polipropileno sin tratar presenta un nivel de energía superficial demasiado bajo para lograr una fijación confiable del adhesivo. Tras un tratamiento por corona adecuado, la energía superficial aumenta hasta un rango en el que los adhesivos para hoja fría pueden funcionar eficazmente. Un tratamiento insuficiente impide que el adhesivo se fije; un tratamiento excesivo puede provocar una sobreoxydación de la superficie y generar una capa límite débil que, en realidad, reduce la resistencia de la unión. Medir la energía superficial con plumas o soluciones de ensayo directamente en la prensa —y no solo en el laboratorio— permite detectar desviaciones en el tratamiento antes de que generen desperdicio.
Selección y aplicación del adhesivo sobre superficies no porosas
En teoría, un adhesivo para laminado en frío puede penetrar ligeramente en la red de fibras, logrando un entrelazamiento mecánico que refuerza la unión química. En película, no existe una red de fibras. La unión es puramente química y depende de la formulación del adhesivo para adherirse a la superficie polimérica tratada y para mantener la capa metalizada de la lámina tras el curado UV. Los adhesivos UV catiónicos suelen ofrecer una mejor adherencia a sustratos de película que las formulaciones de radicales libres, aunque la elección depende de la química específica de la película y de la velocidad de curado requerida por la velocidad de la prensa.
El peso del adhesivo es más crítico en las películas que en el papel. Como la superficie de una película no absorbe, retiene todo el volumen de adhesivo sobre su superficie. Si hay demasiado adhesivo, la película se convierte en una pista de patinaje donde la lámina se desliza durante el contacto en la zona de mordida, difuminando los detalles finos. Si hay muy poco adhesivo, la cobertura falla en las áreas sólidas, dejando microperforaciones que aparecen como puntos sin metalizar frente al empaque retroiluminado. La geometría de las celdas del rodillo anilox y la configuración de la cuchilla rascadora determinan el peso de adhesivo que se transfiere a la placa. Para sustratos de película, los transformadores suelen seleccionar volúmenes de anilox en el extremo inferior del rango habitual, comparado con el papel, precisamente porque ningún adhesivo se absorbe por capilaridad.
Opciones en la formulación de la lámina que producen una diferencia visible
El estampado en frío no es un producto único. Es una categoría con variaciones internas, y las diferencias entre las formulaciones de los folios se manifiestan con mayor claridad sobre películas. Un folio diseñado para conversión general de papel puede tener una capa de desprendimiento calibrada para la rugosidad superficial y la absorbencia del cartón recubierto. Sobre una película lisa, esa misma capa de desprendimiento puede comportarse de forma distinta. El folio podría desprenderse con demasiada facilidad, levantándose en los bordes de los caracteres finos, o bien no desprenderse con suficiente facilidad, lo que requeriría una mayor presión de contacto y deformaría el patrón adhesivo.
La capa de metalización también influye en el resultado visual sobre la película. Dado que la película es transparente, la capa reflectante de la lámina suele ser visible desde el frente y desde el reverso. Cualquier inconsistencia en el aluminio metalizado al vacío, como microperforaciones, zonas delgadas o manchas de oxidación, resulta extremadamente evidente cuando se ilumina desde atrás o cuando el envase se observa frente a una fuente de luz. Las formulaciones de láminas diseñadas para aplicaciones sobre película suelen emplear una metalización de mayor calidad con tolerancias más estrictas a los defectos, ya que el sustrato transparente no permite ocultar imperfecciones.
| Variable de proceso |
Sustrato de papel |
Sustrato de película |
| Requiere tratamiento superficial |
Rara vez necesario (papel recubierto) |
El tratamiento por corona o por plasma es esencial |
| Masa del adhesivo en forma de película |
Moderada (cierta absorbencia) |
Más baja (superficie no absorbente) |
| Preferencia respecto a la química del adhesivo |
De tipo radical libre o catiónico |
A menudo catiónico para una mejor adherencia |
| Comportamiento de liberación de la lámina |
Más tolerante |
Sensible a la formulación del recubrimiento de liberación |
| Criterios de Inspección Visual |
Superficie únicamente reflectante |
Apariencia reflectante y retroiluminada |
La secuencia de sobreprintado y su efecto en la profundidad metálica
Una de las fortalezas creativas de la lámina fría sobre película es la capacidad de sobreprintar con tintas translúcidas y crear efectos metálicos coloreados con profundidad. Dado que el sustrato de película es transparente, la capa de lámina puede ubicarse entre el sustrato y la tinta impresa, o entre dos capas de tinta, según la intención del diseño. Imprimir colores de proceso translúcidos directamente sobre una superficie de lámina brillante produce un aspecto metálico coloreado vibrante que cambia de carácter al moverse el empaque bajo la iluminación comercial.
El orden es importante. Cuando la lámina se aplica primero y la tinta se imprime encima, la tinta debe adherirse a la superficie de la lámina, lo que requiere o bien una capa superior de lámina formulada para la receptividad de la tinta o bien un imprimador aplicado en línea antes de las unidades de impresión. Cuando la tinta se imprime primero y la lámina se aplica encima, el adhesivo debe adherirse a la tinta impresa, no al film desnudo, y la tinta debe estar completamente curada y libre de contaminantes superficiales, como agentes deslizantes de silicona, que puedan interferir con la adherencia. Cada secuencia tiene su aplicación específica. El método de lámina sobre tinta tiende a producir un brillo metálico ligeramente más suave e integrado. El método de tinta sobre lámina ofrece la máxima reflectividad, con el color actuando como una capa transparente de tonalidad.
Registro y control de tensión en bobinas de film
Los sustratos de película se estiran. El polietileno se estira más que el poliéster, y las películas de menor grosor se estiran más que las de mayor grosor. Ese estiramiento, combinado con la sensibilidad térmica de algunas películas a las lámparas de curado UV, genera desafíos de registro que no existen en el papel dimensionalmente estable. Una banda continua de película que se alarga ligeramente bajo tensión entre la estación de adhesivo y el punto de transferencia de la hoja metálica puede desplazar el patrón de la hoja metálica con respecto al gráfico impreso lo suficiente como para que sea visible.
Las contramedidas comienzan con el control de la tensión. Hacer circular la película a la tensión más baja y constante que mantenga la estabilidad del rollo reduce el estiramiento y la deriva de registro asociada. Rodillos locos refrigerados ubicados después de la estación de curado UV ayudan a eliminar el calor antes de que la película llegue a la siguiente unidad de impresión, minimizando así la expansión térmica. Algunos transformadores realizan inicialmente una pasada de registro sobre la película a velocidad reducida para establecer los ajustes correctos, y luego aumentan la velocidad una vez que el rollo se desplaza de forma estable. Los minutos adicionales invertidos en la configuración se recuperan rápidamente mediante una menor generación de residuos durante toda la tirada.
La durabilidad exige que el embalaje de película incorpore laminación con lámina de aluminio
El embalaje basado en películas suele utilizarse en aplicaciones donde la superficie decorada está sometida a condiciones más exigentes que las que jamás soportaría una etiqueta de papel. Las bolsas autoportantes se doblan y arrugan durante el llenado y la manipulación. Las fundas retráctiles experimentan un cambio dimensional drástico durante la aplicación del calor. El embalaje flexible para productos de cuidado personal entra en contacto con lociones, aceites y soluciones alcohólicas que pueden atacar la línea de unión de la lámina de aluminio. Una estampación en frío que luce perfecta nada más salir de la prensa puede fallar en condiciones reales si la unión adhesiva no resiste el entorno mecánico y químico del producto empaquetado.
Probar la adherencia de la lámina sobre la película implica ir más allá de una simple prueba con cinta adhesiva. La prueba de arrugado, en la que se dobla repetidamente la película decorada y se examina la elevación o fisuración de la lámina, simula la manipulación a la que se somete un envase flexible. Las pruebas de resistencia química con la formulación real del producto —ya sea un champú, una salsa alimentaria o una solución limpiadora— revelan la degradación de la unión, algo que ninguna inspección visual puede detectar. Para los convertidores que atienden marcas con alta sensibilidad ante responsabilidades legales —como las del sector farmacéutico, de cuidado personal y de contacto con alimentos— este nivel de validación no es opcional.
GL Foils ofrece soluciones de lámina en frío para películas, centrándose en el comportamiento de desprendimiento, la calidad de la metalización y la receptividad superficial. La elección de la graduación adecuada depende de la película, del adhesivo, de la secuencia de impresión y de los requisitos de durabilidad. Para los convertidores que pasan del papel a la película, un proveedor de láminas técnicamente capacitado reduce los costosos ensayos y errores en los primeros trabajos.


 EN