Perché i substrati in film richiedono un approccio diverso
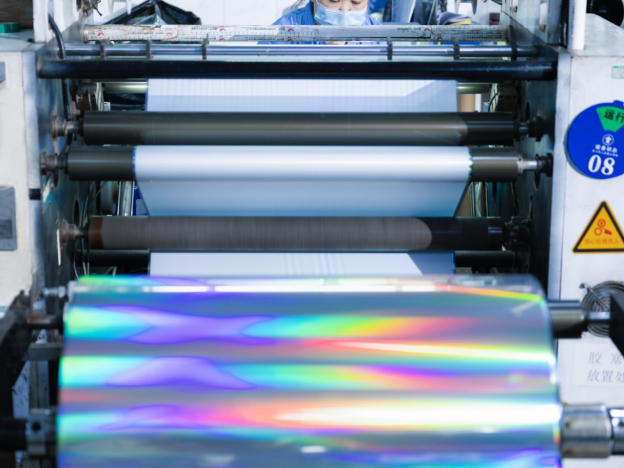
I substrati in film – polipropilene, polietilene, poliestere e le loro varie varianti rivestite e trattate – hanno conquistato ampie porzioni del mercato delle etichette e dell’imballaggio flessibile. Offrono trasparenza, durata, resistenza all’umidità e un aspetto premium che la carta non può eguagliare. Le stesse proprietà che rendono i film attraenti per i brand owner, tuttavia, li rendono impegnativi per la decorazione con foglia fredda. La carta è porosa e naturalmente ricettiva verso adesivi e rivestimenti. Il film non lo è. La sua superficie è liscia, non assorbente e chimicamente inerte. Far aderire correttamente un adesivo UV e trasferire in modo pulito una cold foil foglia fredda su una superficie in film richiede un insieme di controlli di processo diverso rispetto a quello utilizzato sulla carta.
Il punto di partenza è l'energia superficiale. La maggior parte dei film non trattati presenta un'energia superficiale ben al di sotto della soglia necessaria agli adesivi UV per una bagnatura e un'adesione corrette. Senza trattamento, l'adesivo forma gocce, si ritira o si contrae ai bordi, producendo un trasferimento di foglia metallica che appare irregolare all'ingrandimento e discontinuo ad occhio nudo. La soluzione non consiste in un singolo intervento, ma in una sequenza di decisioni coordinate che iniziano ancor prima che la macchina da stampa venga messa in funzione.
Il trattamento superficiale prepara il terreno per tutto ciò che segue
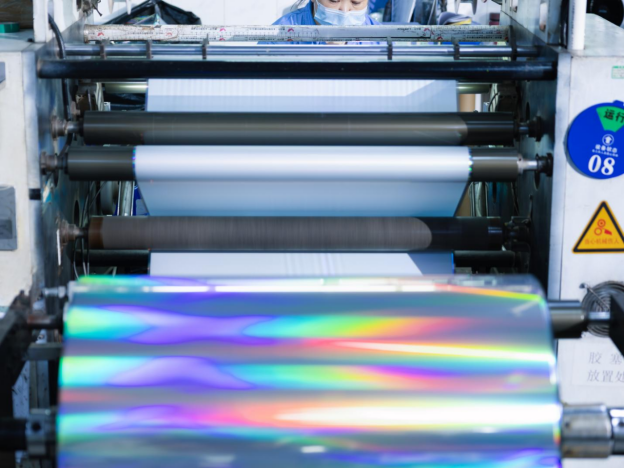
Il trattamento a scarica corona è il metodo più comune per aumentare in linea l'energia superficiale della pellicola su una macchina flessografica. Il sistema fa passare la bobina di pellicola sotto un elettrodo ad alta tensione, che bombarda la superficie con aria ionizzata e crea gruppi funzionali polari sulle catene polimeriche. Tali gruppi aumentano l'energia superficiale fino a un livello in cui l'adesivo può bagnare e legarsi efficacemente. L'effetto è temporaneo: una pellicola trattata lasciata avvolta su una bobina per settimane perde gradualmente il beneficio del trattamento, poiché le catene polimeriche ruotano e i gruppi polari migrano verso la massa del materiale. Per questo motivo, il trattamento a scarica corona funziona al meglio quando è posizionato immediatamente prima della stazione di applicazione dell'adesivo sulla macchina.
Il livello di trattamento richiesto dipende dal tipo di film e dalla chimica dell’adesivo. Vale in generale il principio che l’energia superficiale del substrato deve superare, con un margine adeguato, la tensione superficiale dell’adesivo. Il polipropilene non trattato, ad esempio, presenta un livello di energia superficiale troppo basso per garantire un’ancoratura affidabile dell’adesivo. Dopo un opportuno trattamento al plasma (corona), l’energia superficiale aumenta fino a raggiungere un intervallo in cui gli adesivi per foglia metallica a freddo possono operare efficacemente. Un trattamento insufficiente impedisce l’ancoraggio dell’adesivo; un trattamento eccessivo può causare un’ossidazione eccessiva della superficie e generare uno strato limite debole che riduce effettivamente la resistenza del legame. La misurazione dell’energia superficiale mediante penne o soluzioni di prova direttamente in macchina, e non solo in laboratorio, consente di rilevare tempestivamente eventuali deviazioni nel trattamento prima che producano scarti.
Selezione e applicazione dell’adesivo su superfici non porose
Sulla carta, un adesivo per foglia a freddo può penetrare leggermente nella rete di fibre, ottenendo un incastro meccanico che integra il legame chimico. Sul film, invece, non esiste alcuna rete di fibre: il legame è puramente chimico e dipende dalla formulazione dell’adesivo, che deve aderire alla superficie polimerica trattata e mantenere saldamente lo strato metallico della foglia dopo la polimerizzazione UV. Gli adesivi UV cationici tendono a offrire una migliore adesione ai substrati in film rispetto alle formulazioni a radicale libero, anche se la scelta dipende dalla specifica chimica del film e dalla velocità di polimerizzazione richiesta dalla velocità della macchina da stampa.
Il peso del film adesivo è più importante sul film che sulla carta. Essendo una superficie non assorbente, il film trattiene l’intero volume di adesivo in superficie. Troppo adesivo trasforma il film in una pista da pattinaggio, dove la foglia scivola durante il contatto al punto di stretta, sfocando i dettagli fini. Troppo poco adesivo provoca una copertura insufficiente nelle aree solide, lasciando microfori che appaiono come puntini non metallizzati sul packaging retroilluminato. La geometria delle celle del rullo anilox e la regolazione della spatola determinano il peso del film applicato alla placca. Per i substrati in film, i trasformatori scelgono spesso volumi anilox nella fascia bassa dell’intervallo rispetto alla carta, proprio perché nessuna parte dell’adesivo viene assorbita.
Scelte nella formulazione della foglia che producono una differenza visibile
La laminazione a freddo non è un singolo prodotto, ma una categoria caratterizzata da variazioni interne; le differenze tra le formulazioni delle lamine emergono in modo particolarmente evidente sui film. Una lamina progettata per la trasformazione su carta di uso generale potrebbe presentare uno strato di rilascio calibrato sulla ruvidezza superficiale e sull’assorbenza del cartoncino rivestito. Su un film liscio, tale strato di rilascio può comportarsi in modo diverso: la lamina potrebbe staccarsi troppo facilmente, sollevandosi ai bordi di caratteri fini, oppure non staccarsi con sufficiente facilità, richiedendo una pressione al rullo superiore che deforma il pattern dell’adesivo.
Il livello di metallizzazione contribuisce anche al risultato visivo sul film. Poiché il film è trasparente, lo strato riflettente della foglia è spesso visibile sia dalla parte anteriore sia da quella posteriore. Qualsiasi irregolarità nella alluminio metallizzato a vuoto, come pori, zone sottili o macchie di ossidazione, diventa particolarmente evidente quando il materiale è retroilluminato o quando l’imballaggio viene osservato contro una fonte luminosa. Le formulazioni di foglia progettate per applicazioni su film utilizzano tipicamente una metallizzazione di qualità superiore con tolleranze più stringenti sui difetti, poiché il substrato trasparente non offre alcun nascondiglio.
| Variabile di processo |
Substrato in carta |
Substrato del film |
| Trattamento superficiale richiesto |
Raramente necessario (carta rivestita) |
Trattamento al plasma o al corona indispensabile |
| Peso del film adesivo |
Moderato (con qualche capacità di assorbimento) |
Inferiore (superficie non assorbente) |
| Preferenza per la chimica dell’adesivo |
A radicale libero o cationico |
Spesso cationico per una migliore aderenza |
| Comportamento di distacco della lamina |
Più tollerante |
Sensibile alla formulazione del rivestimento distaccante |
| Criteri di ispezione visiva |
Solo superficie riflettente |
Aspetto sia riflettente che retroilluminato |
La sequenza di sovrastampa e il suo effetto sulla profondità metallica
Uno dei punti di forza creativi della lamina a freddo su pellicola è la possibilità di eseguire sovrastampe con inchiostri traslucidi, creando effetti metallici colorati con profondità. Poiché il supporto in pellicola è trasparente, lo strato di lamina può trovarsi tra il supporto e l’inchiostro stampato, oppure tra due strati di inchiostro, a seconda dell’intento progettuale. Stampare direttamente colori di processo traslucidi su una superficie di lamina brillante produce un aspetto metallico colorato vivace, il cui carattere cambia man mano che l’imballaggio si muove sotto le luci del punto vendita.
La sequenza è fondamentale. Quando la lamina viene applicata per prima e l’inchiostro viene stampato sopra, quest’ultimo deve aderire alla superficie della lamina, il che richiede o una vernice di finitura per lamina formulata per ricevere l’inchiostro oppure un primer applicato in linea prima delle unità di stampa. Quando invece l’inchiostro viene stampato per primo e la lamina viene applicata sopra, l’adesivo deve legarsi all’inchiostro stampato anziché al film nudo; inoltre, l’inchiostro deve essere completamente polimerizzato e privo di contaminanti superficiali, come agenti antiscivolo a base di silicone, che potrebbero compromettere l’adesione. Ogni sequenza ha la sua specifica applicazione: l’approccio con lamina sopra l’inchiostro tende a produrre una lucentezza metallica leggermente più morbida e integrata, mentre l’approccio con inchiostro sopra la lamina garantisce la massima riflettività, con il colore che funge da strato trasparente tinto.
Registrazione e controllo della tensione nei nastri di film
I substrati in film si allungano. Il polietilene si allunga di più rispetto al poliestere e i film sottili si allungano di più rispetto a quelli spessi. Questo allungamento, unito alla sensibilità termica di alcuni film alle lampade di polimerizzazione UV, genera sfide di registrazione che non esistono sulla carta dimensionalmente stabile. Un nastro di film che si allunga leggermente sotto tensione tra la stazione adesiva e il punto di trasferimento della foglia metallica può spostare il disegno della foglia rispetto al grafico stampato in misura sufficiente a renderlo visibile.
Le contromisure iniziano con il controllo della tensione. Far scorrere il film alla tensione più bassa possibile, ma costante, che garantisca la stabilità del nastro riduce l’allungamento e la deriva di registrazione ad esso associata. I rulli deviatori refrigerati posti subito dopo la stazione di polimerizzazione UV aiutano a rimuovere il calore prima che il film raggiunga l’unità di stampa successiva, minimizzando così l’espansione termica. Alcuni trasformatori eseguono innanzitutto una prova di registrazione sul film a velocità ridotta per impostare correttamente i parametri, quindi aumentano la velocità una volta che il nastro scorre in modo stabile. I minuti aggiuntivi dedicati alla messa a punto si ripagano rapidamente grazie alla riduzione degli scarti durante la produzione.
La durabilità richiede che l’imballaggio in film preveda l’incollaggio della lamina
L’imballaggio in film è spesso utilizzato in applicazioni in cui la superficie decorata è sottoposta a condizioni più severe rispetto a quelle di un’etichetta in carta. I sacchetti stand-up vengono piegati e accartocciati durante il riempimento e la manipolazione. Le fascette termoretraibili subiscono una drastica variazione dimensionale durante l’applicazione del calore. L’imballaggio flessibile per prodotti per la cura della persona entra in contatto con lozioni, oli e soluzioni alcoliche che possono attaccare la linea di adesione della lamina. Una laminazione a freddo che appare perfetta appena uscita dalla macchina da stampa può fallire sul campo se il legame adesivo non resiste all’ambiente meccanico e chimico del prodotto confezionato.
Sottoporre a prova l’adesione della lamina sul film significa andare oltre un semplice test con nastro adesivo. Il test della piega, in cui il film decorato viene flessibile ripetutamente ed esaminato per sollevamenti o crepe della lamina, simula le sollecitazioni meccaniche che un imballaggio flessibile subisce durante la manipolazione. I test di resistenza chimica con la formulazione effettiva del prodotto — sia esso uno shampoo, una salsa alimentare o una soluzione detergenti — rivelano un degrado del legame che nessuna ispezione visiva potrebbe rilevare. Per i converter che forniscono marchi con elevata sensibilità alla responsabilità legale — settori farmaceutico, della cura personale e del contatto con alimenti — questo livello di validazione non è opzionale.
GL Foils offre soluzioni in lamina a freddo per film, con particolare attenzione al comportamento di distacco, alla qualità della metallizzazione e alla ricettività della superficie. La scelta della tipologia corretta dipende dal tipo di film, dall’adesivo utilizzato, dalla sequenza di stampa e dalle esigenze di durabilità. Per i converter che passano dalla carta al film, un fornitore di lamine tecnicamente qualificato riduce notevolmente i costosi tentativi ed errori nei primi lavori.


 EN