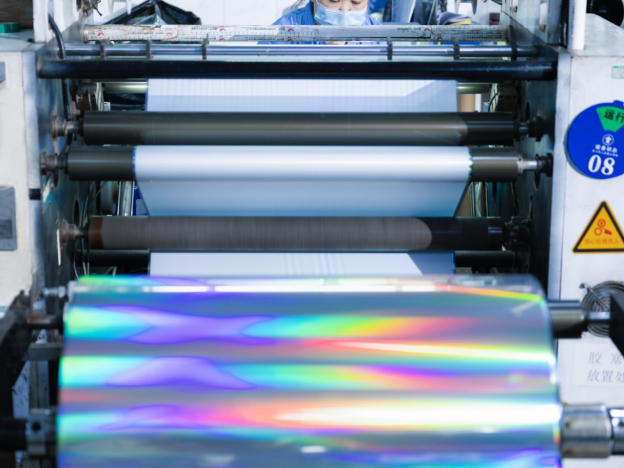
Warum Folien-Substrate einen anderen Ansatz erfordern
Folien-Substrate – Polypropylen, Polyethylen, Polyester sowie deren unterschiedliche beschichtete und behandelte Varianten – haben große Segmente des Etiketten- und flexiblen Verpackungsmarktes übernommen. Sie bieten Klarheit, Haltbarkeit, Feuchtigkeitsbeständigkeit und ein Premium-Aussehen, das Papier nicht erreichen kann. Doch genau diese Eigenschaften, die Folien für Markeninhaber attraktiv machen, erschweren die Kaltfolienveredelung. Papier ist porös und natürlicherweise für Klebstoffe und Beschichtungen empfänglich. Folie ist es nicht. Ihre Oberfläche ist glatt, nicht saugfähig und chemisch inert. Um einen UV-Klebstoff korrekt zu verankern und eine cold foil saubere Übertragung auf eine Folienoberfläche zu gewährleisten, sind andere Prozesskontrollen erforderlich als bei Papier.
Der Ausgangspunkt ist die Oberflächenenergie. Die meisten unbehandelten Folien weisen eine Oberflächenenergie auf, die deutlich unter der Schwelle liegt, die UV-Klebstoffe für eine ordnungsgemäße Benetzung und Haftung benötigen. Ohne Behandlung perlt der Klebstoff ab, bildet Netzmuster oder zieht sich von den Kanten zurück – das Ergebnis ist eine Folienübertragung, die unter der Lupe zerfasert wirkt und mit bloßem Auge fleckig erscheint. Die Lösung ist keine einzelne Maßnahme, sondern eine Abfolge abgestimmter Entscheidungen, die bereits beginnt, bevor die Maschine überhaupt in Betrieb genommen wird.
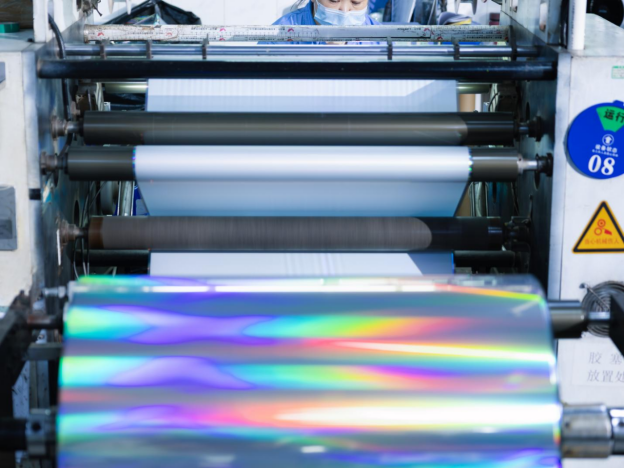
Die Oberflächenbehandlung legt den Grundstein für alle nachfolgenden Schritte
Die Koronarentladungsbehandlung ist die gebräuchlichste Methode, um die Oberflächenenergie einer Folie inline auf einer Flexodruckmaschine zu erhöhen. Bei diesem Verfahren wird die Folienbahn unter eine Hochspannungselektrode geführt, wobei ionisierte Luft auf die Oberfläche einwirkt und polare funktionelle Gruppen an den Polymerketten erzeugt. Diese Gruppen erhöhen die Oberflächenenergie in einen Bereich, in dem der Klebstoff benetzen und haften kann. Die Wirkung ist jedoch zeitlich begrenzt: Eine behandelte Folie, die wochenlang auf einer Rolle lagert, verliert allmählich den Behandlungseffekt, da sich die Polymerketten drehen und die polaren Gruppen in das Materialinnere wandern. Aus diesem Grund eignet sich die Koronabehandlung am besten, wenn sie unmittelbar vor der Klebstoffapplikationsstation auf der Maschine angeordnet ist.
Der erforderliche Behandlungsgrad hängt von der Folienart und der Klebstoffchemie ab. Ein allgemeines Prinzip besagt, dass die Oberflächenenergie des Substrats die Oberflächenspannung des Klebstoffs um einen ausreichenden Spielraum überschreiten sollte. Unbehandeltes Polypropylen weist beispielsweise eine zu niedrige Oberflächenenergie für eine zuverlässige Klebstoffverankerung auf. Nach einer ordnungsgemäßen Koronabehandlung steigt die Oberflächenenergie in einen Bereich, in dem Kaltfolienklebstoffe wirksam arbeiten können. Eine zu schwache Behandlung führt dazu, dass sich der Klebstoff nicht verankert; eine zu starke Behandlung kann die Oberfläche überoxidieren und eine schwache Grenzschicht erzeugen, die die Haftfestigkeit tatsächlich verringert. Die Messung der Oberflächenenergie mit Teststiften oder -lösungen direkt an der Maschine – nicht nur im Labor – hilft, Abweichungen bei der Behandlung frühzeitig zu erkennen, bevor es zu Ausschuss kommt.
Klebstoffauswahl und -auftrag auf nichtporösen Oberflächen
Auf Papier kann ein Kaltfolienklebstoff leicht in das Fasernetz eindringen und so einen mechanischen Verbund erzeugen, der die chemische Bindung ergänzt. Auf Folie gibt es kein Fasernetz. Die Bindung ist rein chemisch und beruht darauf, dass die Klebstoffformulierung die behandelte Polymeroberfläche greift und die Metallisierungsschicht der Folie nach der UV-Aushärtung hält. Kationische UV-Klebstoffe bieten im Allgemeinen eine bessere Haftung auf folien-Substraten als freiradikalische Formulierungen, obwohl die Wahl von der spezifischen Folienchemie und der durch die Maschinengeschwindigkeit erforderlichen Aushärtgeschwindigkeit abhängt.
Das Gewicht der Klebefolie ist bei Folien wichtiger als bei Papier. Da die Oberfläche einer Folie nicht saugfähig ist, bleibt die gesamte Klebemenge auf ihrer Oberseite liegen. Zu viel Klebstoff verwandelt die Folie in eine Art Schlittschuhbahn, auf der die Folie während des Nip-Kontakts verrutscht und feine Details verschmiert. Zu wenig Klebstoff führt zu unvollständiger Deckung in durchgehenden Flächen; es entstehen Nadellöcher, die sich bei durchleuchteter Verpackung als nicht metallisierte Punkte zeigen. Die Zellgeometrie der Aniloxwalze sowie die Einstellung der Rakel bestimmen das auf die Druckform übertragene Folien-Gewicht. Für Folien-Substrate wählen Verarbeiter oft Anilox-Volumina am unteren Ende des verfügbaren Bereichs – im Gegensatz zu Papier – genau deshalb, weil kein Klebstoff in das Substrat eindringt.
Folien-Formulierungsentscheidungen, die sichtbare Unterschiede bewirken
Kaltfolie ist kein einzelnes Produkt. Es handelt sich vielmehr um eine Kategorie mit internen Unterschieden, wobei die Unterschiede zwischen den jeweiligen Folienformulierungen besonders deutlich auf Folienmaterialien zutage treten. Eine Folie, die für den allgemeinen Papierverarbeitungsprozess konzipiert ist, verfügt möglicherweise über eine Trennschicht, die auf die Oberflächenrauheit und Saugfähigkeit von beschichtetem Karton abgestimmt ist. Auf einer glatten Folie kann diese gleiche Trennschicht jedoch anders reagieren: Die Folie könnte zu leicht abheben – etwa an den Rändern feiner Schriftzüge – oder aber zu wenig leicht, was einen höheren Nip-Druck erfordert und das Klebemuster verformt.
Die Metallisierungsschicht beeinflusst zudem das visuelle Ergebnis auf der Folie. Da die Folie transparent ist, ist die reflektierende Schicht der Folie häufig sowohl von vorne als auch von hinten sichtbar. Jegliche Unregelmäßigkeit in der vakuummetallisierten Aluminiumschicht – etwa Löcher, dünne Stellen oder Oxidationsflecken – wird bei Durchlicht oder bei Betrachtung der Verpackung vor einer Lichtquelle augenfällig. Folienformulierungen für Film-Anwendungen verwenden typischerweise eine hochwertigere Metallisierung mit strengeren Toleranzen für Defekte, da das transparente Substrat keinerlei Versteckmöglichkeit bietet.
| Prozessvariable |
Papier-Substrat |
Filmbasis |
| Oberflächenbehandlung erforderlich |
Selten erforderlich (beschichtetes Papier) |
Corona- oder Plasma-Behandlung unbedingt erforderlich |
| Klebefolien-Gewicht |
Mäßig (geringe Saugfähigkeit) |
Niedrig (nicht saugende Oberfläche) |
| Bevorzugte Klebstoffchemie |
Freie Radikale oder kationisch |
Oft kationisch für besseren Grip |
| Folien-Abziehverhalten |
Großzügiger im Umgang |
Empfindlich gegenüber der Zusammensetzung der Abziehschicht |
| Kriterien für die optische Inspektion |
Nur spiegelnde Oberfläche |
Sowohl spiegelnde als auch hinterleuchtete Optik |
Die Überdruckreihenfolge und deren Einfluss auf die metallische Tiefe
Eine der kreativen Stärken von Cold-Foil-Folien ist die Möglichkeit, mit durchscheinenden Druckfarben zu überdrucken und so farbige metallische Effekte mit Tiefe zu erzeugen. Da das Folien-Substrat transparent ist, kann die Folien-Schicht je nach Gestaltungsabsicht zwischen Substrat und Druckfarbe oder zwischen zwei Farbschichten liegen. Das direkte Aufdrucken durchscheinender Prozessfarben auf eine helle Folien-Oberfläche erzeugt einen lebendigen farbigen Metall-Look, dessen Charakter sich bei Bewegung der Verpackung unter Einzelhandelsbeleuchtung verändert.
Die Reihenfolge ist entscheidend. Wenn die Folie zuerst aufgetragen und danach die Farbe darauf gedruckt wird, muss die Farbe auf der Folienoberfläche haften – dafür ist entweder eine Folienoberbeschichtung mit hoher Farbaufnahmefähigkeit oder eine vor den Farbwerken inline aufgetragene Grundierung erforderlich. Wird hingegen zuerst die Farbe gedruckt und anschließend die Folie darüber aufgebracht, muss der Klebstoff an der gedruckten Farbschicht haften statt am blanken Film; zudem muss die Farbe vollständig ausgehärtet sein und frei von Oberflächenkontaminanten wie Silikon-Gleitmitteln, die die Haftung beeinträchtigen könnten. Jede Reihenfolge hat ihre spezifische Anwendung. Der Ansatz ‚Folie über Farbe‘ erzeugt in der Regel ein etwas weicheres, stärker integriertes metallisches Leuchten. Der Ansatz ‚Farbe über Folie‘ liefert maximale Reflexion, wobei die Farbe als transparente Tonschicht auftritt.
Registergenauigkeit und Zugkraftsteuerung bei Folienbahnen
Folien-Substrate dehnen sich. Polyethylen dehnt sich stärker als Polyester, und dünne Folien stärker als dickere. Diese Dehnung in Kombination mit der thermischen Empfindlichkeit einiger Folien gegenüber den UV-Härtelampen erzeugt Registerprobleme, die bei dimensionsstabilen Papieren nicht auftreten. Eine Folienbahn, die sich leicht unter Zugspannung zwischen der Klebestation und der Folienübertragungsstelle dehnt, kann das Folienmuster relativ zum bedruckten Motiv so weit verschieben, dass dies sichtbar wird.
Die Gegenmaßnahmen beginnen mit der Zugkraftkontrolle. Das Laufen des Films mit der niedrigsten konstanten Zugkraft, die die Bahnstabilität gewährleistet, verringert die Dehnung und die damit verbundene Registrierungsdrift. Gekühlte Umlenkrollen nach der UV-Aushärtestation tragen dazu bei, Wärme zu entfernen, bevor der Film die nächste Druckstation erreicht, wodurch thermische Ausdehnung minimiert wird. Einige Verarbeiter führen zunächst einen Registrierungslauf mit dem Film bei reduzierter Geschwindigkeit durch, um die korrekten Einstellungen festzulegen, und erhöhen dann die Geschwindigkeit, sobald die Bahn stabil läuft. Die zusätzlichen Minuten für die Einrichtung amortisieren sich rasch durch geringeren Ausschuss während des gesamten Produktionslaufs.
Haltbarkeit erfordert, dass Folienverpackungen eine Folien-Folien-Bondung aufweisen
Folienbasierte Verpackungen werden häufig dort eingesetzt, wo die bedruckte Oberfläche härteren Bedingungen ausgesetzt ist als ein Papiersetikett jemals wäre. Stand-up-Beutel werden während des Abfüllens und der Handhabung gebogen und zerknittert. Schrumpfschläuche durchlaufen während der Wärmeapplikation eine dramatische dimensionsbezogene Veränderung. Flexible Verpackungen für Körperpflegeprodukte kommen mit Lotionen, Ölen und alkoholbasierten Lösungen in Kontakt, die die Haftung der Folie beeinträchtigen können. Eine Kaltfolie, die frisch von der Maschine perfekt aussieht, kann im Einsatz versagen, wenn die Klebeverbindung den mechanischen und chemischen Anforderungen des verpackten Produkts nicht standhält.
Die Prüfung der Haftfestigkeit der Folie auf Film bedeutet mehr als nur einen einfachen Klebebandtest. Ein Knittertest, bei dem die veredelte Folie wiederholt gebogen und auf Abhebung oder Rissbildung der Folie untersucht wird, simuliert die mechanische Beanspruchung, der eine flexible Verpackung ausgesetzt ist. Die Prüfung der chemischen Beständigkeit mit der eigentlichen Produktformulierung – sei es ein Shampoo, eine Lebensmittelsauce oder eine Reinigungslösung – enthüllt eine Schwächung der Haftung, die keinerlei visuelle Inspektion erkennen kann. Für Verarbeiter, die Marken mit hoher Haftungsanfälligkeit bedienen – etwa im pharmazeutischen Bereich, in der Körperpflege oder bei Lebensmittelkontakt – ist diese Validierungsstufe zwingend erforderlich.
GL Foils bietet Kaltfolienlösungen für Folien an, wobei besonderes Augenmerk auf das Ablöseverhalten, die Qualität der Metallisierung und die Oberflächenempfänglichkeit gelegt wird. Die richtige Sorte hängt vom verwendeten Folientyp, dem Klebstoff, der Druckreihenfolge und den Anforderungen an die Haltbarkeit ab. Für Verarbeiter, die vom Papier- zum Folien-Druck wechseln, senkt ein technisch versierter Folienlieferant die kostenintensiven Versuche und Irrtümer bei den ersten Aufträgen.


 EN