Différence fondamentale entre l’estampage à chaud et à froid
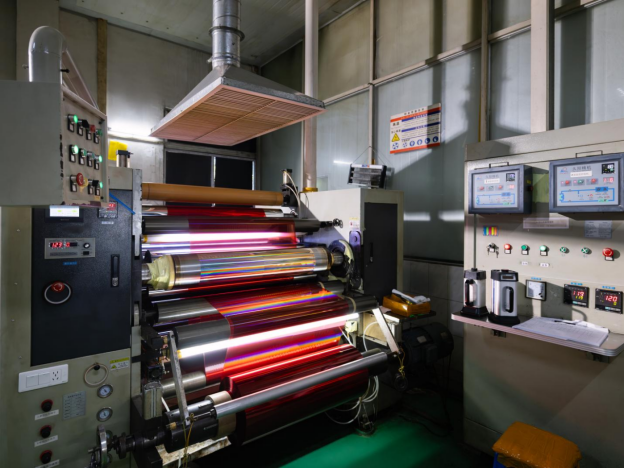
L’estampage à chaud repose sur une matrice métallique chauffée qui presse la feuille contre un support sous haute pression. La chaleur active l’adhésif, la pression transfère la feuille et le résultat est une finition métallique nette. L’estampage à froid inverse cette séquence. Au lieu d’utiliser de la chaleur au point de transfert, l’estampage à froid utilise un adhésif durcissable aux UV imprimé directement sur le support selon le motif exact requis. Le ruban de feuille entre ensuite en contact avec l’adhésif humide sous pression, à température ambiante. L’adhésif durcit sous une lampe UV, fixant ainsi la feuille en place, puis le film porteur est retiré, ne laissant la couche métallique que là où l’adhésif avait été imprimé.
Les conséquences de ce changement sont importantes. La dorure à froid s’effectue en ligne sur une machine flexographique à vitesse de production maximale, généralement bien plus rapide que la dorure à chaud hors ligne. Aucun cliché chauffé n’est nécessaire, donc aucun risque d’usure ni de nettoyage. L’adhésif est appliqué à l’aide d’une plaque flexo standard, ce qui signifie que la même technologie de plaques utilisée pour imprimer les encres peut également définir le motif métallique. Le positionnement relatif entre la feuille métallique et les graphismes imprimés s’effectue optiquement directement sur la machine, plutôt que par alignement mécanique du cliché. Pour les transformateurs réalisant des travaux d’étiquetage ou d’emballage à forte volumétrie, la dorure à froid rend la décoration métallisée possible en continu, en ligne, au lieu d’une opération séparée et plus lente.
La façon dont la couche d’adhésif contrôle effectivement le résultat final avec la feuille
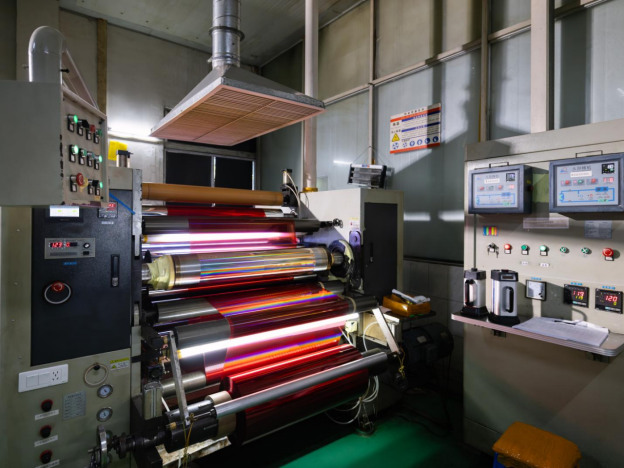
La qualité d'un travail de feuille froide vit ou meurt sur l'adhésif. Un adhésif cationique ou à radicaux libres durable par UV est imprimé sur le substrat par une plaque flexo, et le film ne se transfère que là où l'adhésif est fixé. L'adhésif doit faire plusieurs choses simultanément. Il doit mouiller suffisamment le substrat pour former un point imprimé propre sans se dilater ni s'affaisser. Il doit rester collant et réceptif lorsque la toile de feuille fait contact une fraction de seconde plus tard. Il doit durcir complètement sous la lampe UV pour que la feuille transférée se lie de façon permanente sans délamination post-curation.
La viscosité de l'adhésif, l'épaisseur du film et la réactivité UV interagissent tous avec l'énergie de surface du substrat. Un papier recouvert d'une énergie de surface élevée attrape l'adhésif de manière propre et produit des bords de feuille croustillants. Un matériau non recouvert ou poreux peut enfoncer l'adhésif dans les fibres, laissant trop peu de matière sur la surface pour qu'un transfert de feuille solide soit possible. Les substrats de film comme le polypropylène nécessitent des promoteurs d'adhérence ou un traitement corona pour augmenter l'énergie de surface dans la plage où l'adhésif peut s'ancrer correctement. L'obtention de la bonne formulation de l'adhésif et des paramètres d'application pour chaque substrat est l'endroit où l'expertise en feuille froide se sépare de l'essai et de l'erreur.
Variables de configuration de la presse qui déterminent la qualité du transfert de feuille
Gravage au froid sur une presse flexoprécise une séquence de stations qui doivent être composées en un système. Une seule variable hors de portée peut faire de l'emploi acceptable un gaspillage. Les variables clés comprennent le volume d'application de l'adhésif, généralement contrôlé par le nombre de cellules de rouleaux d'anilox et l'angle de la lame du médecin. Trop peu d'adhésif et la couverture de la feuille semble inégale. Trop de détails et de détails minces remplissent le texte, perdant la netteté du petit texte ou des règles minces.
La pression de pincement entre la bande de feuille et le support au point de transfert est tout aussi importante. Une pression insuffisante laisse la feuille mal adhérente. Une pression excessive peut écraser la couche d’adhésif et la faire déborder hors de la zone d’impression prévue, créant un effet de halo autour des détails métallisés. L’angle de décollement et la tension au point où le film porteur se sépare du support influencent la capacité de la feuille à se libérer proprement le long de la frontière adhésive. Un angle de décollement trop prononcé peut soulever les bords de la feuille partiellement adhérente. Une surtension peut rompre la bande de feuille et arrêter la machine. Ces paramètres ne sont pas définis une fois pour toutes. Ils varient avec les changements de support, les ajustements de vitesse de la machine et même les fluctuations de l’humidité ambiante.
Caractéristiques de la surface du support et leur incidence sur la qualité du transfert
L’état de surface du support joue un rôle déterminant dans feuillet froid la qualité du transfert, souvent de façons qui ne sont pas visibles à l’œil nu. Un substrat qui semble lisse au toucher peut tout de même présenter un profil de rugosité microscopique qui piège de minuscules poches d’air entre l’adhésif et la feuille au moment du contact sous pression. Ces poches d’air empêchent la feuille de s’ancrer localement, ce qui produit des points non transférés (« pinholes ») dans les zones pleines de feuille, visibles uniquement sous éclairage rétro ou au microscope. Les papiers couchés dotés d’une surface très calandree offrent généralement les transferts de feuille les plus nets. En revanche, les supports poreux ou texturés exigent des épaisseurs de film adhésif plus élevées afin de combler les irrégularités de surface, ce qui peut, en contrepartie, réduire la netteté des détails fins.
Les supports en film posent un ensemble de défis différent. Le polypropylène et le polyéthylène présentent naturellement une énergie superficielle faible, et l’adhésif ne peut pas s’ancrer correctement sans traitement préalable de la surface. Un traitement par décharge corona ou par plasma, effectué avant la station d’application de l’adhésif, élève l’énergie superficielle à un niveau permettant le mouillage et la liaison. L’effet du traitement s’atténue avec le temps, ce qui rend critique l’intervalle entre le traitement et l’impression. Pour les transformateurs exécutant, sur la même ligne flexographique, une combinaison de travaux sur papier et sur film, des protocoles de réglage spécifiques au support — prenant en compte l’énergie superficielle, la porosité et la rugosité — contribuent à assurer des résultats constants en feuille froide, quel que soit le matériau utilisé.
Compatibilité de la feuille froide avec l’impression en surimpression et les opérations de finition
La feuille métallisée froide sert souvent de couche de base pour l’impression en surimpression avec des encres translucides ou des encres trichromes. La surface de la feuille, généralement en aluminium, n’est pas naturellement réceptive à l’adhérence de l’encre. Un transformateur qui applique la feuille métallisée puis imprime directement par-dessus, sans effectuer de tests préalables, risque de constater que l’encre s’efface de la feuille sous une abrasion modérée. La solution consiste généralement soit à utiliser une feuille métallisée formulée avec un revêtement supérieur conçu pour favoriser la réceptivité à l’encre, soit à appliquer un apprêt ou un vernis sur la feuille avant les unités d’impression.
La séquence des opérations influence également le résultat visuel. Imprimer une encre translucide directement sur de l’aluminium brillant produit un effet métallique coloré dont la teinte varie selon l’angle de vision. Ajouter une couche blanche sous-jacente derrière l’encre translucide augmente son opacité et rend la couleur plus constante dans diverses conditions d’éclairage. Ces décisions relèvent de la phase de conception, et non de l’impression. Lorsqu’un designer de marque comprend comment la feuille froide interagit avec les encres de surimpression, les possibilités créatives s’élargissent. Dans le cas contraire, l’opérateur de presse hérite d’un problème qui aurait dû être résolu en amont.
Là où la feuille froide atteint ses limites pratiques
La feuille froide n’est pas un remplaçant universel de la feuille chaude. Bien que la brillance métallique de la feuille froide soit élevée, elle reste légèrement inférieure aux meilleurs résultats obtenus avec la feuille chaude, car le gaufrage à chaud applique chaleur et pression, ce qui lisse plus intensément la couche de feuille contre le support. Pour les applications où la réflectivité maximale est indispensable — par exemple, les étiquettes haut de gamme pour spiritueux exposées sous un éclairage commercial accentué — la feuille chaude peut demeurer le choix privilégié.
La résolution des détails fins atteint également une limite. L’adhésif pour feuille froide est imprimé à l’aide d’une plaque flexographique, ce qui signifie que le détail minimal reproductible dépend des capacités de cette plaque, généralement limité à une taille minimale de point et à une largeur minimale de ligne. Les matrices pour feuille chaude permettent de reproduire des empattements plus fins et des traits plus minces, car la matrice métallique est usinée avec une précision supérieure à celle d’une plaque flexographique en photopolymère. Pour la plupart des applications d’étiquettes et d’emballages souples, la résolution de la feuille froide est largement suffisante. Cette limitation ne se fait sentir que sur des motifs comportant une typographie extrêmement fine ou des motifs filigranés très complexes.
GL Foils développe des options de feuilles froides pour différents supports, systèmes d’adhésifs et exigences de finition. Adapter la feuille aux conditions réelles d’impression et aux besoins d’utilisation finale est plus fiable que d’appliquer une recommandation générique à tous les travaux. Pour les transformateurs exploitant des lignes flexographiques et les donneurs d’ordre spécifiant des décors métallisés, ce type d’expertise spécifique à l’application permet à la feuille froide de tenir ses promesses en matière de vitesse, de souplesse et d’efficacité en ligne.


 EN