Diferencia fundamental entre el laminado en caliente y en frío
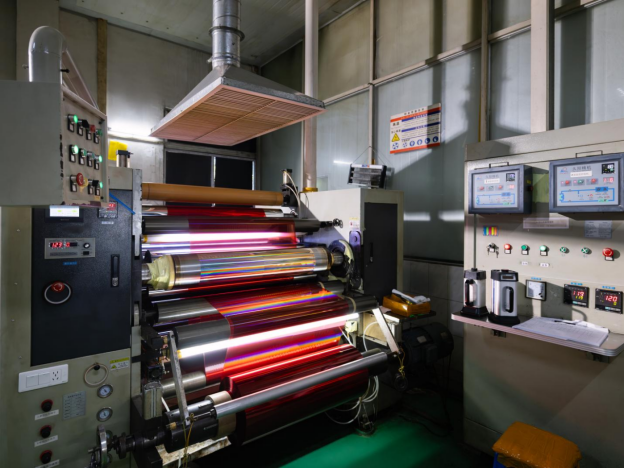
El estampado con laminado en caliente depende de una matriz metálica calentada que presiona el laminado contra un sustrato a alta presión. El calor activa el adhesivo, la presión transfiere el laminado y el resultado es un acabado metálico limpio. El laminado en frío invierte esta secuencia. En lugar de aplicar calor en el punto de transferencia, el laminado en frío utiliza un adhesivo curable por UV impreso directamente sobre el sustrato, exactamente en el patrón requerido. Luego, la cinta de laminado entra en contacto con el adhesivo húmedo bajo presión, a temperatura ambiente. El adhesivo se cura bajo una lámpara UV, fijando el laminado en su lugar, y la película portadora se despega, dejando la capa metálica únicamente donde se imprimió el adhesivo.
Las implicaciones de este cambio son significativas. La estampación en frío se realiza en línea en una impresora flexográfica a velocidad máxima de producción, normalmente mucho más rápido que la estampación en caliente fuera de línea. No hay un troquel calentado que se desgaste ni que requiera limpieza. El adhesivo se aplica mediante una placa flexográfica estándar, lo que significa que la misma tecnología de placas que imprime tintas también puede definir el patrón del laminado metálico. El registro entre el laminado metálico y los gráficos impresos ocurre ópticamente dentro de la impresora, en lugar de mediante alineación mecánica del troquel. Para los convertidores que ejecutan trabajos de etiquetas o embalajes en altos volúmenes, la estampación en frío permite incorporar la decoración metálica como un proceso continuo en línea, en lugar de una operación separada y más lenta.
Cómo la capa adhesiva controla efectivamente el resultado del laminado metálico
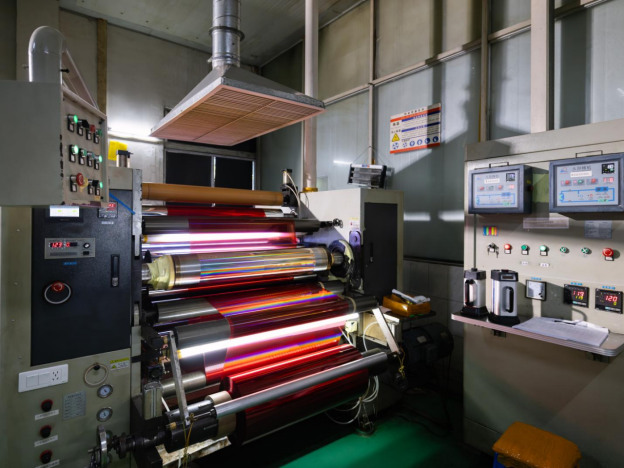
La calidad de un trabajo con laminado frío depende totalmente del adhesivo. Se imprime un adhesivo curable por UV de tipo catiónico o de radicales libres sobre el sustrato mediante una placa flexográfica, y la lámina se transfiere únicamente donde se encuentra el adhesivo. El adhesivo debe cumplir varias funciones simultáneamente: debe humedecer suficientemente el sustrato para formar un punto impreso limpio sin extenderse ni desplomarse; debe mantener su tacto pegajoso y su capacidad de recepción en el instante —una fracción de segundo después— en que la lámina entra en contacto; y debe curarse completamente bajo la lámpara UV, de modo que la lámina transferida se adhiera de forma permanente sin deslaminação posterior al curado.
La viscosidad del adhesivo, el grosor de la película y la reactividad a la luz ultravioleta interactúan todos con la energía superficial del sustrato. Un soporte de papel recubierto con alta energía superficial atrapa el adhesivo de forma nítida y produce bordes nítidos en la lámina. Un soporte sin recubrimiento o poroso puede absorber el adhesivo hacia las fibras, dejando demasiado poco sobre la superficie para una transferencia sólida de la lámina. Los sustratos de película, como el polipropileno, requieren promotores de adherencia o un tratamiento por corona para elevar su energía superficial al rango en el que el adhesivo pueda anclarse correctamente. Ajustar correctamente la formulación del adhesivo y los parámetros de aplicación para cada sustrato es lo que distingue la experiencia profesional en lámina en frío del mero ensayo y error.
Variables de configuración de la prensa que determinan la calidad de la transferencia de la lámina
Estampado en frío en una impresora flexográfica implica una secuencia de estaciones que deben ajustarse como un sistema. Una sola variable fuera de rango puede convertir un trabajo aceptable en desecho. Las variables clave incluyen el volumen de adhesivo aplicado, controlado normalmente mediante la cantidad de celdas del rodillo anilox y el ángulo de la cuchilla rascadora. Si se aplica demasiado poco adhesivo, la cobertura de lámina aparece irregular. Si se aplica demasiado, los detalles finos se rellenan, perdiéndose la nitidez de textos pequeños o líneas delgadas.
La presión de pinza entre la red de papel y el sustrato en el punto de transferencia es igualmente importante. La presión insuficiente deja la lámina mal unida. La presión excesiva puede aplastar la película adhesiva y hacer que se extienda más allá del área de impresión prevista, creando un efecto de halo alrededor de los detalles del papel aluminio. El ángulo de exfoliación y la tensión en el punto en que la película portadora se separa del sustrato influyen en si la lámina se libera limpiamente a lo largo del borde del adhesivo. Un ángulo de peeling demasiado pronunciado puede levantar los bordes de la lámina parcialmente unidos. Un pico de tensión puede romper la red de papel y detener la prensa. Estos parámetros no se establecen una vez y se olvidan. Cambian con los cambios de sustrato, ajustes de velocidad de prensa e incluso cambios de humedad ambiental.
Características de la superficie del sustrato y su impacto en la calidad de transferencia
La condición superficial del sustrato juega un papel decisivo en la foil frío calidad de la transferencia, a menudo de maneras que no son visibles a simple vista. Un sustrato que parece liso al tacto puede tener aún un perfil de microasperidad que atrapa diminutas bolsas de aire entre el adhesivo y la lámina en el momento del contacto en la zona de estrangulamiento (nip). Esas bolsas de aire impiden que la lámina se adhiera en zonas localizadas, provocando perforaciones puntuales (pinholes) en áreas de lámina continua, las cuales solo se detectan bajo luz trasera o con aumento óptico. Los papeles recubiertos con una superficie altamente calandrada tienden a producir las transferencias de lámina más nítidas. En cambio, los soportes porosos o texturizados requieren mayores espesores de película adhesiva para llenar las irregularidades superficiales, lo que, a su vez, puede reducir la nitidez de los detalles finos.
Los sustratos de película presentan un conjunto diferente de desafíos. El polipropileno y el polietileno tienen inherentemente una baja energía superficial, y el adhesivo no se anclará correctamente sin tratamiento superficial. La descarga de corona o el tratamiento con plasma antes de la estación adhesiva elevan la energía superficial a un rango donde puede ocurrir humedecimiento y unión. El efecto del tratamiento se descompone con el tiempo, por lo que la ventana entre el tratamiento y la impresión es importante. Para los convertidores que ejecutan una mezcla de trabajos de papel y película en la misma línea de flexo, los protocolos de configuración específicos del sustrato que tienen en cuenta la energía superficial, la porosidad y la rugosidad ayudan a mantener resultados de papel frío consistentes en diferentes materiales.
Compatibilidad con papel frío con sobreimpresión y posprocesamiento
La lámina fría a menudo sirve como capa base para la sobreimpresión con tintas translúcidas o de proceso. La superficie de la lámina, generalmente de aluminio, no es naturalmente receptiva a la adhesión de la tinta. Un convertidor que estampa papel y luego imprime directamente en la parte superior sin probar puede encontrar que la tinta se frota de la lámina bajo abrasión moderada. La solución generalmente consiste en una formulación de papel con una capa superior diseñada para la receptividad de la tinta, o un primer o barniz aplicado sobre la lámina antes de las unidades de tinta.
La secuencia de operaciones también afecta el resultado visual. Imprimir tinta translúcida directamente sobre aluminio brillante produce un efecto metálico coloreado que cambia según el ángulo de visión. Agregar una capa blanca trasera detrás de la tinta translúcida aumenta la opacidad y hace que el color sea más constante bajo distintas condiciones de iluminación. Estas decisiones corresponden a la fase de diseño, no a la prensa. Cuando un diseñador de marca comprende cómo interactúa la hoja metálica en frío con las tintas de sobreimpresión, las posibilidades creativas se amplían. Cuando no lo hace, el operador de prensa hereda un problema que debería haberse resuelto previamente.
Donde la hoja metálica en frío encuentra limitaciones prácticas
El estampado en frío no es un sustituto universal del estampado en caliente. El brillo metálico del estampado en frío, aunque elevado, queda ligeramente por debajo de los mejores resultados obtenidos con el estampado en caliente, ya que este último aplica calor y presión que alisan la capa de lámina contra el sustrato de forma más intensa. Para aplicaciones en las que la reflectividad máxima es imprescindible, como etiquetas de bebidas espirituosas de lujo expuestas bajo iluminación comercial destacada, el estampado en caliente puede seguir siendo la opción preferida.
La resolución de detalles finos también tiene un límite. El adhesivo para estampado en frío se imprime mediante una placa flexográfica, lo que significa que el detalle mínimo reproducible está determinado por las capacidades de la placa flexográfica, normalmente manteniéndose por encima de un tamaño mínimo de punto y un ancho mínimo de línea. Los troqueles para estampado en caliente pueden reproducir serifas más finas y líneas más delgadas porque el troquel metálico se mecaniza con mayor precisión que una placa flexográfica de fotopolímero. Para la mayoría de las aplicaciones de etiquetas y envases flexibles, la resolución del estampado en frío es más que suficiente. Esta limitación solo resulta problemática en diseños con tipografía extremadamente fina o patrones filigranados muy intrincados.
GL Foils desarrolla opciones de estampado en frío para distintos sustratos, sistemas adhesivos y requisitos de procesamiento posterior. Ajustar la lámina a las condiciones reales de la prensa y a las exigencias del uso final resulta más fiable que aplicar una recomendación genérica a todos los trabajos. Para los convertidores que operan líneas de flexografía y los propietarios de marcas que especifican acabados metálicos, ese tipo de experiencia específica por aplicación permite que el estampado en frío cumpla su promesa de velocidad, flexibilidad y eficiencia en línea.


 EN