Основное различие между горячей и холодной фольгой
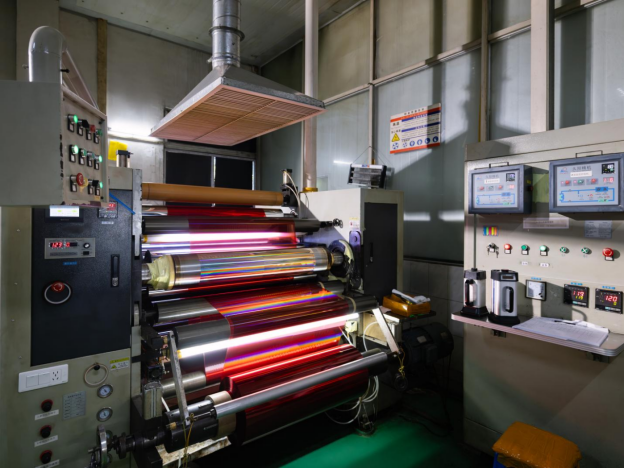
Тиснение горячей фольгой основано на использовании нагретой металлической матрицы, которая прижимает фольгу к основанию под высоким давлением. Тепло активирует клей, давление обеспечивает перенос фольги, а результат — чистое металлическое покрытие. Холодная фольга меняет последовательность операций. Вместо применения тепла в точке переноса холодная фольга использует УФ-отверждаемый клей, наносимый непосредственно на основание в точном требуемом рисунке. Затем рулон фольги контактирует с ещё не отвердевшим клеем под давлением при комнатной температуре. Клей отверждается под УФ-лампой, фиксируя фольгу на месте; после этого несущая плёнка удаляется, оставляя металлический слой только там, где был напечатан клей.
Последствия этого перехода весьма значительны. Холодное фольгирование выполняется непосредственно на флексографской машине на полной производственной скорости, как правило, значительно быстрее, чем офлайн-тиснение горячим штампом. Отсутствует нагреваемая матрица, которая могла бы изнашиваться или требовать очистки. Клей наносится с помощью стандартной флексопечатной формы, что означает: та же технология форм, используемая для печати красок, может также определять узор фольги. Совмещение фольги и печатного изображения происходит оптически непосредственно на машине, а не за счёт механического совмещения матриц. Для переработчиков, выполняющих высокотиражные этикеточные или упаковочные заказы, холодное фольгирование превращает металлическое декорирование в непрерывный инлайн-процесс вместо отдельной, более медленной операции.
Как именно клеевой слой управляет результатом фольгирования
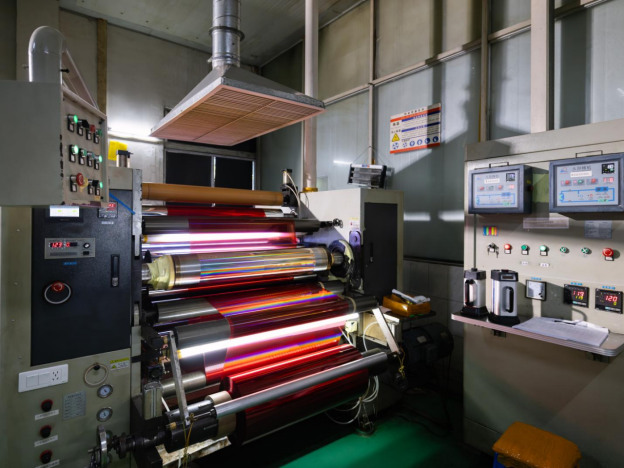
Качество печати холодной фольгой определяется исключительно клеем. УФ-отверждаемый катионный или свободнорадикальный клей наносится на основу с помощью флексографической формы, а фольга переносится только в тех местах, где находится клей. Клей должен одновременно выполнять несколько функций. Он должен достаточно смачивать основу, чтобы формировать чёткую печатную точку без растекания или оседания. Он должен сохранять липкость и способность к приёму фольги в момент контакта с фольгой через долю секунды после нанесения. И он должен полностью отвердевать под УФ-лампой, обеспечивая прочное необратимое сцепление перенесённой фольги без последующего расслоения после отверждения.
Вязкость клея, толщина пленки и реакция на УФ-излучение взаимодействуют с поверхностной энергией основы. Бумага с покрытием и высокой поверхностной энергией четко удерживает клей, обеспечивая резкие края фольги. Необработанная или пористая основа может впитать клей в волокна, оставив на поверхности недостаточно клея для качественного переноса фольги. Пленочные основы, например полипропилен, требуют использования адгезионных промоторов или коронного воздействия для повышения поверхностной энергии до диапазона, при котором клей надежно закрепляется. Точная настройка состава клея и параметров его нанесения под каждую основу — вот где профессиональные знания в технологии холодной фольги отличаются от метода проб и ошибок.
Параметры настройки печатной машины, определяющие качество переноса фольги
Холодная фольгированная печать на флексографской машине включает последовательность станций, которые должны быть настроены как единая система. Одна лишь переменная, выходящая за пределы допустимого диапазона, может превратить приемлемый заказ в брак. Ключевые переменные включают объём наносимого клея, который обычно регулируется количеством ячеек на анилокс-валу и углом установки ракельного ножа. При недостаточном количестве клея покрытие фольгой выглядит пятнистым. При избытке клея мелкие детали заполняются, и теряется чёткость мелкого текста или тонких линий.
Давление прижима между фольгой и основой в точке переноса имеет одинаковое значение. Недостаточное давление приводит к слабому сцеплению фольги. Избыточное давление может разрушить клеевой слой и вызвать его растекание за пределы заданной печатной области, создавая эффект ореола вокруг деталей фольги. Угол отрыва и натяжение в точке, где несущая плёнка отделяется от основы, влияют на то, будет ли фольга чисто отделяться по границе клеевого слоя. Слишком большой угол отрыва может поднять края частично сцепленной фольги. Всплеск натяжения может порвать фольговую ленту и остановить печатную машину. Эти параметры не устанавливаются однократно и не забываются. Они изменяются при смене основы, корректировке скорости печатной машины и даже при колебаниях относительной влажности окружающей среды.
Характеристики поверхности основы и их влияние на качество переноса
Состояние поверхности основы играет решающую роль в холодное фольгирование качество переноса, зачастую невидимое невооружённым глазом. Основа, которая кажется гладкой на ощупь, может иметь микронеровности, приводящие к образованию мельчайших воздушных пузырьков между клеевым слоем и фольгой в момент контакта в зоне прижима. Эти воздушные пузырьки препятствуют адгезии фольги в отдельных локальных участках, вызывая появление сквозных точечных дефектов («игольчатых отверстий») в сплошных фольгированных областях — такие дефекты выявляются только при подсветке или увеличении. Бумага с покрытием и высокой степенью каландрирования поверхности обеспечивает наиболее чистый перенос фольги. Пористые или рельефные материалы требуют более высокого расхода клеевого слоя для заполнения неровностей поверхности, что, в свою очередь, может снижать чёткость мелких деталей.
Пленочные основы представляют собой иной набор задач. Полипропилен и полиэтилен обладают изначально низкой поверхностной энергией, поэтому клеевой состав не будет надежно удерживаться без предварительной обработки поверхности. Обработка коронным разрядом или плазмой перед станцией нанесения клея повышает поверхностную энергию до уровня, при котором возможны смачивание и адгезия. Эффект такой обработки со временем ослабевает, поэтому критически важен временной интервал между обработкой и печатью. Для переработчиков, выполняющих на одной флексографической линии как бумажные, так и пленочные заказы, использование субстрат-специфичных процедур настройки — с учетом поверхностной энергии, пористости и шероховатости — помогает обеспечить стабильные результаты холодного фольгирования на различных материалах.
Совместимость холодного фольгирования с последующей печатью и постобработкой
Холодная фольга часто служит базовым слоем для последующей печати полупрозрачными или процессными красками. Поверхность фольги, как правило, алюминиевая, изначально не обладает достаточной адгезией к краске. Преобразователь, который наносит фольгу и сразу же печатает поверх неё без предварительных испытаний, может столкнуться с тем, что краска стирается с фольги при умеренном механическом воздействии. Решение обычно заключается либо в использовании фольги с составом, включающим верхнее покрытие, специально предназначенное для приёма краски, либо в нанесении праймера или лака поверх фольги перед печатью.
Последовательность операций также влияет на визуальный результат. Нанесение полупрозрачных чернил непосредственно на яркую алюминиевую поверхность создаёт цветной металлический эффект, который изменяется в зависимости от угла обзора. Добавление белого подложечного слоя под полупрозрачные чернила повышает непрозрачность и делает цвет более стабильным при различных условиях освещения. Такие решения должны приниматься на этапе проектирования, а не во время печати. Когда дизайнер бренда понимает, как холодная фольга взаимодействует с перекрывающими красками, творческие возможности расширяются. Если же этого понимания нет, оператор печатной машины вынужден решать проблему, которую следовало устранить на более раннем этапе.
Там, где холодная фольга сталкивается с практическими ограничениями
Холодная фольга не является универсальной заменой горячей фольге. Металлическая яркость холодной фольги, хотя и высокая, немного меньше лучших результатов горячей фольги, потому что нагревная штамповка фольги наносит тепло и давление, которые более агрессивно сглаживают слой фольги против подложки. Для применений, где максимальная отражающая способность не подлежит обсуждению, например, для маркировки роскошных спиртных напитков, конкурирующих под освещением розничной торговли, горячая фольга может по-прежнему быть предпочтительным выбором.
У тонкой детализации разрешение также имеет потолок. Клей из холодной фольги печатается через флексопластинку, что означает, что минимальная воспроизводимая деталь регулируется возможностями флексопластинки, обычно превышающей определенный размер точки и ширину линии. Горячая фольга может воспроизводить более тонкие серифы и более тонкие правила, потому что металлическая форма обработана с большей точностью, чем фотополимерная флексопластина. Для большинства приложений для этикетки и гибкой упаковки разрешение холодной фольги более чем достаточно. Ограничение касается только дизайнов с очень тонкой типографией или сложными филигрированными узорами.
GL Foils разрабатывает варианты холодной фольги для различных субстратов, клеевых систем и требований к послепечатной обработке. Сопоставление фольги с реальными условиями печати и требованиями конечного использования надёжнее, чем применение одного универсального решения ко всем задачам. Для переработчиков, использующих флексографические линии, и владельцев брендов, задающих параметры металлизированного декорирования, такой специализированный опыт в конкретных областях применения помогает холодной фольге реализовать своё преимущество в скорости, гибкости и эффективности встроенной (inline) обработки.


 EN