La differenza fondamentale tra foglio caldo e freddo
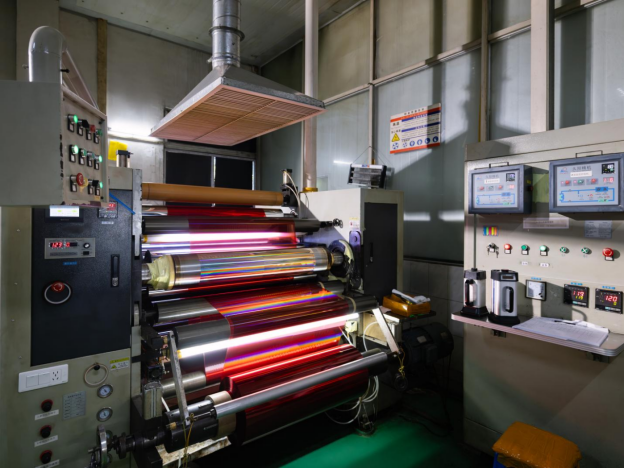
La stampa a caldo con foglio metallico utilizza una matrice metallica riscaldata che preme il foglio contro il supporto ad alta pressione. Il calore attiva l’adesivo, la pressione trasferisce il foglio e il risultato è una finitura metallica pulita. La tecnica del foglio freddo inverte questa sequenza. Invece di applicare calore nel punto di trasferimento, il foglio freddo impiega un adesivo polimerizzabile ai raggi UV stampato direttamente sul supporto esattamente nella forma desiderata. Il nastro di foglio entra quindi in contatto con l’adesivo ancora umido sotto pressione, a temperatura ambiente. L’adesivo si indurisce sotto una lampada UV, fissando il foglio in posizione; infine, il film portante viene rimosso, lasciando lo strato metallico soltanto dove era stato stampato l’adesivo.
Le implicazioni di questo cambiamento sono significative. La laminazione a freddo viene eseguita in linea su una macchina flessografica alla velocità massima di produzione, generalmente molto più veloce della stampa a caldo fuori linea. Non è presente alcun cliché riscaldato soggetto ad usura o da pulire. L’adesivo viene applicato tramite una comune placca flessografica, il che significa che la stessa tecnologia di placche utilizzata per la stampa degli inchiostri può anche definire il motivo della laminazione. Registrazione tra laminazione e grafica stampata avviene otticamente all’interno della macchina, anziché mediante allineamento meccanico del cliché. Per i trasformatori che eseguono lavori ad alto volume di etichette o imballaggi, la laminazione a freddo rende la decorazione metallizzata un processo continuo in linea, anziché un’operazione separata e più lenta.
Come lo strato adesivo controlla effettivamente il risultato della laminazione
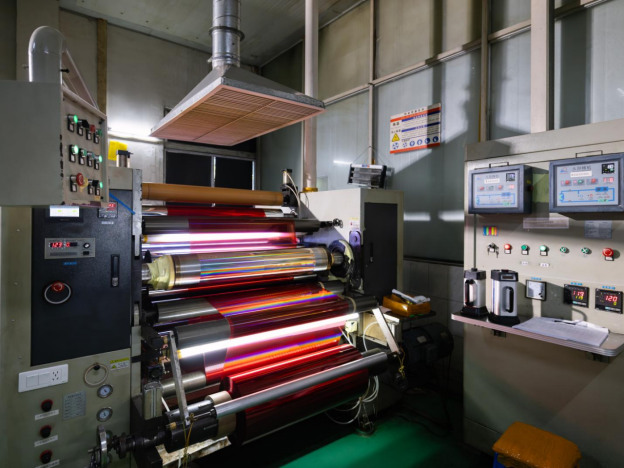
La qualità di una stampa a foglia fredda dipende interamente sull'adesivo. Un adesivo a base cationica o radicalica polimerizzabile con raggi UV viene stampato sul supporto tramite una piastra flessografica, e la foglia si trasferisce esclusivamente nelle zone in cui è presente l'adesivo. L'adesivo deve assolvere contemporaneamente diversi compiti: deve bagnare adeguatamente il supporto per formare un punto stampato pulito, senza diffondersi né collassare; deve mantenere la sua tackiness e la sua capacità di ricezione nel momento in cui il nastro di foglia entra in contatto, anche solo una frazione di secondo dopo; infine, deve polimerizzare completamente sotto la lampada UV, affinché la foglia trasferita si leghi in modo permanente, senza delaminazione successiva alla polimerizzazione.
La viscosità dell'adesivo, lo spessore della pellicola e la reattività UV interagiscono con l'energia superficiale del substrato. Un materiale di carta rivestito con un'elevata energia superficiale afferra l'adesivo in modo pulito e produce bordi di foglio croccanti. Un materiale non rivestito o poroso può infilare l'adesivo nelle fibre, lasciando troppo poco sulla superficie per un trasferimento di fogli solidi. I substrati di pellicola come il polipropilene richiedono promotori di adesione o trattamento corona per aumentare l'energia superficiale nella gamma in cui l'adesivo può ancorarsi correttamente. Ottenere la formulazione adesiva e i parametri di applicazione giusti per ogni substrato è dove l'esperienza della lamina a freddo si separa dalla prova ed errore.
Variabili di impostazione della stampa che determinano la qualità del trasferimento del foglio
Marchio a freddo su una macchina flessografica prevede una sequenza di stazioni che devono essere regolate come un sistema. Una singola variabile fuori intervallo può trasformare un lavoro accettabile in scarto. Le variabili chiave includono il volume di adesivo applicato, solitamente controllato dal numero di celle del rullo anilox e dall’angolo della lama raschiante. Troppo poco adesivo fa apparire la copertura della foglia metallica irregolare. Troppo adesivo riempie i dettagli fini, facendo perdere la nitidezza di testi piccoli o di linee sottili.
La pressione di pinza tra la rete di foglio e il substrato al punto di trasferimento è altrettanto importante. La pressione insufficiente rende la lamina poco legata. Un'eccessiva pressione può schiacciare la pellicola adesiva e farla diffondersi oltre la zona di stampa prevista, creando un effetto di aureola attorno ai dettagli del foglio. L'angolo di scorrimento e la tensione nel punto in cui il film portante si separa dal substrato influenzano se il foglio si rilascia in modo pulito lungo il confine dell'adesivo. Un angolo di scorrimento troppo ripido può sollevare i bordi di foglio parzialmente attaccati. Un picco di tensione può rompere la tela e fermare la stampa. Questi parametri non vengono impostati una volta e dimenticati. Si spostano con i cambiamenti di substrato, con le variazioni di velocità di stampa e persino con gli oscillazioni di umidità ambientale.
Caratteristiche della superficie del substrato e loro impatto sulla qualità del trasferimento
La condizione superficiale del substrato gioca un ruolo determinante nella determinazione della cold foil trasferimento di qualità, spesso in modi non visibili ad occhio nudo. Un substrato che sembra liscio al tatto può comunque avere un profilo di microrrossura che intrappola piccole sacche d'aria tra l'adesivo e il foglio al momento del contatto con il pinzetto. Queste sacche d'aria impediscono al foglio di attaccarsi in punti localizzati, producendo fori su aree solide di foglio che diventano evidenti solo sotto retroilluminazione o ingrandimento. Le carte rivestite con una superficie altamente calandrata tendono a produrre i trasferimenti di fogli più puliti. Le materie porose o con texture richiedono pesi di pellicola adesiva più elevati per riempire le irregolarità superficiali, che a loro volta possono ridurre la nitidezza dei dettagli fini.
I substrati in film presentano una serie diversa di sfide. Il polipropilene e il polietilene hanno intrinsecamente un’energia superficiale bassa, e l’adesivo non si ancorerà correttamente senza un trattamento superficiale. Una scarica al plasma o al corona prima della stazione adesiva aumenta l’energia superficiale fino a un livello in cui è possibile il bagnamento e l’adesione. L’effetto del trattamento diminuisce nel tempo, quindi risulta cruciale l’intervallo tra il trattamento e la stampa. Per i trasformatori che eseguono, sulla stessa linea flessografica, lavorazioni miste su carta e su film, protocolli di setup specifici per ciascun substrato — che tengano conto dell’energia superficiale, della porosità e della ruvidità — contribuiscono a garantire risultati coerenti nella tecnica cold foil su materiali diversi.
Compatibilità della tecnica cold foil con la sovrastampa e le lavorazioni successive
La laminazione a freddo viene spesso utilizzata come strato di base per la sovrastampa con inchiostri traslucidi o in quadricromia. La superficie della lamina, solitamente in alluminio, non è naturalmente adatta all’adesione degli inchiostri. Un convertitore che applica la lamina e poi stampa direttamente sopra, senza effettuare prove preliminari, potrebbe riscontrare che l’inchiostro si stacca facilmente dalla lamina anche con un’abrasione moderata. La soluzione prevede generalmente l’uso di una lamina formulata con uno strato superficiale progettato per favorire l’adesione dell’inchiostro, oppure l’applicazione di un primer o di una vernice sulla lamina prima delle unità di stampa.
La sequenza delle operazioni influisce anche sul risultato visivo. Stampare inchiostro traslucido direttamente su alluminio brillante produce un effetto metallico colorato che varia con l’angolo di visione. Aggiungere uno strato bianco di supporto dietro l’inchiostro traslucido aumenta l’opacità e rende il colore più uniforme in diverse condizioni di illuminazione. Queste scelte vanno prese nella fase di progettazione, non in macchina. Quando un designer di marchi comprende come la foglia fredda interagisce con gli inchiostri sovrastampati, le possibilità creative si ampliano. Quando non lo fa, l’operatore di stampa eredita un problema che avrebbe dovuto essere risolto in una fase precedente.
Dove la foglia fredda incontra limiti pratici
La foglia metallica a freddo non è un sostituto universale della foglia metallica a caldo. La lucentezza metallica della foglia a freddo, sebbene elevata, risulta leggermente inferiore ai migliori risultati ottenibili con la foglia a caldo, poiché la stampa a caldo applica calore e pressione che livellano in modo più aggressivo lo strato di foglia sul supporto. Per applicazioni in cui la massima riflettività è imprescindibile, come le etichette per superalcolici di lusso esposte sotto illuminazione al dettaglio, la foglia a caldo potrebbe rimanere la scelta preferita.
Anche la risoluzione dei dettagli fini ha un limite massimo. L'adesivo per foglia fredda viene stampato tramite una piastra flessografica, il che significa che il dettaglio minimo riproducibile è determinato dalle capacità della piastra flessografica, in genere mantenendo dimensioni minime di punti e spessori di linee superiori a una certa soglia. I punzoni per foglia calda possono riprodurre grazie più sottili e linee più sottili perché il punzone metallico è lavorato con una precisione superiore rispetto a una piastra flessografica in fotopolimero. Per la maggior parte delle applicazioni su etichette e imballaggi flessibili, la risoluzione della foglia fredda è più che adeguata. Il limite diventa rilevante soltanto nei casi di design con tipografia estremamente fine o motivi filigranati particolarmente intricati.
GL Foils sviluppa opzioni di cold foil per diversi substrati, sistemi adesivi e requisiti di post-elaborazione. Abbinare la foil alle effettive condizioni di stampa e alle esigenze d’uso finale è più affidabile che applicare una raccomandazione generica a ogni lavoro. Per i converter che gestiscono linee flessografiche e per i brand owner che specificano decorazioni metalliche, questo tipo di competenza specifica per applicazione consente alla cold foil di mantenere le sue promesse di velocità, flessibilità ed efficienza in linea.


 EN