Une encre foncée peut paraître sèche en surface tandis que sa couche inférieure reste insuffisamment durcie. Pour les imprimeurs d’emballages, la préoccupation ne porte pas uniquement sur l’apparence : un durcissement inadéquat peut nuire à l’adhérence et aux opérations de transformation ultérieures. Le durcissement par faisceau d’électrons offre une méthode différente pour transférer de l’énergie dans une couche d’encre lorsque les pigments limitent la pénétration de la lumière ultraviolette.
Son avantage est spécifique. Le durcissement EB ne repose pas sur la transparence optique, mais un durcissement réussi dépend tout de même de la formulation, de la pile de matériaux et des paramètres du procédé. Il s’agit d’une technologie à évaluer au cas par cas, sur un travail d’impression réel, et non d’un remède universel pour toutes les teintes foncées.
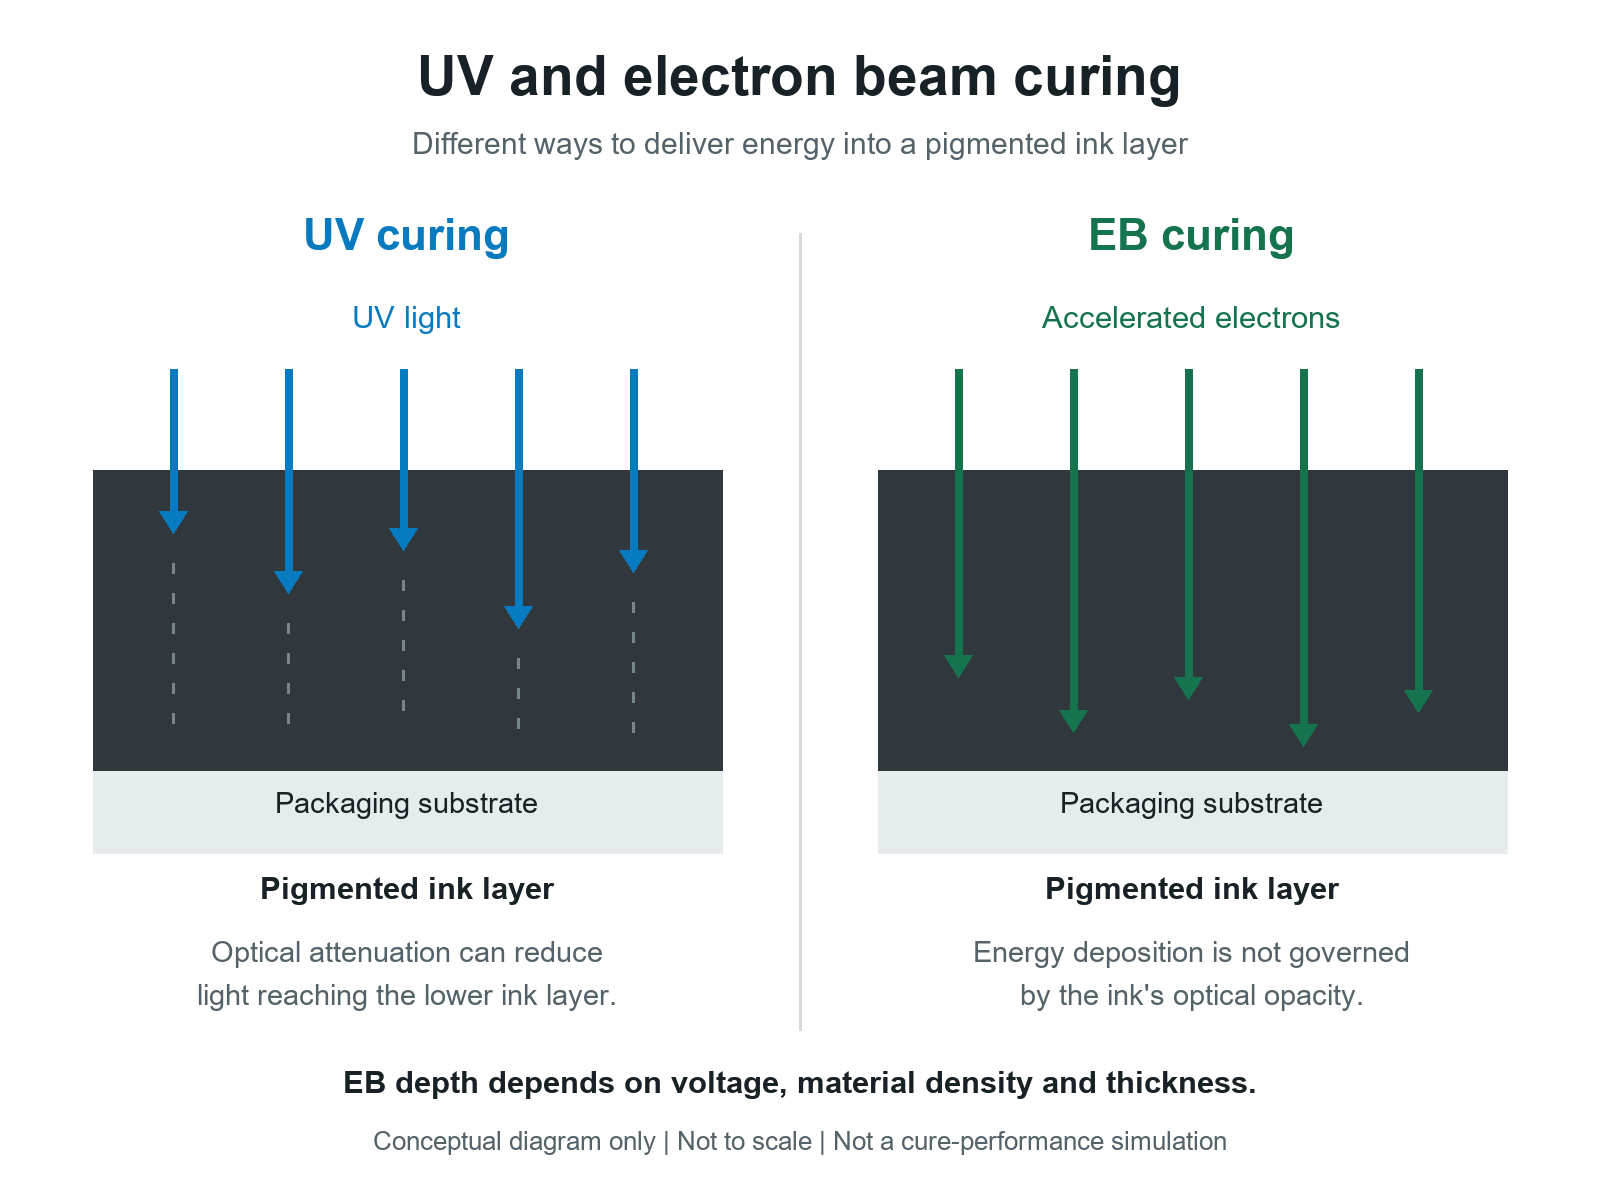
Comparaison conceptuelle de l’atténuation de la lumière UV et du dépôt d’énergie par faisceau d’électrons dans des couches d’encre pigmentées. À titre indicatif uniquement ; aucune performance de durcissement n’est implicite.
Pourquoi les encres foncées peuvent-elles poser des défis au durcissement UV
Dans les systèmes typiques d’encres UV à radicaux libres, un photoinitiateur absorbe la lumière et déclenche la polymérisation. Les pigments peuvent absorber ou diffuser cette lumière, réduisant ainsi l’énergie disponible dans les couches plus profondes du dépôt. Les noirs intenses sont un exemple bien connu, mais les blancs opaques peuvent également poser des difficultés. La propriété pertinente est la densité optique aux longueurs d’onde de polymérisation, et non pas l’apparence sombre ou claire d’une couleur à l’œil nu.
Cela ne signifie pas que les encres opaques ne peuvent pas être polymérisées par UV. Flint Group, par exemple, documente une encre blanche opaque polymérisable par UV LED, spécifiquement formulée pour ce procédé. Avant de modifier la technologie, évaluez, en collaboration avec vos fournisseurs, la compatibilité entre l’encre et la lampe, l’énergie UV fournie, l’épaisseur du dépôt d’encre et la vitesse de production. Un problème de formulation ou d’exposition peut parfois être corrigé sur la ligne existante.
Explication ESI de la pénétration des rayons UV et des faisceaux d’électrons |Fiche technique de l’encre blanche opaque UV LED de Flint Group
Comment la polymérisation par faisceau d’électrons modifie le problème
Une unité EB accélère des électrons et les dirige vers le matériau. Dans les systèmes acryliques durcissables par EB courants, leur énergie déclenche la polymérisation sans photoinitiateur. Cela diffère du chauffage d’une encre jusqu’à évaporation du solvant.
La pénétration des électrons dépend de la densité et de la composition du matériau, et non de son opacité optique. Cela rend la technologie EB attrayante pour les encres fortement pigmentées, où l’atténuation optique limite l’exposition UV. Toutefois, l’ajout de pigment peut augmenter la densité, et certains additifs peuvent encore interférer avec la chimie de durcissement. Une encre blanche riche en dioxyde de titane et une encre noire au carbone ne doivent donc pas être considérées comme identiques uniquement parce qu’elles sont toutes deux opaques.
La question pratique est de savoir si une énergie suffisante atteint l’épaisseur totale de l’encre dans la configuration proposée. La couleur seule ne permet pas d’y répondre, et un dépôt plus épais ou des couches supplémentaires peuvent modifier le résultat.
Description ESI du procédé par faisceau d’électrons |Analyse technique PCT sur la technologie UV-EB
La tension d’alimentation et la vitesse sont des paramètres de réglage distincts
La fiche technique d’un équipement doit distinguer la pénétration de la dose absorbée. L’augmentation de la tension ne saurait remplacer la vérification de la dose, et la vitesse maximale indiquée n’a de sens que dans les conditions de fonctionnement spécifiées.
| Variable de processus |
Ce qu’il convient de définir |
| Tension d’accélération, en kV |
Énergie des électrons et profondeur de pénétration dans la pile réelle de matériaux. |
| Dose absorbée, en kGy |
Énergie absorbée par unité de masse et dose requise par la formulation. |
| Courant du faisceau et vitesse de la bande |
Leur relation avec la dose délivrée aux conditions de fonctionnement retenues. |
| Oxygène résiduel |
Niveau autorisé pour la polymérisation superficielle dans la chimie sélectionnée et dans la zone de durcissement. |
À titre d’exemple concret d’équipement, PCT indique pour son modèle Core 100 une tension de 80 à 100 kV, une dose superficielle maximale de 30 kGy à 183 m/min et 100 kV, et un niveau d’inertage à l’azote ne dépassant pas 200 ppm d’oxygène. Il s’agit des spécifications publiées pour cette machine, et non d’une recette recommandée universelle pour toutes les encres.
Les encres et revêtements EB à radicaux libres classiques nécessitent un contrôle de l’oxygène, généralement assuré par de l’azote. Une augmentation de la vitesse de ligne doit faire l’objet d’une validation explicite, et non être considérée comme sûre au seul motif que la dose affichée reste inchangée : des études ont démontré l’existence d’effets liés au débit de dose dans certaines formulations d’acrylates.
Spécifications du PCT Core 100 |Étude de RadTech sur les effets liés au débit de dose
Place de l’EB dans l’impression d’emballages
Les applications commerciales de l’EB comprennent les encres d’emballage flexographiques et offset, ainsi que les revêtements protecteurs de surimpression. Sun Chemical propose des produits spécifiquement formulés pour la polymérisation par EB, destinés aux emballages en papier, carton, film et plastique. Il s’agit d’un procédé industriel éprouvé, et non d’un effet d’impression récemment découvert.
L’encre et le substrat doivent être qualifiés conjointement. Une encre UV existante n’est pas automatiquement une encre EB approuvée, même lorsque la chimie des résines est apparentée. Une dépendance moindre à l’égard de la transparence du pigment ne garantit pas non plus l’adhérence, la souplesse ou les performances de scellage thermique.
La réticulation par faisceau d’électrons (EB) peut limiter le chauffage du substrat par rapport à certains dispositifs de séchage, mais ce n’est pas un procédé sans chaleur. Certains grades de substrats peuvent être affectés par l’irradiation. La stabilité du film et les performances lors de la transformation doivent être évaluées au cours des essais, en parallèle avec la réticulation de l’encre.
Déterminer également quelle couche est réticulée. Un vernis de surimpression réticulé par EB appliqué sur une bande imprimée ne prouve pas que l’encre d’impression sous-jacente est réticulable par EB. La réticulation du revêtement protecteur ne réticule pas automatiquement une encre non liée située en dessous.
Gamme commerciale d’encres EB Sun Chemical |Présentation des encres et revêtements EB Sun Chemical
Ce que cela signifie pour la décoration en feuille et holographique
Le durcissement par faisceau d’électrons décrit la manière dont une couche réactive est durcie ; le transfert de feuille froide et le procédé de moulage-et-durcissement décrivent des procédés de décoration. Ces termes ne sont pas interchangeables. Des systèmes de moulage-et-durcissement basés sur les électrons existent, mais leur utilisation ne prouve pas qu’un revêtement UV conventionnel, un adhésif ou un film de moulage est compatible avec les électrons.
Pour un emballage décoré, cartographiez la séquence des couches et le côté irradié avant de sélectionner un procédé. Tout matériau situé entre le faisceau et la couche réactive affecte la transmission de l’énergie. Une fine couche métallisée et une feuille d’aluminium massive constituent des structures différentes ; l’apparence métallique à elle seule ne constitue pas un test de compatibilité.
Vérifiez le transfert et le relâchement de la feuille, l’adhérence ainsi que toute impression ultérieure superposée, dans la structure réelle. Pour les travaux de moulage-et-durcissement, évaluez également la reproduction du motif et le relâchement du film. Un simple revêtement dur ne prouve pas que le procédé décoratif a fonctionné.
Application ESI de moulage-et-durcissement |Discussion ESI sur la pénétration des matériaux
Ce qu’il faut valider avant d’adopter les électrons
Commencez par le travail difficile à réaliser, plutôt que par un revêtement clair sur un substrat facile. Envoyez aux fournisseurs d’équipements et d’encres la référence du substrat, la séquence des couches, la couverture pigmentaire, le dépôt d’encre maximal, la vitesse cible et les opérations en aval. Incluez à la fois les surfaces pleines denses et toute blanche opaque figurant dans l’artwork d’essai.
- Convenez d’une évaluation de la polymérisation spécifique à la formulation, puis vérifiez l’adhérence, la résistance au frottement et le blocage. Une surface sèche au toucher ne constitue pas une preuve suffisante de polymérisation complète.
- Évaluez les exigences relatives à l’emballage fini, notamment la liaison par laminage, le pliage, le scellage thermique ou la décoration par feuille métallique, le cas échéant. Notez les conditions de fonctionnement et les critères d’acceptation.
- Pour les emballages destinés aux denrées alimentaires, évaluez la construction prévue pour le contact avec les aliments ainsi que les exigences en matière de migration. L’absence de photoinitiateur ne signifie pas l’absence de migration ni une conformité automatique au contact alimentaire.
- Comparer le coût d’installation, l’azote, le refroidissement, l’électricité, la maintenance et l’utilisation réaliste avec le procédé existant. Inclure les exigences d’intégration technique et de protection contre les radiations.
EuPIA insiste sur la vérification spécifique à l’application pour les matériaux en contact avec les aliments. Ses lignes directrices relatives à la sécurité des encres durcissables par énergie identifient également le faisceau d’électrons (EB) comme un rayonnement ionisant nécessitant une protection adéquate. Il s’agit d’exigences d’adoption, et non de problèmes qui disparaissent dès qu’une encre est correctement durcie.
Lignes directrices EuPIA sur les encres pour matériaux en contact avec les aliments |Utilisation sûre des encres durcissables par énergie selon EuPIA
Questions fréquemment posées sur le durcissement par faisceau d’électrons (EB)
Le durcissement par EB assombrit-il la couleur imprimée ?
Pas en soi. Il peut permettre une formulation appropriée riche en pigments à durcir sans dépendre de la transmission de la lumière. Le résultat visuel provient toutefois toujours de l’encre, du dépôt, du substrat et de la création graphique.
Chaque ligne UV peut-elle passer directement au durcissement par EB ?
Non. L’intégration de l’équipement, la compatibilité de l’encre ou de la chimie du revêtement approuvée, le contrôle de l’oxygène et la compatibilité du substrat doivent être établis. Le durcissement par faisceau d’électrons (EB) n’est pas une lampe de remplacement pouvant être installée sur n’importe quelle unité UV.
Le durcissement par faisceau d’électrons est-il identique à la lithographie par faisceau d’électrons ?
Non. Le durcissement polymérise un matériau réactif. La lithographie trace des motifs fins lors de la conception originale ou de la microfabrication ; elle répond à un problème industriel différent.
L’évaluation du durcissement par faisceau d’électrons s’impose lorsque l’atténuation optique limite systématiquement un travail d’emballage. La décision doit reposer sur la vérification d’un durcissement complet au sein de la structure prévue et sur des performances acceptables de l’emballage fini, et non uniquement sur la couleur de l’encre ou sur la vitesse nominale de la machine.


 EN








