Eine dunkle Druckfarbe kann oberflächlich trocken erscheinen, während ihre untere Schicht unzureichend gehärtet bleibt. Für Verpackungsdrucker geht es nicht nur um das optische Erscheinungsbild: Eine unzureichende Härtung kann Haftung und nachfolgende Weiterverarbeitung beeinträchtigen. Die Elektronenstrahl-Härtung bietet eine alternative Methode, Energie in eine Druckfarbschicht einzubringen, wenn Pigmente die Durchdringung von ultraviolettem Licht begrenzen.
Ihr Vorteil ist spezifisch. EB setzt nicht auf optische Durchlässigkeit, doch eine erfolgreiche Härtung hängt weiterhin von der Formulierung, dem Materialaufbau und den Prozesseinstellungen ab. Es handelt sich um eine Technologie, die anhand eines konkreten Druckauftrags bewertet werden muss – nicht um eine universelle Lösung für jede dunkle Farbe.
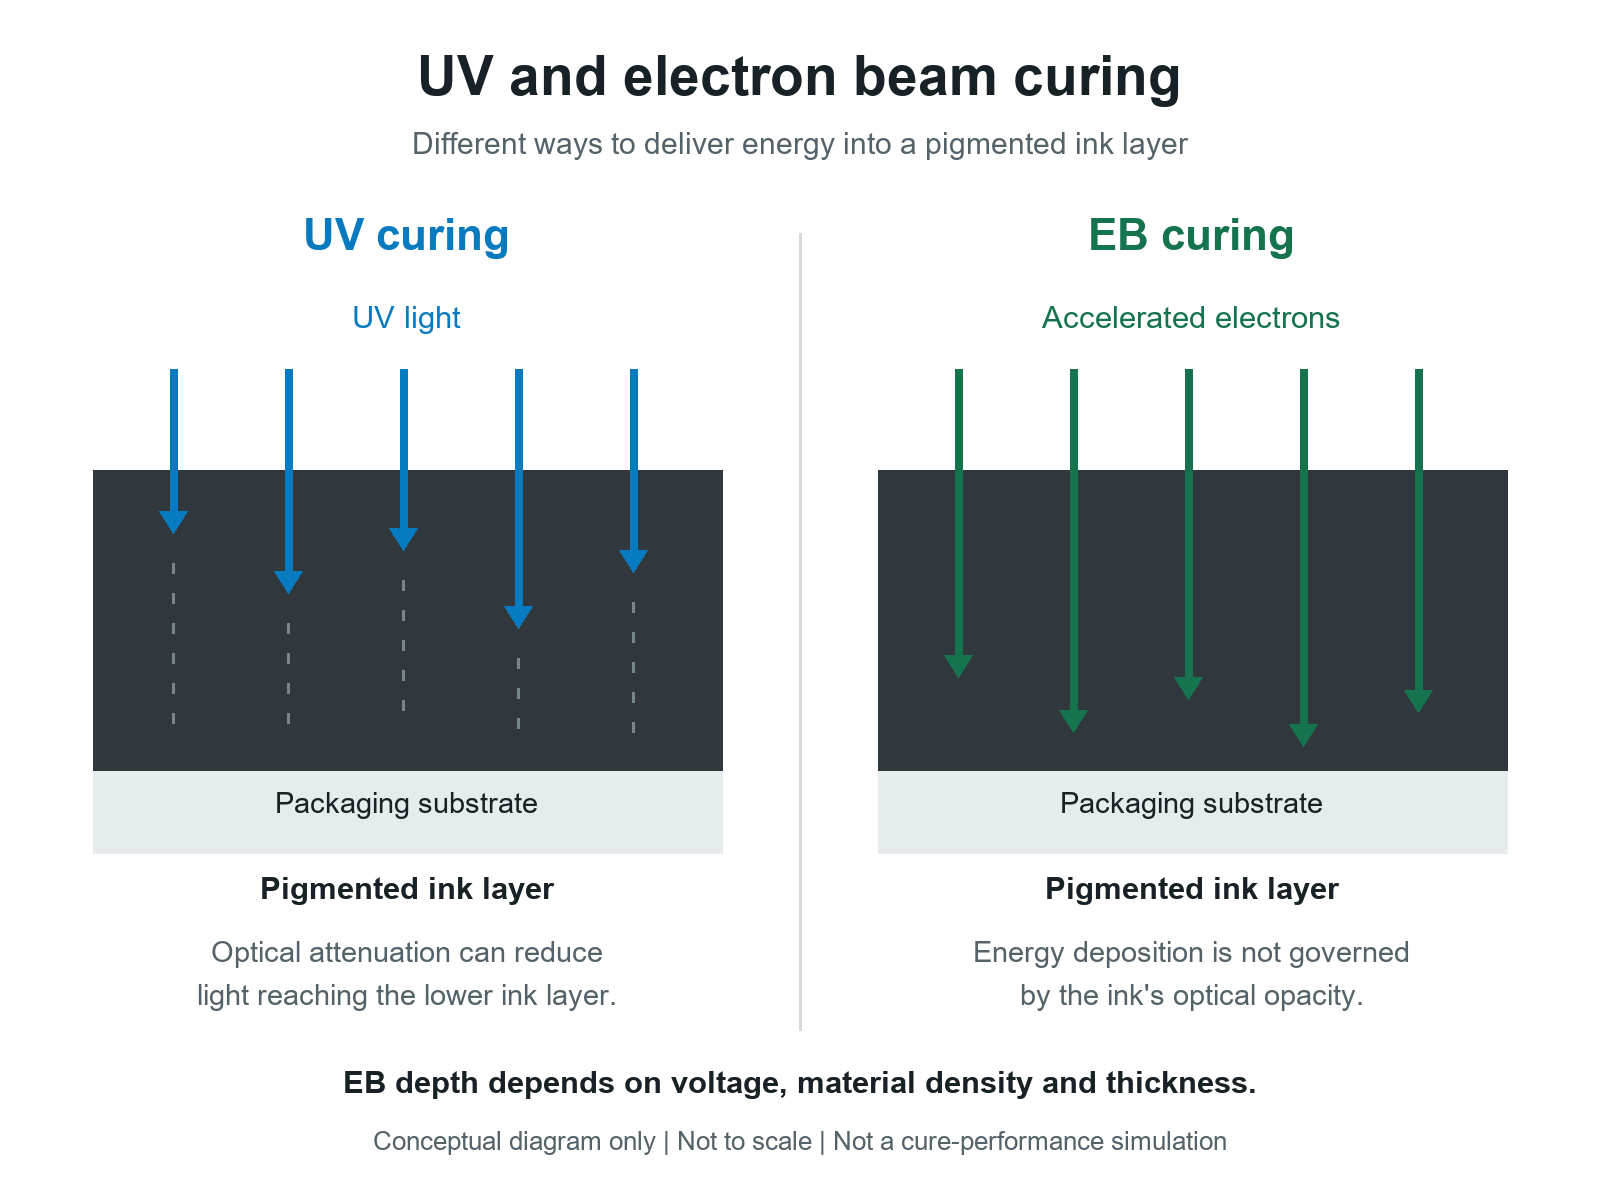
Konzeptioneller Vergleich der Abschwächung von UV-Licht und der Energiedeposition durch Elektronenstrahl in pigmentierten Druckfarbschichten. Nicht maßstabsgetreu; keine Aussage zur Härtungsleistung ist damit verbunden.
Warum dunkle Druckfarben die UV-Härtung herausfordern können
In typischen freien Radikalen-UV-Tintensystemen absorbiert ein Fotoinitiator Licht und startet die Polymerisation. Pigmente können dieses Licht absorbieren oder streuen, wodurch die Energie, die in tieferen Schichten der Tintenschicht zur Verfügung steht, reduziert wird. Schwere schwarze Farbpigmente sind ein bekanntes Beispiel, doch auch opakes Weiß kann herausfordernd sein. Die entscheidende Eigenschaft ist die optische Dichte bei den Aushärtungs-Wellenlängen – nicht die visuelle Dunkelheit einer Farbe für das menschliche Auge.
Das bedeutet nicht, dass UV-Strahlung opake Tinten nicht aushärten kann. Flint Group dokumentiert beispielsweise eine UV-LED-aushärtbare, opake Weiße, die speziell für diesen Prozess formuliert wurde. Bevor Sie die Technologie wechseln, bewerten Sie gemeinsam mit Ihren Lieferanten die Kompatibilität von Tinte und Lampe, die zugeführte UV-Energie, die Tintenschichtdicke sowie die Produktionsgeschwindigkeit. Ein Formulierungs- oder Belichtungsproblem lässt sich möglicherweise bereits auf der bestehenden Anlage korrigieren.
ESI-Erklärung zu UV- und EB-Eindringtiefe |Technisches Datenblatt zu Flint Group UV-LED-opaque-Weiß
Wie die Elektronenstrahl-Aushärtung das Problem verändert
Eine EB-Einheit beschleunigt Elektronen und leitet sie in das Material ein. In üblichen, mit Elektronenstrahl aushärtbaren Acrylat-Systemen initiiert ihre Energie die Polymerisation ohne Photoinitiator. Dies unterscheidet sich vom Erhitzen einer Tinte, bis das Lösungsmittel verdampft.
Die Elektroneneindringtiefe hängt von der Dichte und Zusammensetzung des Materials ab, nicht von seiner optischen Undurchsichtigkeit. Dadurch ist EB besonders attraktiv für stark pigmentierte Tinten, bei denen die optische Abschwächung die UV-Bestrahlung einschränkt. Allerdings kann die Zugabe von Pigment die Dichte erhöhen, und Additive können nach wie vor die Aushärtechemie stören. Eine titandioxidreiche Weiße und eine Rußschwarze Tinte sollten daher nicht einfach deshalb als identisch betrachtet werden, weil beide optisch undurchlässig sind.
Die praktische Frage lautet, ob ausreichend Energie die gesamte Tintendicke in der vorgeschlagenen Konstruktion erreicht. Die Farbe allein liefert hierauf keine Antwort, und eine dickere Auftragsschicht oder zusätzliche Schichten können das Ergebnis verändern.
ESI-Beschreibung des Elektronenstrahl-Prozesses |PCT-technische Analyse in UV-EB-Technologie
Spannungsdosis und Geschwindigkeit sind unterschiedliche Steuergrößen
Eine Gerätespezifikation sollte Durchdringung von absorbiertem Dosis unterscheiden. Eine Erhöhung der Spannung ersetzt nicht die Überprüfung der Dosis, und eine angegebene maximale Geschwindigkeit ist nur unter den genannten Betriebsbedingungen aussagekräftig.
| Prozessvariable |
Was festzulegen ist |
| Beschleunigungsspannung in kV |
Elektronenenergie und Durchdringung durch den tatsächlichen Materialstapel. |
| Absorbierte Dosis in kGy |
Energie, die pro Masseneinheit absorbiert wird, sowie die vom Formulierungstyp erforderliche Dosis. |
| Strahlstrom und Bahngeschwindigkeit |
Ihr Verhältnis zur gelieferten Dosis unter den ausgewählten Betriebsbedingungen. |
| Restsauerstoff |
Zulässiger Grad an Oberflächenhärtung in der gewählten Chemie und im Härtungsbereich. |
Als konkretes Beispiel für eine Ausrüstung nennt PCT für sein Core-100-System eine Betriebsspannung von 80 bis 100 kV, eine maximale Oberflächendosis von 30 kGy bei 183 m/min und 100 kV sowie eine Stickstoff-Inertisierung mit einem Sauerstoffgehalt von höchstens 200 ppm. Dies sind die vom Hersteller veröffentlichten Spezifikationen dieses Geräts – keine allgemein empfohlene Rezeptur für jede Tinte.
Typische freiradikalische EB-Tinten und -Beschichtungen erfordern eine Sauerstoffkontrolle, üblicherweise mittels Stickstoff. Eine Erhöhung der Bahngeschwindigkeit muss validiert werden; sie darf nicht allein deshalb als sicher angesehen werden, weil die angezeigte Dosis unverändert bleibt: Untersuchungen haben bei einigen Acrylat-Formulierungen dosisratenabhängige Effekte nachgewiesen.
PCT-Core-100-Spezifikationen |RadTech-Studie zu dosisratenabhängigen Effekten
Die Rolle der Elektronenstrahltechnik im Verpackungsdruck
Zu den kommerziellen EB-Anwendungen zählen Flexo- und Offset-Verpackungstinten sowie schützende Überdrucklacke. Sun Chemical bietet speziell für EB-härtbare Produkte für Papier-, Karton-, Folien- und Kunststoffverpackungen an. Dabei handelt es sich um einen etablierten industriellen Prozess – nicht um einen neu entdeckten Druckeffekt.
Die Tinte und das Substrat müssen gemeinsam qualifiziert werden. Eine bestehende UV-Tinte ist nicht automatisch eine zugelassene EB-Tinte, selbst wenn die Harzchemie verwandt ist. Eine geringere Abhängigkeit von der Pigmenttransparenz garantiert weder Haftung, Flexibilität noch Heißsiegel-Leistung.
EB kann im Vergleich zu einigen Trocknungsanordnungen die Erwärmung des Substrats begrenzen, ist jedoch kein wärme-freier Prozess. Einige Substratsorten können durch Bestrahlung beeinträchtigt werden. Die Filmsstabilität und die Verarbeitungsleistung gehören ebenso in die Versuche wie die Tintenhärtung.
Ermitteln Sie zudem, welche Schicht gehärtet wird. Ein EB-gehärteter Überdrucklack auf einer bedruckten Bahn ist kein Nachweis dafür, dass die darunterliegende Druckfarbe EB-härtbar ist. Die Härtung der Schutzschicht führt nicht automatisch zur Härtung einer darunterliegenden, unzusammenhängenden Tinte.
Kommerzielles EB-Tintensortiment von Sun Chemical |Präsentation zu EB-Tinten und -Beschichtungen von Sun Chemical
Was dies für Folien- und holographische Dekoration bedeutet
Elektronenstrahl-Härtung beschreibt, wie eine reaktive Schicht gehärtet wird; Kaltfolienübertragung und Gießen-und-Härten beschreiben Veredelungsverfahren. Diese Begriffe sind nicht austauschbar. Es gibt EB-basierte Gießen-und-Härten-Systeme, doch deren Einsatz beweist nicht, dass eine konventionelle UV-Beschichtung, ein UV-Klebstoff oder eine UV-Gießfolie mit EB kompatibel ist.
Für ein veredeltes Packmittel ist die Schichtfolge sowie die bestrahlte Seite vor der Prozessauswahl zu ermitteln. Material zwischen dem Strahl und der reaktiven Schicht beeinflusst die Energieübertragung. Eine dünne metallisierte Schicht und eine massive Aluminiumfolie stellen unterschiedliche Konstruktionen dar; allein das metallische Aussehen ist kein Kompatibilitätstest.
Überprüfen Sie bei Folienübertragung und -abzug, Haftung sowie eventuellen späteren Überdruck im tatsächlichen Aufbau. Bei Gießen-und-Härten-Arbeiten bewerten Sie zudem die Mustertreue und den Folienabzug. Eine harte Deckschicht allein beweist nicht, dass das Veredelungsverfahren erfolgreich war.
ESI-Anwendung Gießen-und-Härten |ESI-Erläuterung zur Materialdurchdringung
Was vor der Einführung von EB validiert werden muss
Beginnen Sie mit dem Auftrag, der schwierig zu drucken ist, statt mit einer Klarlackierung auf einem einfachen Substrat. Senden Sie den Geräte- und Tintenlieferanten die Substratqualität, die Schichtfolge, die Pigmentabdeckung, die maximale Tintendicke, die Zielgeschwindigkeit sowie die nachgeschalteten Prozesse. Fügen Sie sowohl dichte Volltonflächen als auch eventuelle opake Weißtöne in die Testgrafik ein.
- Vereinbaren Sie eine formulierungsspezifische Aushärtebeurteilung und prüfen Sie anschließend Haftung, Reibfestigkeit und Blockbildung. Eine trocken anfühlende Oberfläche ist kein ausreichender Nachweis für eine vollständige Durchhärtung.
- Bewerten Sie die Anforderungen an das fertige Verpackungspaket, einschließlich Laminatbindung, Falzung, Heißsiegelung oder Folienveredelung – jeweils nach Relevanz. Dokumentieren Sie die Betriebsbedingungen und die Akzeptanzkriterien.
- Für Lebensmittelverpackungen bewerten Sie die vorgesehene Lebensmittelkontaktkonstruktion sowie die Migrationsanforderungen. Frei von Photoinitiatoren bedeutet nicht automatisch migrationsfrei oder zwangsläufig lebensmittelkontaktfähig.
- Vergleichen Sie die installierten Kosten, Stickstoff, Kühlung, Strom, Wartung und eine realistische Auslastung mit dem bestehenden Verfahren. Berücksichtigen Sie auch die technische Integration und die Anforderungen an den Strahlenschutz.
EuPIA betont die anwendungsspezifische Verifizierung für Lebensmittelkontaktmaterialien. Die Sicherheitsleitlinien von EuPIA zur energiebasierten Aushärtung identifizieren EB zudem als ionisierende Strahlung, die einer angemessenen Abschirmung bedarf. Dies sind Voraussetzungen für die Einführung – keine Probleme, die verschwinden, sobald eine Tinte erfolgreich gehärtet ist.
EuPIA-Leitlinien für Tinten für Lebensmittelkontaktmaterialien |EuPIA-Sicherheitsleitlinien für den Einsatz energiebasierter Tinten
Häufig gestellte Fragen zur EB-Härtung
Macht EB die gedruckte Farbe dunkler?
Nicht von sich aus. EB kann jedoch eine geeignete hochpigmentierte Formulierung ermöglichen, die ohne Abhängigkeit von Lichtdurchlässigkeit aushärtet. Das visuelle Ergebnis ergibt sich weiterhin aus der Tinte, der Auftragmenge, dem Substrat und dem Druckmotiv.
Kann jede UV-Anlage direkt auf EB umgestellt werden?
Nein. Die Geräteintegration, die zugelassene Tinte oder Beschichtungschemie, die Sauerstoffkontrolle und die Substratverträglichkeit müssen erst nachgewiesen werden. EB ist kein Ersatzlampenmodul, das an eine beliebige UV-Anlage angepasst werden kann.
Ist EB-Härtung dasselbe wie Elektronenstrahllithografie?
Nein. Bei der Härtung erfolgt die Polymerisation eines reaktiven Materials. Bei der Lithografie werden feine Strukturen während der Ursprungsherstellung oder Mikrofertigung erzeugt; sie löst ein anderes Fertigungsproblem.
Die Elektronenstrahlhärtung lohnt sich zu prüfen, wenn optische Dämpfung wiederholt einen Verpackungsauftrag einschränkt. Die Entscheidung sollte auf dem nachgewiesenen Durchhärtungsgrad innerhalb der vorgesehenen Konstruktion und einer akzeptablen Leistung des fertigen Verpackungsprodukts beruhen – nicht allein auf der Tintenfarbe oder einer überschriftlichen Maschinengeschwindigkeit.


 EN








