Una tinta oscura puede parecer seca en la superficie mientras su capa inferior permanece insuficientemente curada. Para los impresores de embalajes, la preocupación no es meramente estética: un curado inadecuado puede comprometer la adherencia y las operaciones posteriores de conversión. El curado por haz de electrones ofrece una forma distinta de transferir energía a una capa de tinta cuando los pigmentos limitan la penetración de la luz ultravioleta.
Su ventaja es específica. El curado EB no depende de la transparencia óptica, pero un curado exitoso sigue dependiendo de la formulación, de la pila de materiales y de los parámetros del proceso. Es una tecnología que debe evaluarse frente a un trabajo de impresión real, no una solución universal para todos los colores oscuros.
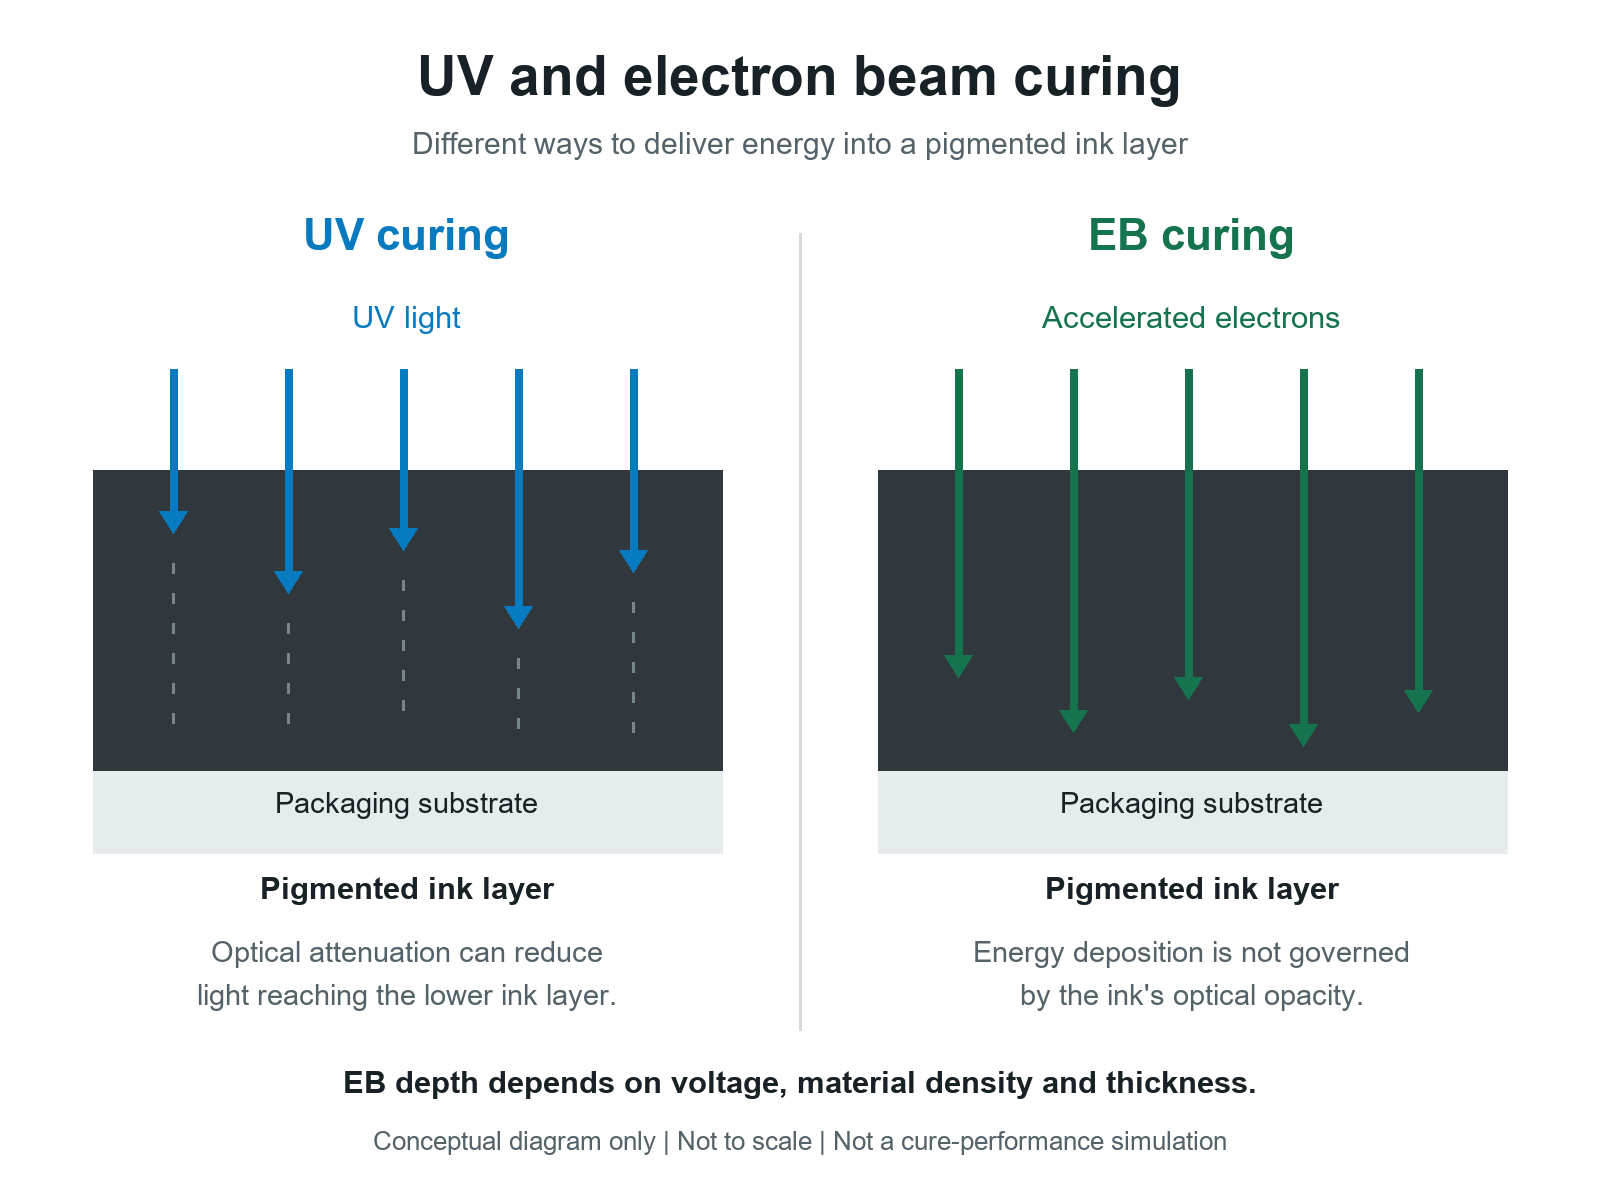
Comparación conceptual de la atenuación de la luz UV y de la deposición de energía del haz de electrones en capas de tinta pigmentadas. Sin escala; no implica ningún rendimiento específico de curado.
Por qué las tintas oscuras pueden suponer un reto para el curado UV
En los sistemas típicos de tintas UV de radicales libres, un fotoiniciador absorbe la luz y comienza la polimerización. Los pigmentos pueden absorber o dispersar dicha luz, reduciendo la energía disponible en las capas más profundas del depósito. Los negros intensos son un ejemplo conocido, pero los blancos opacos también pueden resultar problemáticos. La propiedad relevante es la densidad óptica a las longitudes de onda de curado, no el hecho de que un color parezca oscuro a simple vista.
Esto no significa que las tintas opacas no puedan curarse con UV. Por ejemplo, Flint Group documenta una tinta blanca opaca curable con UV LED específicamente formulada para dicho proceso. Antes de cambiar la tecnología, evalúe junto con los proveedores la compatibilidad entre la tinta y la lámpara, la energía UV entregada, el espesor del depósito de tinta y la velocidad de producción. Un problema relacionado con la formulación o la exposición podría corregirse incluso en la línea existente.
Explicación de ESI sobre la penetración de UV y de haces de electrones |Hoja técnica de la tinta blanca opaca curable con UV LED de Flint Group
Cómo la curación por haz de electrones modifica el problema
Una unidad de electrones acelerados (EB) acelera electrones y los dirige hacia el material. En los sistemas habituales de acrilatos curables por EB, su energía inicia la polimerización sin necesidad de un fotoiniciador. Esto difiere del calentamiento de una tinta hasta que el disolvente se evapora.
La penetración de los electrones depende de la densidad y la composición del material, no de su opacidad óptica. Esto hace que el EB resulte atractivo para tintas con alta carga de pigmento, donde la atenuación óptica limita la exposición a UV. Sin embargo, añadir pigmento puede aumentar la densidad, y los aditivos aún pueden interferir en la química de curado. Por tanto, una tinta blanca rica en dióxido de titanio y una tinta negra a base de negro de carbón no deben considerarse idénticas únicamente porque ambas sean opacas.
La cuestión práctica es si llega energía suficiente a todo el espesor de la tinta en la configuración propuesta. El color por sí solo no permite responderla, y un depósito más grueso o capas adicionales pueden modificar el resultado.
Descripción de ESI del proceso de haz de electrones |Análisis técnico de PCT sobre tecnología UV/EB
La tensión de dosis y la velocidad son controles diferentes
Una especificación de equipo debe separar la penetración de la dosis absorbida. Aumentar la tensión no sustituye la verificación de la dosis, y una velocidad máxima indicada solo tiene sentido junto con sus condiciones operativas declaradas.
| Variable de proceso |
Qué establecer |
| Tensión de aceleración en kV |
Energía de los electrones y su penetración a través de la pila real de materiales. |
| Dosis absorbida en kGy |
Energía absorbida por unidad de masa y la dosis requerida por la formulación. |
| Corriente del haz y velocidad de la banda continua |
Su relación con la dosis entregada en las condiciones operativas seleccionadas. |
| Oxígeno residual |
Nivel permitido para la cura superficial en la química seleccionada y en la zona de curado. |
Como ejemplo concreto de equipo, PCT indica que su modelo Core 100 opera entre 80 y 100 kV, con una dosis superficial máxima de 30 kGy a 183 m/min y 100 kV, y un nivel de inertización con nitrógeno de no más de 200 ppm de oxígeno. Estas son las especificaciones publicadas para esa máquina, no una receta recomendada para todas las tintas.
Las tintas y revestimientos típicos por curado con electrones libres (EB) requieren control del oxígeno, habitualmente mediante nitrógeno. Un aumento de la velocidad de línea debe validarse experimentalmente, no darse por seguro únicamente porque la dosis indicada en pantalla permanezca invariable: estudios han demostrado efectos relacionados con la tasa de dosis en ciertas formulaciones acrilato.
Especificaciones del PCT Core 100 |Estudio de RadTech sobre los efectos de la tasa de dosis
Dónde se inserta el curado EB en la impresión de envases
Las aplicaciones comerciales de EB incluyen tintas para impresión flexográfica y offset en envases, así como revestimientos protectores de sobrecapacidad. Sun Chemical ofrece productos específicos curables por EB para embalajes de papel, cartón, película y plástico. Se trata de una vía industrial consolidada, no de un efecto de impresión recientemente descubierto.
La tinta y el sustrato deben calificarse conjuntamente. Una tinta UV existente no es automáticamente una tinta EB aprobada, incluso si la química de la resina está relacionada. Asimismo, una menor dependencia de la transparencia del pigmento no garantiza adherencia, flexibilidad ni rendimiento en sellado térmico.
La irradiación con electrones (EB) puede limitar el calentamiento del sustrato en comparación con algunos sistemas de secado, pero no es un proceso sin calor. Algunas calidades de sustrato pueden verse afectadas por la irradiación. La estabilidad de la película y el comportamiento durante la conversión deben evaluarse también en las pruebas, junto con la curación de la tinta.
Asimismo, debe determinarse qué capa se está curando. Un barniz de sobrerimpresión curado mediante EB aplicado sobre una bobina impresa no constituye prueba de que la tinta de impresión subyacente sea curable mediante EB. Curar el recubrimiento protector no implica automáticamente la curación de una tinta no relacionada situada debajo.
Gama comercial de tintas EB de Sun Chemical |Presentación de tintas y recubrimientos EB de Sun Chemical
Qué significa esto para la decoración con láminas y hologramas
La curación por haz de electrones describe cómo se cura una capa reactiva; la transferencia en frío de lámina metálica y el proceso de vaciado y curado describen procesos de decoración. No son términos intercambiables. Existen sistemas de vaciado y curado basados en EB, pero su uso no implica que un recubrimiento UV convencional, un adhesivo o una película de vaciado sean compatibles con EB.
Para un envase decorado, identifique la secuencia de capas y el lado irradiado antes de seleccionar un proceso. El material situado entre el haz y la capa reactiva afecta la entrega de energía. Una fina capa metalizada y una lámina de aluminio masiva son construcciones distintas; la mera apariencia metálica no constituye una prueba de compatibilidad.
Verifique la transferencia y liberación de la lámina, la adherencia y cualquier impresión posterior sobre la misma, utilizando la construcción real. Para trabajos de vaciado y curado, evalúe también la replicación del patrón y la liberación de la película. Un recubrimiento duro por sí solo no demuestra que el proceso decorativo haya funcionado correctamente.
Aplicación ESI de vaciado y curado |Análisis ESI sobre la penetración del material
Qué validar antes de adoptar EB
Comience con el trabajo que resulta difícil de ejecutar, en lugar de aplicar un recubrimiento transparente sobre un sustrato fácil. Envíe a los proveedores de equipos y tintas la calidad del sustrato, la secuencia de capas, la cobertura de pigmento, el depósito máximo de tinta, la velocidad objetivo y las operaciones posteriores. Incluya tanto áreas sólidas densas como cualquier blanco opaco presente en la obra de prueba.
- Acuerde una evaluación específica de curado según la formulación, luego verifique la adherencia, la resistencia al frotamiento y la tendencia al bloqueo. Una superficie seca al tacto no constituye evidencia suficiente de un curado completo.
- Evalúe los requisitos del paquete terminado, incluidos el encolado por laminación, el plegado, el sellado térmico o la decoración con lámina, según corresponda. Registre las condiciones operativas y los criterios de aceptación.
- Para envases destinados a alimentos, evalúe la construcción prevista para contacto con alimentos y los requisitos de migración. La ausencia de fotoiniciadores no implica ausencia de migración ni cumplimiento automático con los requisitos para contacto con alimentos.
- Compare el costo instalado, el nitrógeno, la refrigeración, la electricidad, el mantenimiento y la utilización realista con el proceso existente. Incluya los requisitos de integración ingenieril y de protección contra la radiación.
EuPIA hace hincapié en la verificación específica para cada aplicación en materiales en contacto con alimentos. Su guía sobre seguridad en tintas curables por energía también identifica al EB como una radiación ionizante que requiere blindaje adecuado. Estos son requisitos para su adopción, no problemas que desaparezcan una vez que la tinta se cure con éxito.
Guía de EuPIA sobre tintas para materiales en contacto con alimentos |Uso seguro de tintas curables por energía según EuPIA
Preguntas frecuentes sobre la curación por EB
¿El EB oscurece el color impreso?
No por sí mismo. Puede permitir una formulación adecuada con alto contenido de pigmento que se cure sin depender de la transmisión de luz. El resultado visual sigue dependiendo de la tinta, la capa depositada, el sustrato y el diseño gráfico.
¿Puede toda línea UV cambiar directamente a EB?
No. Es necesario establecer la integración del equipo, la química aprobada de tinta o recubrimiento, el control del oxígeno y la compatibilidad con el sustrato. La curación por EB no es una lámpara de sustitución que se instale en cualquier unidad UV.
¿Es lo mismo la curación por haz de electrones que la litografía por haz de electrones?
No. La curación polimeriza un material reactivo. La litografía escribe patrones finos durante la etapa de origen o la microfabricación; resuelve un problema de fabricación distinto.
La curación por haz de electrones merece ser evaluada cuando la atenuación óptica limita repetidamente una tarea de embalaje. La decisión debe basarse en la curación verificada en toda la estructura prevista y en el rendimiento aceptable del paquete terminado, no únicamente en el color de la tinta ni en la velocidad nominal de la máquina.


 EN








