Un inchiostro scuro può apparire asciutto in superficie, mentre lo strato sottostante rimane insufficientemente polimerizzato. Per i produttori di stampanti per imballaggi, la preoccupazione non riguarda soltanto l’aspetto estetico: una polimerizzazione inadeguata può compromettere l’adesione e le fasi successive di trasformazione del materiale.
Il suo vantaggio è specifico. La polimerizzazione EB non dipende dalla trasparenza ottica, ma una polimerizzazione efficace dipende comunque dalla formulazione dell’inchiostro, dallo stack di materiali e dalle impostazioni del processo. Si tratta di una tecnologia da valutare su un effettivo lavoro di stampa, non di una soluzione universale per ogni colore scuro.
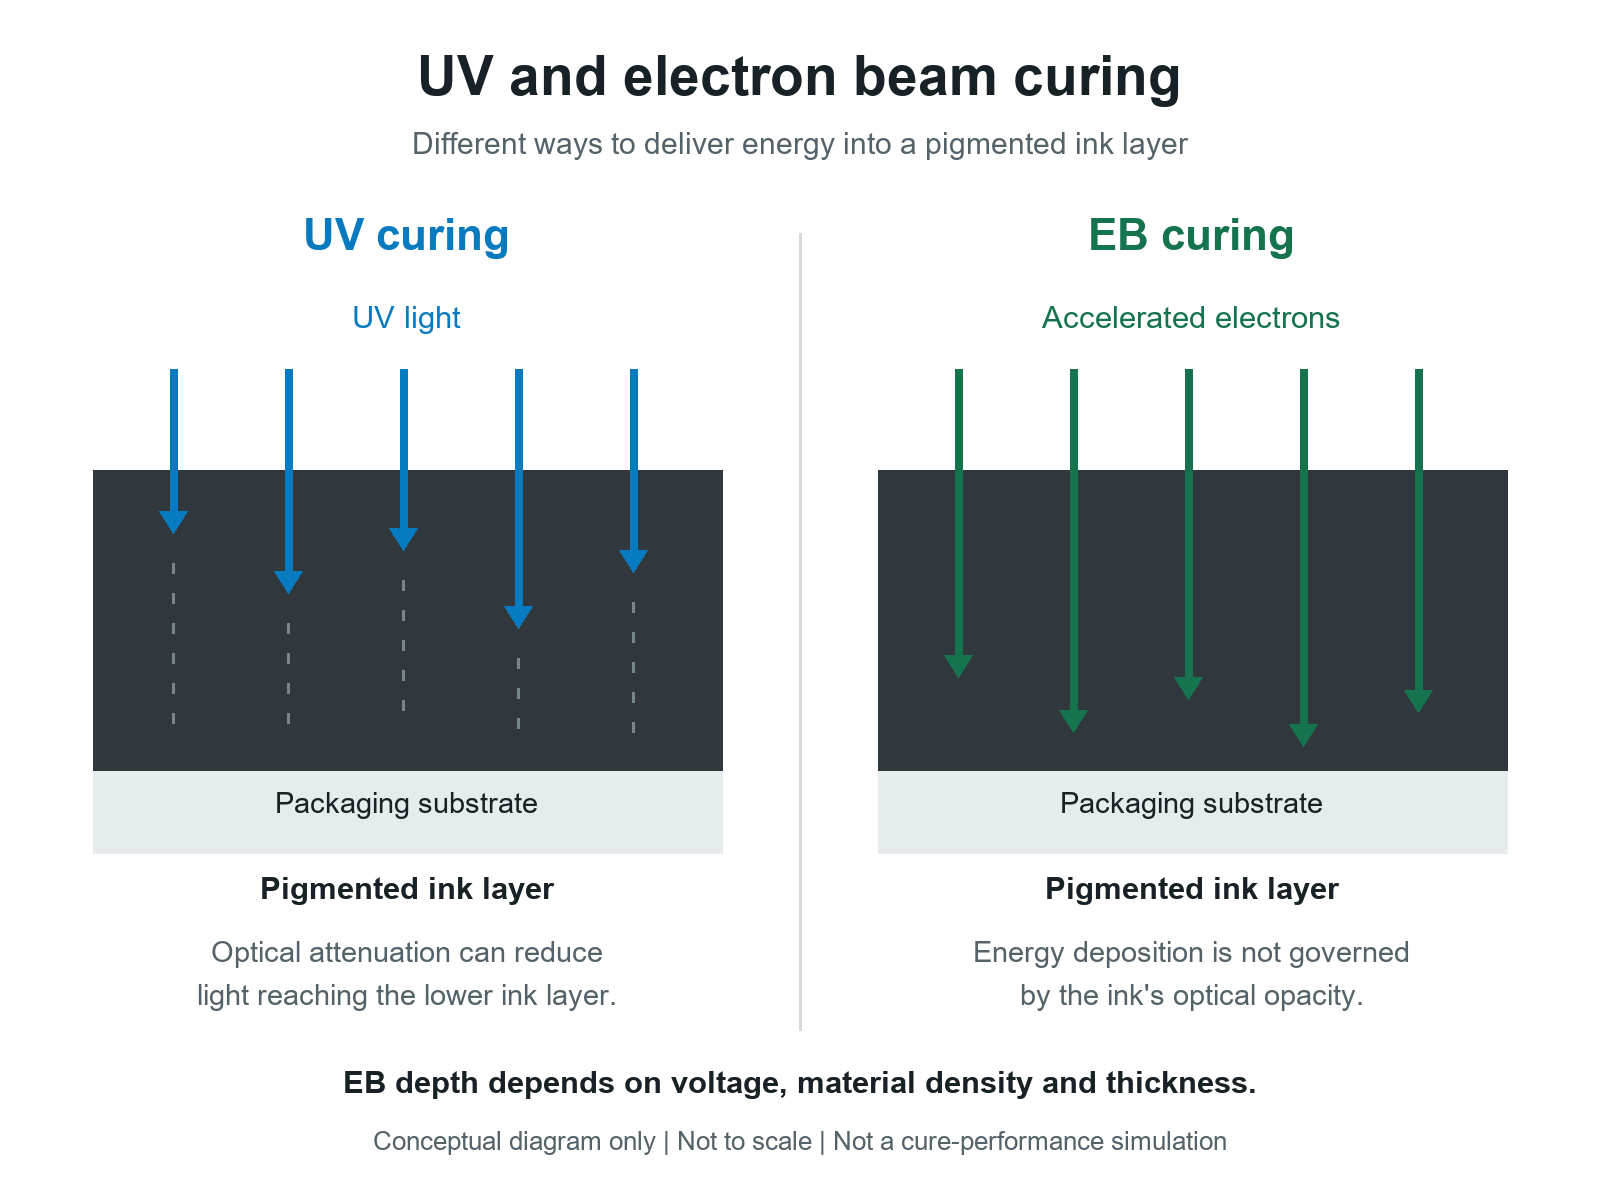
Confronto concettuale tra l’attenuazione della luce UV e il deposito di energia del fascio di elettroni negli strati di inchiostro pigmentato. Non in scala; nessuna prestazione di polimerizzazione è implicita.
Perché gli inchiostri scuri possono rappresentare una sfida per la polimerizzazione UV
Ne tipici sistemi di inchiostri UV a radicale libero, un fotoiniziator assorbe la luce e avvia la polimerizzazione. I pigmenti possono assorbire o diffondere tale luce, riducendo l’energia disponibile negli strati più profondi del deposito. I neri intensi e opachi rappresentano un esempio noto, ma anche i bianchi opachi possono risultare problematici. La proprietà rilevante è la densità ottica alle lunghezze d’onda di indurimento, non il fatto che un colore appaia scuro all’occhio umano.
Ciò non significa che gli inchiostri opachi non possano essere induriti con tecnologia UV. Flint Group, ad esempio, documenta un bianco opaco indurente con LED UV, formulato appositamente per tale processo. Prima di modificare la tecnologia, valutare insieme ai fornitori la corrispondenza tra inchiostro e lampada, l’energia UV erogata, lo spessore del deposito d’inchiostro e la velocità di produzione. Un problema legato alla formulazione o all’esposizione potrebbe essere risolto sulla linea esistente.
Spiegazione ESI di penetrazione UV ed EB |Scheda tecnica Flint Group: bianco opaco indurente con LED UV
Come la polimerizzazione a fascio elettronico modifica il problema
Un’unità EB accelera gli elettroni e li dirige nel materiale. Nei comuni sistemi acrilici curabili a EB, la loro energia avvia la polimerizzazione senza fotoiniziatori. Ciò differisce dal riscaldamento di un inchiostro fino all’evaporazione del solvente.
La penetrazione degli elettroni dipende dalla densità e dalla composizione del materiale, non dall’opacità ottica. Questo rende il processo EB particolarmente interessante per inchiostri fortemente pigmentati, nei quali l’attenuazione ottica limita l’esposizione ai raggi UV. Tuttavia, l’aggiunta di pigmenti può aumentare la densità e gli additivi possono comunque interferire con la chimica della reticolazione. Un bianco ricco di biossido di titanio e un inchiostro nero a base di nerofumo, pertanto, non devono essere considerati identici solo perché entrambi sono opachi.
La domanda pratica è se una quantità sufficiente di energia raggiunga l’intero spessore dell’inchiostro nella struttura proposta. Il colore da solo non fornisce questa informazione, e uno spessore maggiore o strati aggiuntivi possono modificare il risultato.
Descrizione ESI del processo a fascio di elettroni |Analisi tecnica PCT sulla tecnologia UV-EB
La tensione applicata e la velocità sono controlli diversi
Le specifiche di un apparecchio devono distinguere chiaramente la penetrazione dalla dose assorbita. Aumentare la tensione non sostituisce il controllo della dose, e una velocità massima indicata ha significato solo se accompagnata dalle condizioni operative dichiarate.
| Variabile di processo |
Cosa stabilire |
| Tensione di accelerazione in kV |
Energia degli elettroni e penetrazione attraverso l’effettivo pacchetto di materiali. |
| Dose assorbita in kGy |
Energia assorbita per unità di massa e dose richiesta dalla formulazione. |
| Corrente del fascio e velocità del nastro |
La loro relazione con la dose erogata alle condizioni operative selezionate. |
| Ossigeno residuo |
Il livello ammesso per la polimerizzazione superficiale nella chimica scelta e nella zona di polimerizzazione. |
Per un esempio concreto di attrezzatura, PCT indica per il suo modello Core 100 un intervallo di tensione di 80–100 kV, una dose superficiale massima di 30 kGy a 183 m/min e 100 kV, e un livello di inertizzazione con azoto non superiore a 200 ppm di ossigeno. Queste sono le specifiche pubblicate per tale macchina, non una ricetta raccomandata per ogni tipo di inchiostro.
Gli inchiostri e i rivestimenti EB a radicale libero tipici richiedono il controllo dell’ossigeno, comunemente ottenuto mediante azoto. Un aumento della velocità di linea deve essere convalidato, non considerato sicuro solo perché la dose visualizzata rimane invariata: studi hanno dimostrato effetti legati alla velocità di erogazione della dose in alcune formulazioni acriliche.
Specifiche del PCT Core 100 |Studio RadTech sugli effetti della velocità di erogazione della dose
Il ruolo dell’EB nella stampa per imballaggi
Le applicazioni commerciali dell’EB includono inchiostri per imballaggi flessografici e offset, nonché rivestimenti protettivi di sovrastampa. Sun Chemical offre prodotti specificamente formulati per la polimerizzazione EB su carta, cartone, film e imballaggi plastici. Si tratta di un processo industriale consolidato, non di un effetto di stampa recentemente scoperto.
L'inchiostro e il supporto devono essere qualificati congiuntamente. Un inchiostro UV già esistente non è automaticamente un inchiostro EB approvato, anche nel caso in cui la chimica delle resine sia correlata. Inoltre, una minore dipendenza dalla trasparenza del pigmento non garantisce adesione, flessibilità o prestazioni di termosaldatura.
L'irraggiamento a elettroni accelerati (EB) può limitare il riscaldamento del supporto rispetto ad alcune configurazioni di essiccazione, ma non è un processo a zero calore. Alcuni tipi di supporto possono subire effetti indesiderati a causa dell'irraggiamento. La stabilità della pellicola e le prestazioni nella trasformazione devono essere valutate insieme alla polimerizzazione dell'inchiostro.
Stabilire inoltre quale strato viene polimerizzato. Una vernice di sovrastampa polimerizzata a EB applicata su un nastro stampato non costituisce prova che l'inchiostro di stampa sottostante sia polimerizzabile a EB. Polimerizzare il rivestimento protettivo non implica automaticamente la polimerizzazione di un inchiostro sottostante non correlato.
Gamma commerciale di inchiostri EB Sun Chemical |Presentazione degli inchiostri e dei rivestimenti EB Sun Chemical
Cosa significa per la decorazione con foglia metallica e ologrammi
La polimerizzazione a fascio di elettroni descrive il modo in cui uno strato reattivo viene polimerizzato; il trasferimento a freddo della foglia metallica e il processo cast-and-cure descrivono invece tecniche di decorazione. Questi termini non sono intercambiabili. Esistono sistemi cast-and-cure basati su EB, ma il loro utilizzo non implica che una vernice UV convenzionale, un adesivo o un film di colata siano compatibili con EB.
Per un imballaggio decorato, mappare la sequenza degli strati e il lato irradiato prima di selezionare il processo. Il materiale posto tra il fascio e lo strato reattivo influenza la consegna dell’energia. Uno strato metallizzato sottile e una lamina di alluminio massiccia rappresentano costruzioni diverse; l’aspetto metallico da solo non costituisce un test di compatibilità.
Verificare il trasferimento e il rilascio della foglia metallica, l’adesione e qualsiasi successiva stampa sovrapposta nella costruzione effettiva. Per i lavori cast-and-cure, valutare anche la riproduzione del motivo e il rilascio del film. Una semplice finitura indurita non dimostra che il processo decorativo abbia avuto successo.
Applicazione ESI del processo cast-and-cure |Discussione ESI sulla penetrazione del materiale
Cosa verificare prima di adottare EB
Iniziare con il lavoro più difficile da eseguire, piuttosto che con un rivestimento trasparente su un substrato facile. Inviare ai fornitori di attrezzature e inchiostri la qualità del substrato, la sequenza degli strati, la copertura del pigmento, il deposito massimo di inchiostro, la velocità target e le operazioni a valle. Includere sia le aree solide dense sia qualsiasi bianco opaco nell’artwork di prova.
- Concordare una valutazione della polimerizzazione specifica per la formulazione, quindi verificare l’adesione, la resistenza all’abrasione e il bloccaggio. Una superficie asciutta al tatto non costituisce una prova sufficiente di polimerizzazione completa.
- Valutare i requisiti del prodotto finito imballato, inclusi il legame della laminazione, la piegatura, la termosaldatura o la decorazione con foglia metallica, ove pertinente. Registrare le condizioni operative e i criteri di accettazione.
- Per gli imballaggi alimentari, valutare la costruzione prevista per il contatto con gli alimenti e i requisiti relativi alla migrazione. L’assenza di fotoiniziatori non implica l’assenza di migrazione né garantisce automaticamente la conformità al contatto con gli alimenti.
- Confronta il costo di installazione, l'azoto, il raffreddamento, l'elettricità, la manutenzione e l'utilizzo realistico con il processo esistente. Includi i requisiti di integrazione ingegneristica e di protezione dalle radiazioni.
EuPIA sottolinea la verifica specifica per applicazione per i materiali a contatto con gli alimenti. Le sue linee guida sulla sicurezza delle inchiostri a polimerizzazione energetica identificano inoltre il fascio elettronico (EB) come radiazione ionizzante che richiede una schermatura adeguata. Questi sono requisiti per l'adozione, non problemi che scompaiono una volta che un inchiostro è stato correttamente polimerizzato.
Linee guida EuPIA sugli inchiostri per materiali a contatto con gli alimenti |Linee guida EuPIA sull'uso sicuro degli inchiostri a polimerizzazione energetica
Domande frequenti sulla polimerizzazione mediante fascio elettronico (EB)
La polimerizzazione mediante fascio elettronico (EB) rende più scuro il colore stampato?
No, di per sé. Può però consentire una formulazione ad alto contenuto di pigmento appropriata, polimerizzabile senza dover fare affidamento sulla trasmissione della luce. Il risultato visivo dipende comunque dall'inchiostro, dallo spessore del deposito, dal supporto e dal disegno grafico.
È possibile convertire direttamente ogni linea UV a EB?
No. È necessario stabilire l’integrazione dell’attrezzatura, la chimica approvata dell’inchiostro o del rivestimento, il controllo dell’ossigeno e la compatibilità del substrato. L’EB non è una lampada sostitutiva da installare su qualsiasi unità UV.
La polimerizzazione a fascio di elettroni è la stessa cosa della litografia a fascio di elettroni?
No. La polimerizzazione trasforma un materiale reattivo in polimero. La litografia invece crea schemi fini durante la fase di origination o di microfabbricazione; risolve un problema produttivo diverso.
La polimerizzazione a fascio di elettroni merita di essere valutata quando l’attenuazione ottica limita ripetutamente un’applicazione nell’imballaggio. La decisione deve basarsi sulla verifica della polimerizzazione completa attraverso l’intera struttura prevista e sulle prestazioni accettabili del prodotto finito confezionato, non soltanto sul colore dell’inchiostro o sulla velocità nominale della macchina.


 EN








