Aller au-delà du spectre visible
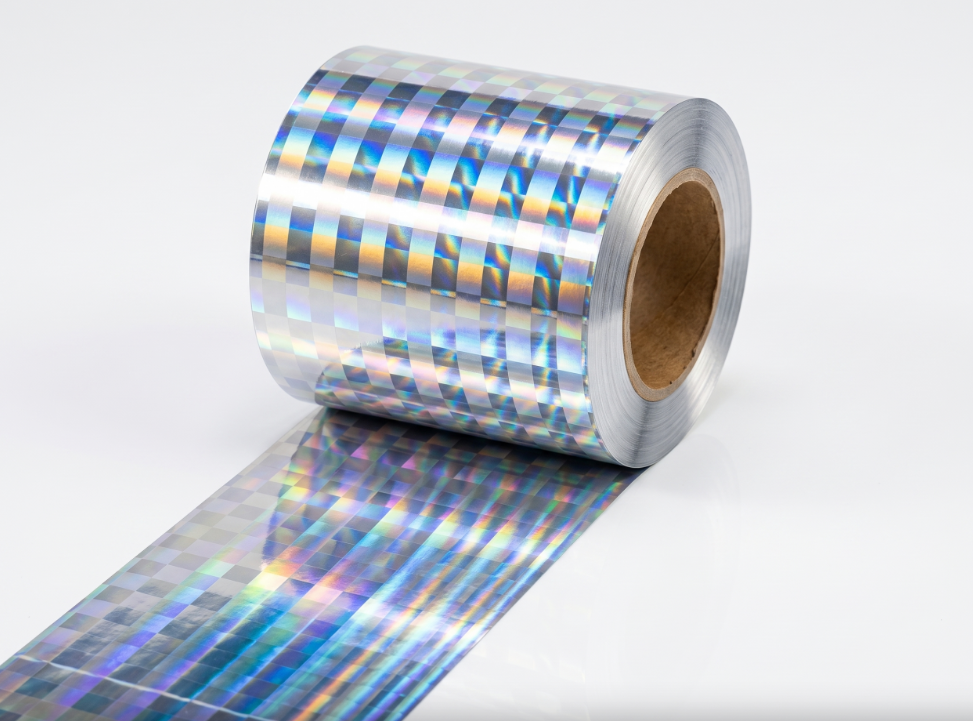
La discussion autour des feuilles anticontrefaçon commence souvent et se termine généralement par ce que l’œil nu peut percevoir : un scintillement holographique, un décalage de couleur lorsqu’on incline la feuille, un logo familier. Ce sont là les premières lignes de défense, mais elles ne constituent plus la dernière. L’évolution réelle de la sécurité des substrats ne consiste pas uniquement à rendre une feuille plus lumineuse ou plus dynamique. Elle consiste à intégrer, dans la structure même de la feuille, un second langage, discret et caché. C’est ici que technologie laser opère, non pas comme un simple outil de gravure, mais comme une plateforme de fabrication de précision qui redéfinit ce qu’une caractéristique de sécurité peut être.
Le mécanisme fondamental à l’échelle microscopique
Pour comprendre le rôle du laser dans ce domaine, il est utile de dépasser l’idée d’impression. Ce qui se produit est un processus d’ablation ou de modification hautement contrôlé. Un faisceau lumineux focalisé, souvent dans la gamme ultraviolette ou femtoseconde, interagit avec la couche d’aluminium métallisée sous vide de la feuille, un film si fin qu’il est mesuré en angströms. Le laser ne perce pas simplement le matériau. Il peut désamétalliser sélectivement des zones précises avec une précision inférieure au micromètre, créant des textures microscopiques, des motifs nanométriques ou même des réseaux désaccordés capables de courber la lumière de façon mathématiquement prévisible. L’avantage clé réside ici dans l’absence de contact mécanique. Contrairement à une matrice de gaufrage mécanique, le laser n’exerce aucune contrainte physique sur le substrat, préservant ainsi la structure fragile en couches et permettant des géométries de conception physiquement impossibles à réaliser avec une matrice rotative.
Encodage des données par diffraction et désamétallisation
L’une des applications les plus puissantes consiste à combiner l’optique diffractive avec la démétallisation sélective. Un système laser peut être programmé pour tracer une séquence de micro-points, créant ainsi un code numérique enfoui dans un champ visuellement holographique. Sous une loupe de poche ou un lecteur dédié, ce code révèle un motif secondaire, par exemple un code QR sérialisé ou une marque spécifique de modulation par position d’impulsion. Un écueil fréquent observé en environnement industriel concerne l’interaction entre le laser et les couches internes de la feuille. Par exemple, lors de la validation d’un nouveau design de code discret, un hologramme visible parfaitement exécuté peut parfois masquer un échec du code discret sous-jacent. Une variation subtile de l’épaisseur du revêtement de libération — couche invisible à l’œil nu, mais essentielle au procédé — peut agir comme une micro-lentille non intentionnelle. Cela défocusse légèrement le faisceau laser, suffisamment pour brouiller un code à haute densité. Identifier précisément cette cause exige non seulement un ajustement de la puissance laser, mais aussi une cartographie rigoureuse de la durée d’impulsion laser en fonction des propriétés optiques spécifiques de ce revêtement à l’échelle nanométrique — un niveau de réglage que les équipements génériques sont tout simplement incapables d’atteindre.
Une comparaison tangible des méthodes de gravure laser
Le choix de la source laser appropriée détermine le niveau maximal de performance atteignable. L’effet thermique, ou son absence, définit la qualité des bords et la taille des motifs. Voici une comparaison des deux méthodes dominantes dans le traitement des feuilles métalliques.
|
Fonctionnalité
|
Laser CO2 (procédé thermique)
|
Laser UV / femtoseconde (procédé à froid)
|
|
Interaction avec le matériau
|
Fond et vaporise le métal par chaleur.
|
Rompt directement les liaisons moléculaires, en minimisant la chaleur.
|
|
Taille typique des motifs
|
Adapté aux motifs de grande taille. Une zone affectée par la chaleur, visible à l’œil nu, est courante.
|
Capable de motifs extrêmement fins. Donne des bords d’une netteté exceptionnelle.
|
|
Risque lié au substrat
|
Élevée. Peut déformer ou endommager le film de base.
|
Négligeable. Sécurisé pour les couches ultrafines et sensibles à la chaleur.
|
|
Cas d’usage pratique
|
Démétallisation sur grande surface, texte simple.
|
Micro-texte discret, réseaux nanométriques, codes haute densité.
|
|
Vitesse opérationnelle
|
Rapide pour les travaux à grande échelle.
|
Intrinsèquement plus lent, nécessite un contrôle précis du galvanomètre.
|
Les données montrent clairement un compromis entre débit et précision. Pour une stratégie authentique de lutte contre la contrefaçon, la voie « froide » au laser UV ou vert est la seule qui permette une authentification discrète réelle, tandis que les lasers CO2 thermiques conviennent mieux à la création de fenêtres évidentes et à preuve de manipulation.
Le rôle critique du contrôle de procédure en temps réel
Générer un motif laser en laboratoire est une chose. Le reproduire sur un rouleau de grand format s’étirant sur des milliers de mètres en est une tout autre. L’acteur méconnu est le système de vision à boucle fermée. Alors que la bande de feuille traverse la station laser à grande vitesse, un réseau de caméras haute vitesse vérifie en continu le positionnement, la mise au point et la puissance de sortie de chaque impulsion. Des paliers à air et des expanseurs de faisceau automatiques ajustent en temps réel les variations dues aux vibrations de la bande ou aux légères fluctuations de l’humidité ambiante pouvant affecter les optiques. Sans cette régulation dynamique, le laser devient aveugle. Un système dépourvu d’une surveillance robuste de la puissance produira inévitablement des zones « murmurantes », où le faisceau n’arrive pas à éliminer complètement le métal, laissant une trace conductrice fantôme qui annule totalement la fonctionnalité d’un code capacitif ou d’un circuit RFID imprimé sur la feuille.
Faire face aux contraintes du monde réel et aux sensibilités des matériaux
La technologie laser, toutefois, n’est pas une solution universelle. Son efficacité dépend entièrement de la pile de matériaux qu’elle traite. Un pigment présent dans la couche de vernis, absorbant la longueur d’onde spécifique du laser, peut provoquer une réaction exothermique qui détériore le revêtement au lieu d’éliminer proprement le métal. De même, certains apprêts à haute barrière peuvent fluorescer sous l’exposition d’un laser UV, générant un bruit optique indésirable qui interfère avec la fonction de sécurité prévue. Cela signifie qu’une conception infaillible de feuille doit résulter d’un effort de co-développement entre le chimiste spécialisé dans les revêtements et le physicien spécialisé en lasers. La sophistication du laser devient sans effet si la chimie sous-jacente n’est pas spécifiquement formulée pour l’ablation laser. Considérer ces deux disciplines comme des processus séparés conduit inévitablement à une fonction de sécurité qui paraît convaincante sur un échantillon, mais échoue sur une ligne de finition à grande vitesse, où la chaleur due aux frottements et la tension constituent des variables supplémentaires.
Là où la fabrication de précision rencontre la science des matériaux
La migration du gaufrage analogique vers le traitement laser numérique pour les éléments de sécurité constitue une révolution silencieuse. Elle permet de créer des identifiants uniques et aléatoires, conformes aux principes des fonctions physiquement non clonables, faisant évoluer la sécurité d’une image fixe vers un événement dynamique et authentifié. Ce niveau de sophistication exige un partenaire industriel dont la maîtrise des sciences des surfaces est aussi approfondie que son expertise en ingénierie optique. GL Foils aborde les revêtements compatibles laser précisément à ce carrefour. En associant recherche fondamentale sur les résines et procédés de dépôt précis, l’équipe relève les défis complexes de la démétallisation et de la conception de réseaux de diffraction sur des lignes de production à grande vitesse. Cette capacité intégrée, affinée au fil des années par la résolution de modes de défaillance spécifiques aux applications terrain, garantit qu’un élément de sécurité laser n’est pas seulement un motif esthétique sous le microscope, mais un outil industriel robuste, lisible et fiable.


 EN