Más allá del espectro visible
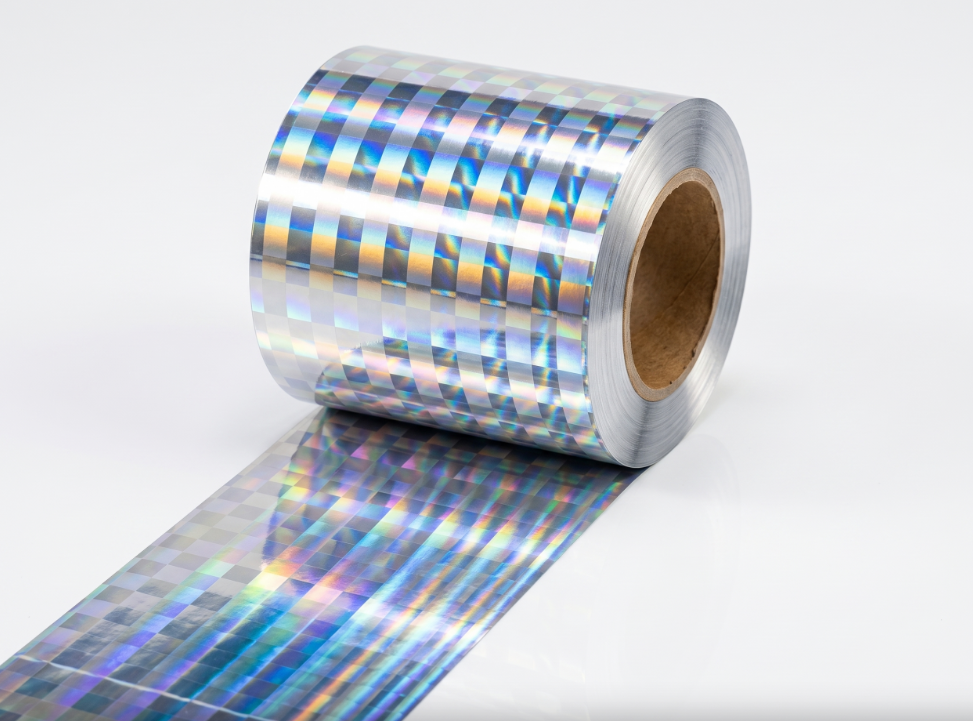
La conversación sobre las láminas antifalsificación suele comenzar y terminar con lo que el ojo humano puede ver: un brillo holográfico, un cambio de color al inclinarla, un logotipo familiar. Esas son la primera línea de defensa, pero ya no son la última. La verdadera evolución en la seguridad de los sustratos no consiste simplemente en hacer que una lámina sea más brillante o dinámica, sino en integrar un segundo lenguaje encubierto en la propia estructura de la lámina. Aquí es donde tecnología Láser opera: no como una simple herramienta de grabado, sino como una plataforma de fabricación de precisión que redefine lo que puede ser una característica de seguridad.
El mecanismo fundamental a escala microscópica
Para comprender el papel de un láser en este campo, es útil dejar atrás la idea de impresión. Lo que ocurre es un proceso altamente controlado de ablación o modificación. Un haz de luz enfocado, a menudo en el rango ultravioleta o de femtosegundos, interactúa con la capa de aluminio metalizado al vacío de la lámina, una película tan delgada que su espesor se mide en angstroms. El láser no simplemente corta: puede desmetalizar selectivamente áreas específicas con una precisión inferior a un micrómetro, creando texturas microscópicas, patrones nanométricos o incluso rejillas desintonizadas que desvían la luz de formas matemáticamente predecibles. La ventaja clave aquí es la herramienta sin contacto. A diferencia de una plantilla mecánica de estampado, un láser no ejerce ninguna tensión física sobre el sustrato, preservando así su frágil estructura multicapa y permitiendo geometrías de diseño físicamente imposibles de lograr con un troquel rotativo.
Codificación de datos mediante difracción y desmetalización
Una de las aplicaciones más potentes es la combinación de óptica difractiva con desmetalización selectiva. Un sistema láser puede programarse para escribir una secuencia de micro-puntos, creando un código digital integrado dentro de un campo visualmente holográfico. Bajo un microscopio de bolsillo o un lector especializado, esto revela un patrón secundario, tal vez un código QR serializado o una marca específica de modulación por posición de pulsos. Un error frecuente observado en entornos productivos implica la interacción entre el láser y las capas internas de la lámina. Por ejemplo, al validar un nuevo diseño de código encubierto, un holograma manifiesto aparentemente perfecto puede, en ocasiones, ocultar un fallo encubierto subyacente. Una variación sutil en el espesor del recubrimiento de liberación —una capa invisible a simple vista pero crítica para el proceso— puede actuar como una microlente no intencionada. Esto desenfoca ligeramente el haz láser, lo suficiente como para alterar un código de alta densidad. Identificar con precisión esta causa no requiere únicamente ajustar la potencia del láser, sino también mapear cuidadosamente la duración del pulso láser según las propiedades ópticas específicas de ese recubrimiento a escala nanométrica, un nivel de ajuste que los equipos genéricos simplemente no pueden lograr.
Una comparación tangible de los métodos de grabado láser
Elegir la fuente láser adecuada determina el límite máximo de lo que se puede lograr. El efecto térmico, o su ausencia, define la calidad del borde y el tamaño de las características. A continuación se presenta una comparación de los dos métodos dominantes en el procesamiento de láminas.
|
Característica
|
Láser CO2 (proceso térmico)
|
Láser UV/femtosegundo (proceso frío)
|
|
Interacción del Material
|
Funde y vaporiza el metal mediante calor.
|
Rompe directamente los enlaces moleculares, minimizando el calor.
|
|
Tamaño típico de la característica
|
Adecuado para características a escala macro. Es habitual observar una zona afectada por el calor visible.
|
Capaz de producir características extremadamente finas. Proporciona bordes afilados como una navaja.
|
|
Riesgo del sustrato
|
Alto. Puede deformar o dañar la película base.
|
Despreciable. Seguro para capas ultradelgadas y sensibles al calor.
|
|
Caso práctico de uso
|
Desmetalización de gran superficie, texto sencillo.
|
Microtexto oculto, rejillas nanométricas, códigos de alta densidad.
|
|
Velocidad de operación
|
Rápido para trabajos a escala macro.
|
Intrínsecamente más lento, requiere un control de galvanómetro preciso.
|
Los datos muestran claramente un compromiso entre productividad y precisión. Para una estrategia auténtica de antifalsificación, la vía láser «fría» UV o verde es la única que permite una autenticación verdaderamente oculta, mientras que los láseres térmicos de CO2 resultan más adecuados para crear ventanas obvias y evidentes de manipulación.
El papel fundamental del control en tiempo real del proceso
Generar un patrón láser en un laboratorio es una cosa. Repetirlo en una bobina de gran formato que se extiende por miles de metros es un desafío completamente distinto. El héroe silencioso es el sistema de visión en bucle cerrado. Mientras la lámina avanza a alta velocidad por la estación láser, una matriz de cámaras de alta velocidad verifica constantemente el registro, el enfoque y la potencia de salida de cada pulso. Cojinetes de aire y expansores de haz automáticos ajustan en tiempo real para compensar las vibraciones de la lámina o los mínimos cambios de humedad ambiental que puedan afectar a la óptica. Sin este control dinámico, el láser queda ciego. Un sistema que carece de un monitoreo robusto de potencia producirá inevitablemente zonas de «susurro», donde el haz no ablaciona por completo el metal, dejando un rastro conductor fantasma que anula por completo la funcionalidad de un código capacitivo o un circuito RFID impresos sobre la lámina.
Navegando restricciones del mundo real y sensibilidades de los materiales
La tecnología láser, sin embargo, no es una solución mágica. Su eficacia está completamente determinada por la pila de materiales que procesa. Un pigmento en la capa de barniz que absorbe la longitud de onda específica del láser puede provocar una reacción exotérmica, haciendo estallar el recubrimiento en lugar de eliminar limpiamente el metal. Asimismo, ciertos imprimaciones de alta barrera pueden fluorescer bajo la exposición a láser UV, generando un ruido óptico indeseado que compite con la característica de seguridad prevista. Esto significa que un diseño infalible de lámina debe ser un esfuerzo conjunto entre el químico especializado en recubrimientos y el físico especializado en láseres. La sofisticación del láser queda anulada si la química subyacente no está formulada específicamente para la ablación láser. Tratar ambos aspectos como procesos independientes conduce inevitablemente a una característica de seguridad que luce bien en una muestra, pero falla en una línea de acabado de alta velocidad, donde el calor por fricción y la tensión constituyen variables adicionales.
Donde la fabricación de precisión se encuentra con la ciencia de materiales
La migracion desde el estampado analogico hasta el procesamiento laser digital para caracteristicas de seguridad es una revolucion silenciosa. Permite identificadores unicos y aleatorios que siguen los principios de las funciones fisicamente no clonables, trasladando la seguridad desde una imagen fija hacia un suceso dinamico y autenticado. Este nivel de sofisticacion exige un socio de fabricacion cuyo conocimiento de la ciencia de superficies sea tan profundo como su ingenieria optica. GL Foils aborda los recubrimientos compatibles con laser precisamente desde esta interseccion. Al combinar investigacion fundamental de resinas con procesos de deposicion exactos, el equipo resuelve las complejidades de la desmetalizacion y del diseno de rejillas de difraccion en lineas de produccion de alta velocidad. Esta capacidad integrada, perfeccionada a lo largo de anos mediante la solucion de modos de fallo especificos del campo, garantiza que una caracteristica de seguridad laser no sea simplemente un patron hermoso bajo el microscopio, sino una herramienta industrial robusta, legible y fiable.


 EN