Jenseits des sichtbaren Spektrums
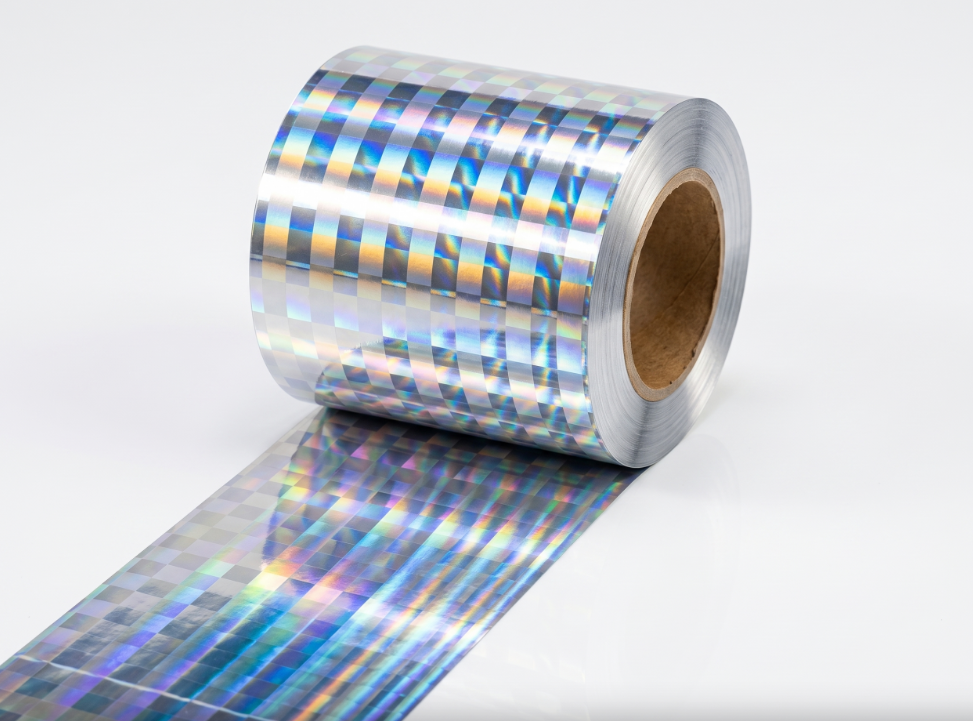
Die Diskussion über Fälschungsschutzfolien beginnt und endet oft bei dem, was das bloße Auge wahrnehmen kann: ein holographisches Schimmern, ein Farbwechsel beim Kippen, ein bekanntes Logo. Das sind die erste Verteidigungslinie – doch sie ist nicht mehr die letzte. Die eigentliche Weiterentwicklung der Substratsicherheit besteht nicht nur darin, eine Folie heller oder dynamischer zu machen. Vielmehr geht es darum, eine zweite, verdeckte Sprache direkt in die Struktur der Folie einzubetten. Genau hier setzt laser-Technologie an – nicht als einfaches Ätzwerkzeug, sondern als präzise Fertigungsplattform, die neu definiert, was eine Sicherheitsfunktion sein kann.
Der grundlegende Mechanismus auf mikroskopischer Ebene
Um die Rolle eines Lasers in diesem Bereich zu verstehen, ist es hilfreich, den Gedanken des Druckens hinter sich zu lassen. Es handelt sich vielmehr um einen hochgradig kontrollierten Abtragungs- oder Modifikationsprozess. Ein fokussierter Lichtstrahl – häufig im ultravioletten oder Femtosekunden-Bereich – interagiert mit der vakuummetallisierten Aluminiumschicht der Folie, einer so dünnen Schicht, dass ihre Dicke in Ångström gemessen wird. Der Laser schneidet nicht einfach durch. Vielmehr kann er gezielt bestimmte Bereiche mit einer Genauigkeit unterhalb eines Mikrometers entmetallisieren und so Mikrotexte, Nanomuster oder sogar entstimmte Gitter erzeugen, die das Licht auf mathematisch vorhersagbare Weise ablenken. Der entscheidende Vorteil hierbei ist die berührungslose Werkzeugführung. Im Gegensatz zu einem mechanischen Prägestempel übt ein Laser keinerlei physische Belastung auf das Substrat aus, bewahrt so die empfindliche geschichtete Struktur und ermöglicht Designgeometrien, die mit einer Rotationsstanzform physisch unmöglich zu realisieren sind.
Datenkodierung durch Beugung und Entmetallisierung
Eine der leistungsstärksten Anwendungen ist die Kombination diffraktiver Optik mit selektiver Demetallisierung. Ein Lasersystem kann so programmiert werden, dass es eine Folge mikroskopisch kleiner Punkte schreibt und dadurch einen digitalen Code erzeugt, der innerhalb eines visuell holographischen Feldes verborgen ist. Unter einem Taschenmikroskop oder einem speziellen Lesegerät wird dadurch ein sekundäres Muster sichtbar – beispielsweise ein serialisierter QR-Code oder eine spezifische Pulspositionsmodulationsmarkierung. Ein häufiger Fehler in Produktionsumgebungen betrifft die Wechselwirkung zwischen Laser und den inneren Schichten der Folie. So kann bei der Validierung eines neuen verdeckten Codemusters ein scheinbar perfektes oberflächliches Hologramm manchmal einen darunterliegenden Ausfall des verdeckten Codes verschleiern. Eine subtile Dickevariation der Trennschicht – einer für das bloße Auge unsichtbaren, aber für den Prozess entscheidenden Schicht – kann als unbeabsichtigte Mikrolinse wirken. Dadurch wird der Laserstrahl gerade so sehr defokussiert, dass ein hochdichter Code unlesbar wird. Die genaue Identifizierung dieses Effekts erfordert nicht nur eine Anpassung der Laserleistung, sondern auch eine sorgfältige Abstimmung der Laserimpulsbreite auf die spezifischen optischen Eigenschaften genau dieser nanoskaligen Schicht – eine Feinabstimmung, die herkömmliche Geräte schlicht nicht leisten können.
Ein greifbarer Vergleich von Lasergravurverfahren
Die Wahl der richtigen Laserquelle bestimmt die obere Leistungsgrenze. Der thermische Effekt – oder dessen Fehlen – definiert die Kantenqualität und die Strukturgröße. Hier folgt ein vergleichender Überblick über die beiden dominierenden Verfahren bei der Folienverarbeitung.
|
Funktion
|
CO2-Laser (thermisches Verfahren)
|
UV-/Femtosecond-Laser (kaltverfahren)
|
|
Materialinteraktion
|
Schmilzt und verdampft Metall durch Wärme.
|
Spaltet molekulare Bindungen direkt auf und minimiert dabei die Wärmeentwicklung.
|
|
Typische Strukturgröße
|
Geeignet für makroskopische Strukturen. Eine sichtbare wärmebeeinflusste Zone tritt häufig auf.
|
Ermöglicht extrem feine Strukturen. Liefert äußerst scharfe Kanten.
|
|
Substrat-Risiko
|
Hoch. Kann die Grundfolie verziehen oder beschädigen.
|
Vernachlässigbar. Sicher für ultradünne, wärmeempfindliche Schichten.
|
|
Praktischer Anwendungsfall
|
Demetallisierung über große Flächen, einfache Texte.
|
Verdeckte Mikrotexte, Nanogitter, hochdichte Codes.
|
|
Einsatzgeschwindigkeit
|
Schnell für makroskopische Arbeiten.
|
Grundsätzlich langsamer, erfordert präzise Galvo-Steuerung.
|
Die Daten zeigen deutlich einen Kompromiss zwischen Durchsatz und Präzision. Für eine echte Fälschungsschutzstrategie ist der ‚kalte‘ UV- oder grüne Laserweg der einzige Weg, der eine echte verdeckte Authentifizierung ermöglicht, während thermische CO2-Laser besser zur Erzeugung offensichtlicher, manipulationsevidenter Fenster geeignet sind.
Die entscheidende Rolle der Echtzeit-Prozesssteuerung
Ein Laser-Muster im Labor zu erzeugen, ist eine Sache. Es über eine großformatige Rolle hinweg zu wiederholen, die sich über Tausende von Metern erstreckt, stellt dagegen eine völlig andere Herausforderung dar. Der unauffällige Held ist das geschlossene visuelle Regelungssystem. Während die Folienbahn mit hoher Geschwindigkeit durch die Laserstation läuft, überprüft ein Hochgeschwindigkeits-Kamera-Array ständig die Registrierung, den Fokus und die Leistungsabgabe jedes einzelnen Laserpulses. Luftlager und automatische Strahlvergrößerer passen sich in Echtzeit an, um Schwingungen der Bahn oder minimale Änderungen der Umgebungsfeuchtigkeit auszugleichen, die sich auf die Optik auswirken können. Ohne diese dynamische Steuerung ist der Laser blind. Ein System ohne robuste Leistungsüberwachung erzeugt zwangsläufig Bereiche mit sogenanntem ‚Flüstern‘, bei denen der Laserstrahl das Metall nicht vollständig abträgt und so eine leitfähige Geisterstruktur hinterlässt, die die Funktionalität eines kapazitiven Codes oder einer auf der Folie gedruckten RFID-Schaltung vollständig zerstört.
Umgang mit realen Randbedingungen und Materialempfindlichkeiten
Lasertechnologie ist jedoch keine Allzwecklösung. Ihre Wirksamkeit wird ausschließlich durch den Materialaufbau bestimmt, den sie bearbeitet. Ein Pigment in der Lackschicht, das die spezifische Wellenlänge des Lasers absorbiert, kann eine exotherme Reaktion auslösen und die Beschichtung statt einer sauberen Entfernung des Metalls zerstören. Ebenso können bestimmte Hochbarriere-Grundierungen unter UV-Laserbestrahlung fluoreszieren und so unerwünschtes optisches Rauschen erzeugen, das mit der beabsichtigten Sicherheitsfunktion interferiert. Das bedeutet: Ein fehlerfreies Folienkonzept erfordert eine gemeinsame Entwicklung durch den Beschichtungschemiker und den Laserphysiker. Die hohe Leistungsfähigkeit des Lasers wird zunichtegemacht, wenn die zugrundeliegende Chemie nicht gezielt für die Laserablation formuliert ist. Beide Disziplinen als getrennte Prozesse zu betrachten, führt zwangsläufig zu einer Sicherheitsfunktion, die auf einem Muster gut aussieht, aber auf einer Hochgeschwindigkeits-Fertigungslinie versagt – wo Reibungswärme und mechanische Spannung zusätzliche Variablen darstellen.
Wo Präzisionsfertigung auf Materialwissenschaft trifft
Die Migration von analoger Prägeveredelung zu digitaler Laserbearbeitung für Sicherheitsmerkmale ist eine stille Revolution. Sie ermöglicht einzigartige, zufällig generierte Identifikatoren, die den Prinzipien physikalisch nicht kopierbarer Funktionen (PUFs) folgen und die Sicherheit von einem festen Bild hin zu einem dynamischen, authentifizierten Ereignis verlagern. Dieses Maß an Komplexität erfordert einen Fertigungspartner, dessen Verständnis von Oberflächenwissenschaft genauso tief ist wie seine Kompetenz in optischer Ingenieurtechnik. GL Foils entwickelt laserkompatible Beschichtungen genau an diesem Schnittpunkt. Indem das Team fundamentale Harzforschung mit präzisen Abscheidungsverfahren kombiniert, bewältigt es die Herausforderungen der Demetallisierung und des Designs von Beugungsgittern auf Hochgeschwindigkeitsfertigungslinien. Diese integrierte Kompetenz – verfeinert durch jahrelange Erfahrung bei der Lösung anwendungsspezifischer Ausfallmechanismen – stellt sicher, dass ein Laser-Sicherheitsmerkmal nicht nur ein ästhetisch ansprechendes Muster unter dem Mikroskop ist, sondern ein robustes, lesbares und zuverlässiges industrielles Werkzeug.


 EN