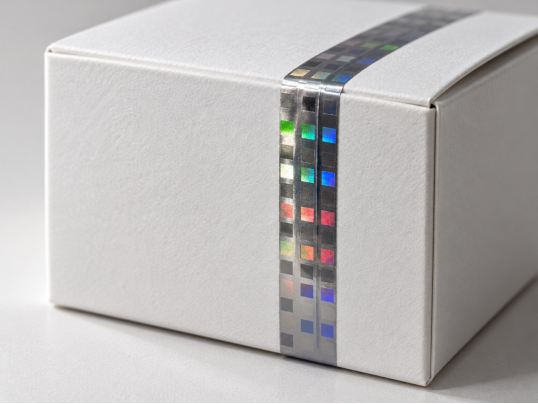
L’impression holographique offre aux propriétaires de marques une caractéristique optique dont l’apparence changeante ne peut être reproduite par une numérisation ou une impression plane ordinaire. Dans les emballages anti-contrefaçon, son rôle consiste à intégrer une structure optique reconnaissable sur l’emballage afin que les utilisateurs puissent la comparer à une référence approuvée. Des éléments discrets et des codes sérialisés peuvent renforcer ces contrôles, à condition qu’ils soient spécifiquement conçus dans le système ; ils ne constituent pas des propriétés automatiques de chaque feuille holographique.
Physique optique sous-jacente aux réseaux holographiques micro-relevés
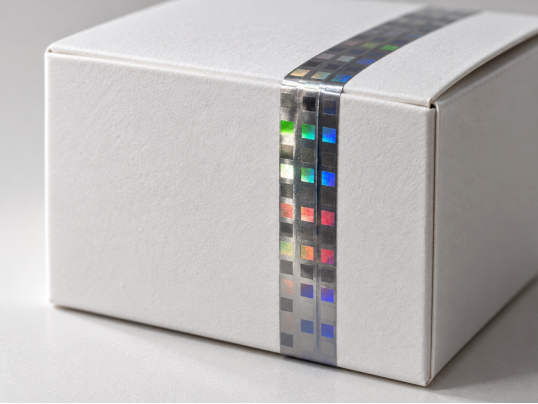
Les stratégies modernes de lutte contre la contrefaçon reposent fortement sur des structures de diffraction lumineuse intégrées directement dans des couches de film spécialisées. L’impression holographique crée des éléments de sécurité visibles grâce à des motifs en relief de surface très fins, embossés dans un revêtement supporté par un film porteur. Lorsque la lumière blanche frappe ces micro-réseaux, elle se diffracte en couleurs spectrales vives qui changent de façon prévisible selon l’angle de vision. Un scanner ou une imprimante ordinaires peuvent reproduire une image statique du motif, mais pas la même réponse optique dépendante de l’angle. Cela rend la simple copie moins convaincante ; cela ne rend pas pour autant chaque motif holographique impossible à imiter.
Reproduire une caractéristique diffractive signifie reconstruire toute une chaîne de production, et non pas simplement copier une image. L’auteur doit générer le motif d’interférence, le transformer en un outil de gaufrage, reproduire ce relief dans le revêtement optique à une profondeur constante, puis recouvrir le film d’un système de dégagement et d’un adhésif capables de résister à la presse. Chaque étape introduit des tolérances que tout scanner ne détecte jamais. La barrière pratique est donc aussi bien économique et organisationnelle qu’optique : les équipements, l’œuvre de référence et les compétences en revêtement doivent tous être alignés avant qu’une copie utilisable puisse exister.
Le contrôle précis du gaufrage importe également en phase de transformation. Une profondeur de relief constante sur des milliers de mètres linéaires garantit un décalage chromatique uniforme, du premier conditionnement au dernier, de sorte qu’un inspecteur comparant deux boîtes sous la même lumière observe un comportement identique.
Intégration de sécurité multicouche et collage du substrat
Un emballage de sécurité efficace associe des éléments visuels évidents à des couches de vérification cachées. Selon la construction choisie, les feuilles d’estampage de sécurité peuvent combiner des motifs holographiques visibles avec des images personnalisées enregistrées, des caractéristiques optiques dissimulées ou du microtexte. Le microtexte est une caractéristique de vérification détaillée, mais ne constitue pas à lui seul un chiffrement. Lors de l’estampage à chaud, la chaleur et la pression activent les systèmes de libération et d’adhésion de la feuille, permettant ainsi le transfert des couches décoratives prévues sur un substrat compatible, tandis que le film porteur est retiré. Les grades métallisés contiennent une couche métallique réfléchissante ; les constructions holographiques transparentes en diffèrent. Le maintien d’une chimie précise entre la couche de libération et la couche adhésive garantit un transfert net de la feuille, sans écaillage le long des lignes fines ou des contours du microtexte.
Le comportement de libération, la géométrie de la matrice, le temps de séjour et les conditions d’inspection doivent être définis conjointement, car une feuille holographique visuellement similaire ne reproduira pas les mêmes informations confidentielles. Les transformateurs qui régulent la température, la vitesse et la pression de contact comme un système unique réduisent les défauts de transfert susceptibles de dégrader l’apparence optique lors des impressions à grande vitesse. Un réglage fin du temps de séjour empêche les contraintes thermiques résiduelles de déformer les supports polymères sensibles à la chaleur pendant l’application.
Vérifiez l’uniformité de la température du plateau dans toutes les zones d’impression avant de lancer les séries de production.
Sélectionnez des formulations personnalisées de couches de libération adaptées précisément aux supports en carton lisse ou poreux.
Mesurez la tension superficielle des films synthétiques afin de garantir une ancrage adhésif durable.
Niveaux de fonctionnalités de sécurité et méthodes de vérification
Les caractéristiques visibles permettent un premier contrôle : inclinez l’emballage et comparez le décalage de couleur, le mouvement ou la modification d’image attendus avec une référence approuvée. L’impression plane classique ne reproduit pas la même apparence optique changeante.
Les caractéristiques cachées nécessitent des conditions d’observation définies, un équipement adapté et des utilisateurs formés. Leur efficacité dépend de la conception spécifique et de la méthode de vérification retenue, et non du seul terme « holographique ».
Le contrôle de registration détermine la position exacte d’un motif. La sérialisation associe chaque article à un code unique et à un système de vérification. Ni la position d’un motif ni le microtexte seul ne prouvent l’authenticité d’un article.
Les graphismes visibles facilitent une reconnaissance rapide. Les informations optiques cachées permettent un second contrôle plus approfondi. Des contrôles enregistrés, sérialisés ou numériques peuvent être ajoutés lorsque le risque exige un niveau de protection renforcé. Chaque couche doit avoir une finalité clairement définie ainsi qu’une méthode de vérification convenue avant la validation du visuel.
Vérification visuelle ostensible et dynamique d’engagement des consommateurs
Les éléments de sécurité apparents permettent aux consommateurs de vérifier un emballage au point de vente sans outil. Des effets visuels dynamiques, tels que le mouvement cinétique, la transformation d’images et la profondeur tridimensionnelle, captent la lumière dans des conditions commerciales standard. Des structures de lentilles 3D à l’œil nu et des fenêtres transparentes avec finition aluminium ajoutent des comportements que les scans plats ne peuvent pas détecter. Ces changements optiques peuvent renforcer la reconnaissance de la marque lorsque l’apparence attendue est clairement communiquée. L’absence ou la modification d’une caractéristique constitue un motif de vérification supplémentaire de l’authenticité, et non une preuve en soi.
La combinaison de l’holographie visible et des commandes numériques sérialisées établit une architecture de sécurité à double couche. Chaque emballage peut porter un code unique lié à l’enregistrement de traçabilité de la marque, tandis que les caractéristiques optiques fournissent une référence visuelle distincte. La preuve d’ouverture ou de retrait exige une conception spécifiquement conçue pour révéler toute tentative de manipulation. Un hologramme enregistré positionne un motif avec précision ; la sérialisation attribue à chaque article une identité unique. Les codes peuvent être intégrés dans une feuille métallisée spécialement conçue ou appliqués lors d’une étape d’impression distincte et liés à une base de données de vérification. Les estampillages enregistrés classiques et le microtexte ne garantissent pas automatiquement une fonctionnalité « un article, un code ». L’intégration de la vérification visuelle avec des bases de données mobiles d’enregistrement incite les utilisateurs finaux à valider activement les biens de consommation à forte valeur.
Compatibilité du substrat, maîtrise du procédé et limites des modes de défaillance
La mise en œuvre de feuilles de sécurité optiques exige une évaluation rigoureuse des supports d’emballage, des équipements d’impression et des conditions environnementales auxquelles ils seront exposés. Le gaufrage holographique enregistré peut être spécifié pour les papiers couchés, les cartons et les supports d’étiquettes adaptés. Des constructions par transfert à froid sont également disponibles pour les applications compatibles sur papier et film ; la qualité de la feuille, la colle et la configuration de la presse doivent être adaptées au support. Les cartons plats couchés permettent un gaufrage holographique à lignes fines, tandis que les films polymères nécessitent une feuille et un système de collage conçus spécifiquement pour cette surface ; en revanche, les supports rugueux et non couchés posent des défis d’adhérence qui exigent une préparation adéquate de la surface avant l’application de la feuille. Les applications courantes couvrent les cartons haut de gamme pour tabac, les spiritueux premium, les emballages de produits de luxe et de cosmétiques, ainsi que les étiquettes anti-contrefaçon pharmaceutiques, où un contrôle visuel doit rester fiable sous l’éclairage réel des points de vente.
La précision de l’impression dépend de plus que de la feuille. La répétition du motif, la marque du capteur, le pas de la feuille et la géométrie de la presse doivent être alignés comme un seul système enregistré, et les exigences optiques sont spécifiées séparément du motif de production. Le suivi optique en boucle fermée maintient ensuite le motif holographique dans une tolérance constante et étroite par rapport à ses coordonnées prédéfinies, ce qui permet à un détail discret de s’intégrer à l’intérieur d’un logo, d’une bordure ou d’un sceau, plutôt que de flotter sur l’ensemble du design.
Deux points de départ utiles pour l’investigation côté presse sont les dommages à la finition et le transfert incomplet. Une pression ou une chaleur excessives peuvent endommager la surface transférée ou le substrat, réduisant ainsi l’effet optique ; la cause doit être vérifiée sur la construction réelle. Un temps de contact insuffisant ou une température de matrice trop basse empêchent un décollement complet de la feuille, ce qui produit des bords irréguliers autour des détails complexes du logo. Établir la température, la pression et le temps de contact à l’aide d’une série d’échantillons gradués, puis vérifier après refroidissement, permet d’éviter ces deux problèmes. La surveillance automatisée de la température et les dispositifs d’alimentation de la feuille à tension contrôlée réduisent les rebuts lors des longues séries, tandis que les essais adhésif, frottement et pliage évaluent la tenue du transfert après transformation ; la résistance à l’humidité nécessite quant à elle des essais réalisés dans les conditions d’exposition prévues. Les conditions de stockage protègent également la chimie de décollement entre les livraisons : emballage d’origine scellé, température modérée à l’abri de la lumière directe du soleil, de la chaleur et de l’humidité, et rouleaux géants stockés selon la méthode de support spécifiée en fonction de leur taille.
Normes techniques d'ingénierie et fiabilité des matériaux industriels
Construire un système d'emballage fiable anti-contrefaçon exige une recherche continue sur les matériaux, une chimie de revêtement précise et des normes de fabrication constantes. Une caractéristique optique ne constitue qu'une partie de la protection de la marque. Les propriétés de libération, le choix de l'adhésif, l'état des matrices et la méthode d'inspection convenue doivent tous rester stables d'une commande à l'autre ; ainsi, la référence optique approuvée, la position de l'illustration et les conditions de vérification doivent être consignées et réutilisées plutôt que redécrites à chaque fois. Les déchets de production, les surproductions et les matériaux rejetés nécessitent également une méthode de gestion convenue, car une bobine écartée conserve encore le motif.
La conformité des matériaux va de pair avec les performances en matière de sécurité. La teneur en halogènes, les exigences relatives aux solvants ou aux COV, ainsi que la conformité de l’emballage font l’objet de vérifications distinctes. Obtenez les déclarations et les rapports d’essai applicables à la nuance de feuille sélectionnée, à la construction finale de l’emballage et au marché cible ; une simple désignation « faible teneur en halogènes » ne garantit pas la conformité.
Les solutions de feuilles pour estampage de GL Foils allient une technologie de revêtement avancée, des portefeuilles de variantes étendus et un soutien technique dédié, permettant aux transformateurs mondiaux d’obtenir une sécurité optique fiable dans des applications d’emballage exigeantes.


 EN