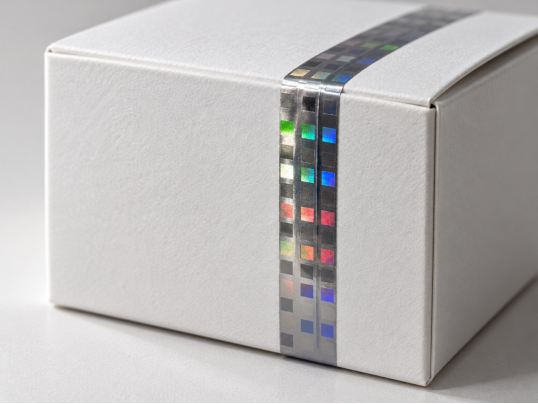
La stampa olografica fornisce ai proprietari del marchio una caratteristica ottica il cui aspetto variabile non può essere riprodotto mediante una scansione o una stampa piana ordinaria. Nell’imballaggio anticontraffazione, il suo ruolo consiste nel posizionare sulla confezione una struttura ottica riconoscibile, in modo che gli utenti possano verificarla confrontandola con un riferimento approvato. Caratteristiche nascoste e codici serializzati possono aggiungere ulteriori controlli, purché siano stati progettati appositamente nel sistema; non si tratta di proprietà automatiche di ogni foglio olografico. Le sezioni seguenti spiegano come funziona la diffrazione, come è possibile combinare strati di sicurezza e quali sono i limiti del processo.
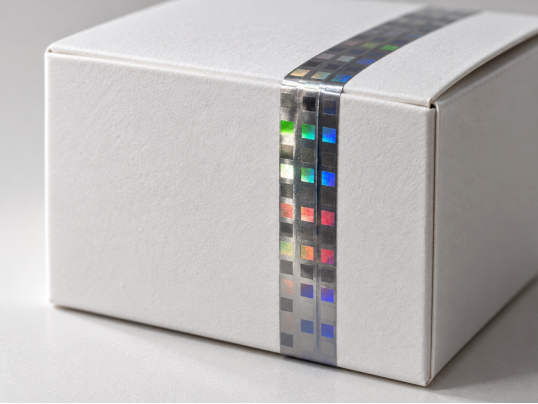
Fisica ottica alla base delle reti olografiche micro-incise
Le moderne strategie anticontraffazione si basano in larga misura su strutture di diffrazione della luce progettate direttamente negli strati specializzati di film. La stampa olografica crea elementi di sicurezza visivi evidenti mediante fini motivi in rilievo superficiale impressi in un rivestimento supportato da un film portante. Quando la luce bianca colpisce questi microreticoli, viene diffratta in vividi colori spettrali che variano in modo prevedibile al variare dell’angolo di osservazione. Uno scanner o una stampante comune possono riprodurre un’immagine statica del disegno, ma non la stessa risposta ottica dipendente dall’angolo. Ciò rende una semplice copia meno convincente; non rende però impossibile imitare ogni singolo motivo olografico.
Riprodurre una caratteristica diffrattiva significa ricostruire un’intera catena produttiva, non semplicemente copiare un’immagine. L’ideatore deve generare il modello di interferenza, convertirlo in uno strumento da goffratura, replicare tale rilievo nel rivestimento ottico a profondità costante e rivestire la pellicola con un sistema distaccante e un adesivo in grado di resistere alla pressa. Ogni fase introduce tolleranze che uno scanner non rileva mai. La barriera pratica è quindi tanto economica e organizzativa quanto ottica: occorre allineare attrezzature, opera d’arte di riferimento e competenze nel campo dei rivestimenti prima che sia possibile ottenere una copia utilizzabile.
Anche nella fase di trasformazione, il controllo preciso della goffratura è fondamentale. Una profondità di rilievo costante su migliaia di metri lineari garantisce uno spostamento cromatico uniforme dal primo al последний pacco, così che un ispettore che confronti due scatole sotto la stessa luce osservi lo stesso comportamento.
Integrazione della sicurezza multistrato e incollaggio del substrato
Un imballaggio di sicurezza efficace combina caratteristiche visive evidenti con strati nascosti di verifica. A seconda della costruzione scelta, le pellicole per timbratura di sicurezza possono unire motivi olografici visibili a immagini personalizzate registrate, caratteristiche ottiche nascoste o microtesto. Il microtesto è una caratteristica di verifica ad alta definizione, non una forma di crittografia in sé. Durante la timbratura a caldo, calore e pressione attivano i sistemi di rilascio e adesione della pellicola, in modo che gli strati decorativi desiderati si trasferiscano su un supporto compatibile mentre il film portatore viene rimosso. Le versioni metallizzate contengono uno strato metallico riflettente; le costruzioni olografiche trasparenti sono diverse. Mantenere una chimica precisa tra lo strato di rilascio e quello adesivo garantisce un trasferimento nitido della pellicola, senza scheggiature lungo linee sottili o bordi del microtesto.
Il comportamento di rilascio, la geometria dello stampo, il tempo di permanenza e le condizioni di ispezione devono essere definiti congiuntamente, poiché una pellicola olografica visivamente simile non riprodurrà le stesse informazioni riservate. I convertitori che gestiscono temperatura, velocità e pressione di contatto come un unico sistema riducono i difetti di trasferimento che possono compromettere l’aspetto ottico durante lavorazioni ad alta velocità. L’ottimizzazione precisa del tempo di permanenza previene lo stress termico residuo che potrebbe deformare i supporti polimerici sensibili al calore durante l’applicazione.
Verificare l’uniformità della temperatura del piatto in tutte le zone di impressione prima di avviare le produzioni.
Scegliere formulazioni personalizzate dello strato di rilascio, perfettamente adattate a supporti in cartoncino lisci o porosi.
Misurare la tensione superficiale su film sintetici per garantire un’ancoraggio adesivo duraturo.
Livelli delle caratteristiche di sicurezza e metodi di verifica
Le caratteristiche visibili supportano un primo controllo: inclinare il pacchetto e confrontare lo spostamento cromatico, il movimento o la variazione dell’immagine con un riferimento approvato. La stampa piana ordinaria non riproduce lo stesso effetto ottico variabile.
Le caratteristiche nascoste richiedono condizioni di osservazione specifiche, attrezzature adeguate e utenti addestrati. La loro efficacia dipende dal design specifico e dal metodo di verifica, non semplicemente dalla parola ‘olografico’.
Il controllo di registrazione determina la posizione esatta di un motivo. La serializzazione collega un singolo articolo a un codice univoco e a un sistema di verifica. Né la posizione di un motivo né il microtesto da soli dimostrano l’autenticità di un articolo.
I grafici visibili supportano un riconoscimento rapido. Le informazioni ottiche nascoste supportano un secondo controllo più accurato. Controlli registrati, serializzati o digitali possono essere aggiunti quando il rischio richiede un livello superiore di protezione. Ogni livello deve avere una funzione definita e un metodo di verifica concordato prima della messa in produzione dell’artwork.
Verifica visibile evidente e dinamiche di coinvolgimento del consumatore
Gli elementi di sicurezza evidenti consentono ai clienti di verificare un imballaggio al punto vendita senza strumenti. Effetti visivi dinamici, come movimenti cinetici, immagini che si trasformano e profondità tridimensionale, catturano la luce in condizioni standard di vendita al dettaglio. Strutture ottiche a lente occhio di gatto per visione a occhio nudo e finestre trasparenti con finitura alluminio aggiungono comportamenti per i quali una scansione piatta non fornisce alcun dato. Questi cambiamenti ottici possono supportare il riconoscimento del marchio quando l’aspetto atteso è chiaramente comunicato. La mancanza o la modifica di una caratteristica costituisce un motivo per effettuare un ulteriore controllo di autenticità, anziché una prova di per sé.
Combinare olografia evidente con controlli digitali serializzati stabilisce un’architettura di sicurezza a doppio strato. Ogni confezione può portare un codice unico collegato al record di tracciabilità del marchio, mentre le caratteristiche ottiche forniscono un riferimento visivo distinto. La prova di manomissione richiede una costruzione progettata per rivelare qualsiasi apertura o rimozione. Un ologramma registrato posiziona un motivo con precisione; la serializzazione attribuisce a ciascun articolo un’identità unica. I codici possono essere incorporati in una pellicola appositamente progettata oppure applicati in una fase di stampa separata e collegati a un database di verifica. La normale timbratura registrata e il microtesto non garantiscono automaticamente la funzionalità «un articolo, un codice». Integrare la verifica visiva con database mobili di registrazione incoraggia gli utenti finali a validare attivamente prodotti di consumo ad alto valore.
Compatibilità del substrato, controllo del processo e limiti dei modi di guasto
L’implementazione di fogli ottici di sicurezza richiede una valutazione accurata dei supporti per l’imballaggio, delle attrezzature da stampa e dell’esposizione ambientale. La stampa a caldo olografica registrata può essere specificata per carta rivestita, cartoncino e supporti per etichette idonei. Sono inoltre disponibili costruzioni a trasferimento a freddo per applicazioni su carta e film compatibili; il tipo di foglia, l’adesivo e la configurazione della macchina da stampa devono essere adeguati al supporto. Il cartoncino liscio rivestito consente la stampa a caldo olografica ad alta risoluzione, mentre i film polimerici richiedono una foglia e un sistema di incollaggio progettati appositamente per quella superficie; al contrario, i supporti ruvidi e non rivestiti presentano difficoltà di adesione che richiedono un’adeguata preparazione della superficie prima dell’applicazione della foglia. Le applicazioni tipiche includono astucci per tabacco premium, bottiglie di superalcolici premium, imballaggi per beni di lusso e cosmetici, etichette anticontraffazione per prodotti farmaceutici, dove il controllo visivo deve resistere alla luce reale presente nei punti vendita.
L'accuratezza della registrazione dipende da più fattori rispetto alla pellicola. Il motivo grafico, il segno del sensore, il passo della pellicola e la geometria della macchina devono essere allineati come un unico sistema registrato, e i requisiti ottici vengono specificati separatamente rispetto al motivo di produzione. Il tracciamento ottico a circuito chiuso mantiene quindi il motivo olografico entro una tolleranza costantemente ristretta rispetto alle coordinate preimpostate, consentendo così di inserire un dettaglio coperto all'interno di un logo, di un bordo o di un sigillo anziché farlo fluttuare sull'intero disegno.
Due punti di partenza utili per l’indagine da parte della stampa sono i danni alla finitura e il trasferimento incompleto. Una pressione o una temperatura eccessive possono danneggiare la superficie trasferita o il supporto sottostante, riducendo l’effetto ottico; la causa va verificata direttamente sulla struttura reale. Un tempo di contatto insufficiente o una temperatura dello stampo troppo bassa provocano un rilascio incompleto della foglia, generando bordi irregolari attorno ai dettagli complessi del logo. Stabilire temperatura, pressione e tempo di contatto mediante una serie di campioni graduati, quindi verificarne l’esito dopo il raffreddamento, previene entrambi i problemi. Il monitoraggio automatico della temperatura e i dispositivi di alimentazione della foglia con controllo della tensione riducono gli scarti durante le produzioni prolungate; i test con nastro adesivo, sfregamento e piegatura valutano la resistenza del trasferimento dopo la trasformazione, mentre la resistenza all’umidità richiede prove effettuate nelle condizioni di esposizione previste. Anche le condizioni di stoccaggio proteggono la chimica di rilascio tra una consegna e l’altra: imballaggio originale sigillato, temperatura moderata lontana da luce solare diretta, calore e umidità, e rotoli jumbo conservati con il metodo di supporto specificato in base alle loro dimensioni.
Standard tecnici di ingegneria e affidabilità dei materiali industriali
Costruire un sistema di imballaggio anticontraffazione affidabile richiede una continua ricerca sui materiali, una chimica precisa dei rivestimenti e standard produttivi costanti. Una caratteristica ottica è soltanto una parte della protezione del marchio. Le proprietà di rilascio, la scelta dell’adesivo, lo stato dello stampo e il metodo di ispezione concordato devono rimanere stabili su tutti gli ordini ripetuti; pertanto, il riferimento ottico approvato, la posizione dell’artwork e le condizioni di verifica devono essere registrati e riutilizzati, anziché descritti nuovamente ogni volta. Anche gli scarti di produzione, le quantità in eccesso e i materiali scartati richiedono un metodo concordato di gestione, poiché un rotolo scartato conserva comunque il motivo.
La conformità dei materiali è importante quanto le prestazioni in termini di sicurezza. Il contenuto di alogeni, i requisiti relativi a solventi o COV (composti organici volatili) e la conformità dell’imballaggio sono verifiche distinte. Ottenere le dichiarazioni e le relazioni di prova applicabili alla specifica qualità di foglia selezionata, alla costruzione finale dell’imballaggio e al mercato di destinazione; una semplice descrizione «a basso contenuto di alogeni» non garantisce di per sé la conformità.
Le soluzioni per foglie da stampa di GL Foils combinano tecnologia avanzata di rivestimento, ampie gamme di varianti e un supporto tecnico dedicato, consentendo ai trasformatori globali di ottenere una sicurezza ottica affidabile anche nelle applicazioni di imballaggio più impegnative.


 EN