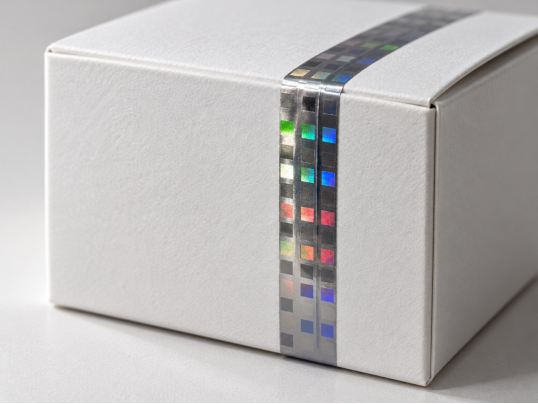
Holographischer Druck verleiht Markeninhabern ein optisches Merkmal, dessen sich veränderndes Erscheinungsbild nicht durch einen gewöhnlichen flachen Scan oder Druck reproduziert werden kann. Bei fälschungssicheren Verpackungen besteht seine Funktion darin, eine erkennbare optische Struktur auf die Verpackung aufzubringen, sodass Nutzer diese mit einer genehmigten Referenz vergleichen können. Verborgene Merkmale und serialisierte Codes können zusätzliche Prüfmöglichkeiten bieten, sofern sie gezielt in das System integriert wurden; sie sind jedoch keine automatischen Eigenschaften jeder holographischen Folie. Die folgenden Abschnitte erläutern, wie Beugung funktioniert, wie Sicherheitsschichten kombiniert werden können und wo die Grenzen des Verfahrens liegen.
Optische Physik hinter mikrogeprägten holographischen Gittern
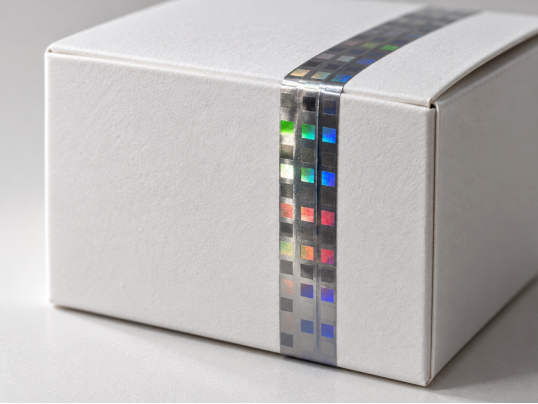
Moderne Fälschungsschutzstrategien stützen sich stark auf Lichtbeugungsstrukturen, die direkt in spezielle Folienlagen integriert sind. Holographischer Druck erzeugt offensichtliche visuelle Sicherheitselemente mithilfe feiner Oberflächenreliefmuster, die in eine Beschichtung geprägt werden, die von einer Trägerfolie gestützt wird. Wenn weißes Licht auf diese Mikro-Gitter trifft, wird es in lebendige Spektralfarben zerlegt, die sich bei Änderung des Blickwinkels vorhersehbar verschieben. Ein gewöhnlicher Scanner oder Drucker kann ein statisches Bild des Designs reproduzieren, jedoch nicht die gleiche winkelabhängige optische Reaktion. Dadurch wird einfaches Kopieren weniger überzeugend; es macht jedoch nicht jedes holographische Muster unmöglich zu imitieren.
Die Reproduktion einer diffraktiven Struktur bedeutet den Aufbau einer gesamten Produktionskette statt das bloße Kopieren eines Bildes. Der Urheber muss das Interferenzmuster erzeugen, es in ein Präge-Werkzeug umwandeln, diese Reliefstruktur mit konstanter Tiefe in die optische Beschichtung übertragen und die Folie mit einem Trennsystem sowie einem Klebstoff beschichten, der den Druckprozess übersteht. Jede dieser Stufen führt Toleranzen ein, die ein Scanner niemals erfasst. Die praktische Hürde ist daher ebenso wirtschaftlicher und organisatorischer Art wie optischer: Maschinen, Referenz-Motive und Beschichtungswissen müssen alle ineinandergreifen, bevor eine brauchbare Kopie entsteht.
Präzise Steuerung des Prägevorgangs ist auch auf der Verarbeitungsseite entscheidend. Eine gleichmäßige Relieftiefe über mehrere tausend laufende Meter sorgt dafür, dass die Farbverschiebung vom ersten bis zum letzten Pack konsistent bleibt – sodass ein Prüfer, der zwei Kartons unter identischem Licht vergleicht, das gleiche Verhalten beobachtet.
Mehrschichtige Sicherheitsintegration und Substrat-Verklebung
Wirksame Sicherheitsverpackungen kombinieren offensichtliche visuelle Merkmale mit verdeckten Verifizierungsschichten. Je nach gewähltem Aufbau können Sicherheitsprägfolien sichtbare holographische Muster mit kundenspezifischen, registrierten Motiven, verborgenen optischen Merkmalen oder Mikroschrift kombinieren. Mikroschrift ist ein feindetailiertes Verifizierungsmerkmal und stellt an sich keine Verschlüsselung dar. Beim Heißprägen aktivieren Hitze und Druck die Freigabe- und Haftsysteme der Folie, sodass die gewünschten dekorativen Schichten auf ein kompatibles Substrat übertragen werden, während die Trägerfolie entfernt wird. Metallisiertere Sorten enthalten eine reflektierende Metallschicht; transparente holographische Konstruktionen unterscheiden sich davon. Eine präzise chemische Abstimmung zwischen der Freischicht und der Klebschicht gewährleistet eine saubere Folienübertragung ohne Abblättern entlang feiner Linien oder Mikroschrift-Ränder.
Das Freigabeverhalten, die Geometrie der Stempel, die Verweilzeit und die Prüfbedingungen müssen gemeinsam definiert werden, da eine optisch ähnliche holographische Folie nicht dieselbe verdeckte Information wiedergibt. Verarbeiter, die Temperatur, Geschwindigkeit und Nip-Druck als ein integriertes System steuern, verringern Übertragungsfehler, die bei Hochgeschwindigkeitsläufen das optische Erscheinungsbild beeinträchtigen können. Eine feine Abstimmung der Verweilzeit verhindert verbleibende thermische Spannungen, die wärmeempfindliche polymere Trägermaterialien während der Applikation verziehen könnten.
Überprüfen Sie vor Produktionsanlauf die Temperaturgleichmäßigkeit der Platte über alle Prägezonen.
Wählen Sie maßgeschneiderte Freigabeschicht-Formulierungen aus, die exakt auf glatte oder poröse Pappe abgestimmt sind.
Testen Sie die Oberflächenspannungsmesswerte an synthetischen Folien, um eine langfristige Haftverankerung sicherzustellen.
Sicherheitsmerkmalsstufen und Verifizierungsmethoden
Sichtbare Merkmale unterstützen eine erste Prüfung: Kippen Sie die Verpackung und vergleichen Sie die erwartete Farbverschiebung, Bewegung oder Bildänderung mit einer genehmigten Referenz. Gewöhnlicher Flachdruck reproduziert nicht denselben sich verändernden optischen Eindruck.
Verdeckte Merkmale erfordern definierte Betrachtungsbedingungen oder geeignete Geräte sowie geschulte Anwender. Ihre Wirksamkeit hängt vom spezifischen Design und der verwendeten Verifizierungsmethode ab, nicht allein vom Begriff ‚holographisch‘.
Registrierung steuert die Position eines Motivs. Seriennummerierung verknüpft ein einzelnes Objekt mit einem eindeutigen Code und einem Prüfsystem. Weder die Position eines Motivs noch Mikroschrift allein beweisen die Echtheit eines Objekts.
Sichtbare Grafiken unterstützen eine schnelle Erkennung. Verdeckte optische Informationen ermöglichen eine genauere sekundäre Prüfung. Registrierte, serialisierte oder digitale Kontrollen können ergänzt werden, wenn das Risiko strengere Kontrollen erfordert. Jede Schicht benötigt einen klar definierten Zweck und eine vor Freigabe des Motivs vereinbarte Verifizierungsmethode.
Oberflächliche visuelle Verifizierung und Dynamik der Verbraucherinteraktion
Offensichtliche Sicherheitselemente ermöglichen es Käufern, eine Verpackung direkt am Point of Sale ohne Hilfsmittel zu überprüfen. Dynamische visuelle Effekte wie kinetische Bewegung, sich wandelnde Bilder und dreidimensionale Tiefe reflektieren Licht unter Standard-Einzelhandelsbedingungen. Katzenaugen-Linsenstrukturen für die Betrachtung mit bloßem Auge sowie transparente Aluminium-beschichtete Fenster erzeugen Verhaltensweisen, für die ein flacher Scan keinerlei Daten liefert. Diese optischen Veränderungen können die Markenerkennung unterstützen, wenn das erwartete Erscheinungsbild klar kommuniziert wird. Ein fehlendes oder verändertes Merkmal ist ein Grund für eine weitere Authentizitätsprüfung – jedoch kein alleiniger Beweis dafür.
Die Kombination von offensichtlicher Holographie mit serialisierten digitalen Steuerungen schafft eine Sicherheitsarchitektur mit zwei Ebenen. Jede Verpackung kann einen einzigartigen Code tragen, der mit der Marken-Rückverfolgbarkeitsdatei verknüpft ist, während optische Merkmale eine separate visuelle Referenz liefern. Die Nachweisbarkeit von Manipulation erfordert eine Konstruktion, die das Öffnen oder Entfernen erkennbar macht. Ein registriertes Hologramm positioniert ein Motiv präzise; Serialisierung verleiht einzelnen Artikeln eindeutige Identitäten. Codes können in einer speziell entwickelten Folie integriert oder in einem separaten Druckschritt aufgebracht und mit einer Verifizierungsdatenbank verknüpft werden. Gewöhnliche registrierte Prägeverfahren und Mikroschrift bieten nicht automatisch eine One-Item-One-Code-Funktion. Die Integration visueller Verifizierung mit mobilen Registrierungsdatenbanken motiviert Endnutzer, hochwertige Konsumgüter aktiv zu validieren.
Substratkompatibilität, Prozesskontrolle und Grenzen für Ausfallmodi
Die Implementierung optischer Sicherheitsfolien erfordert eine sorgfältige Bewertung der Verpackungsuntergründe, der Druckmaschinenausstattung sowie der Umgebungsbedingungen. Registrierte holographische Prägeverfahren können für gestrichenes Papier, Karton und geeignete Etikettenmaterialien spezifiziert werden. Kaltübertragungskonstruktionen sind ebenfalls für kompatible Papier- und Folienanwendungen verfügbar; hier müssen Folienqualität, Klebstoff und Maschineneinstellung exakt auf das jeweilige Untergrundmaterial abgestimmt sein. Glattes, gestrichenes Papierboard eignet sich für feinlinige holographische Prägeverfahren, während Polymerfolien ein speziell für diese Oberfläche entwickeltes Folien- und Haftsystem benötigen; raue, ungestrichene Untergründe stellen hingegen Adhäsionsherausforderungen dar, die vor dem Aufbringen der Folie durch eine geeignete Oberflächenvorbereitung behoben werden müssen. Typische Einsatzgebiete umfassen Premium-Tabakverpackungen, Premium-Spirituosen, Luxusgüter und Kosmetikverpackungen sowie pharmazeutische Fälschungsschutzetiketten, bei denen die Sichtprüfung unter realen Einzelhandelslichtbedingungen zuverlässig funktionieren muss.
Die Registrierungsgenauigkeit hängt von mehr ab als nur der Folie. Das Motivwiederholungsmaß, die Sensor-Markierung, der Folienraster und die Druckmaschinengeometrie müssen als ein einziger registrierter Systemverbund ausgerichtet sein; optische Anforderungen werden separat von der Produktionsgrafik spezifiziert. Die geschlossene optische Sensorspurhaltung stellt dann das holographische Muster konstant innerhalb einer engen Toleranz gegenüber seinen voreingestellten Koordinaten sicher – genau das ermöglicht es, ein verdecktes Detail innerhalb eines Logos, eines Rahmens oder eines Siegels anstatt schwebend über dem gesamten Design zu positionieren.
Zwei nützliche Ausgangspunkte für die journalistische Untersuchung sind Beschädigungen der Oberfläche und eine unvollständige Übertragung. Zu hoher Druck oder zu hohe Temperatur können die übertragene Oberfläche oder den Untergrund beschädigen und die optische Wirkung mindern; die Ursache ist am tatsächlichen Aufbau zu prüfen. Eine zu kurze Verweilzeit oder eine zu niedrige Werkzeugtemperatur führen dazu, dass die Folie nicht vollständig freigegeben wird, wodurch ausgefranste Kanten an filigranen Logodetails entstehen. Durch die Ermittlung von Temperatur, Druck und Verweilzeit mittels einer Musterleiter – und die anschließende Überprüfung nach dem Abkühlen – lassen sich beide Probleme vermeiden. Automatisierte Temperaturüberwachung und spannungsgeregelte Folienzuführungen halten die Ausschussrate bei langen Serienläufen niedrig. Klebe-, Reib- und Falttests bewerten die Übertragungshaltbarkeit nach der Weiterverarbeitung, während die Beständigkeit gegenüber Feuchtigkeit unter den vorgesehenen Einsatzbedingungen getestet werden muss. Auch die Lagerbedingungen schützen die Freigabechemie zwischen den Lieferungen: Originalverpackung luftdicht verschlossen, bei mäßiger Temperatur, fern von direkter Sonneneinstrahlung, Wärme und Feuchtigkeit; Großrollen sind gemäß der für ihre Größe vorgeschriebenen Stützmethode zu lagern.
Technische Ingenieurstandards und Zuverlässigkeit von Industriematerialien
Der Aufbau eines zuverlässigen Fälschungsschutz-Verpackungssystems erfordert kontinuierliche Materialforschung, präzise Beschichtungschemie sowie konsistente Fertigungsstandards. Eine optische Merkmalsfunktion ist nur ein Teil des Markenschutzes. Freigabeeigenschaften, Klebstoffauswahl, Stanzwerkzeugzustand und die vereinbarte Prüfmethode müssen bei Wiederholungsbestellungen stabil bleiben; daher sollten der genehmigte optische Referenzwert, die Grafikposition und die Verifikationsbedingungen dokumentiert und wiederverwendet – statt bei jedem Auftrag neu beschrieben – werden. Auch Ausschuss, Überproduktion und abgelehntes Material benötigen eine vereinbarte Handhabungsmethode, da eine entsorgte Rolle das Muster weiterhin trägt.
Die Einhaltung von Materialvorschriften ist ebenso wichtig wie die Sicherheitsleistung. Halogengehalt, Anforderungen an Lösemittel oder flüchtige organische Verbindungen (VOC) sowie Verpackungskonformität werden separat geprüft. Beschaffen Sie die für die ausgewählte Folienqualität, die fertige Verpackungskonstruktion und den Zielmarkt geltenden Konformitätserklärungen und Prüfberichte; eine bloße Beschreibung als halogenarm stellt keine Konformität sicher.
Prägfolienlösungen von GL Foils vereinen fortschrittliche Beschichtungstechnologie, umfangreiche Variantenportfolios und spezialisierte technische Unterstützung, wodurch globale Verarbeiter zuverlässige optische Sicherheit bei anspruchsvollen Verpackungsanwendungen erreichen können.


 EN