Qué ocurre realmente dentro de una unidad de estampado en frío
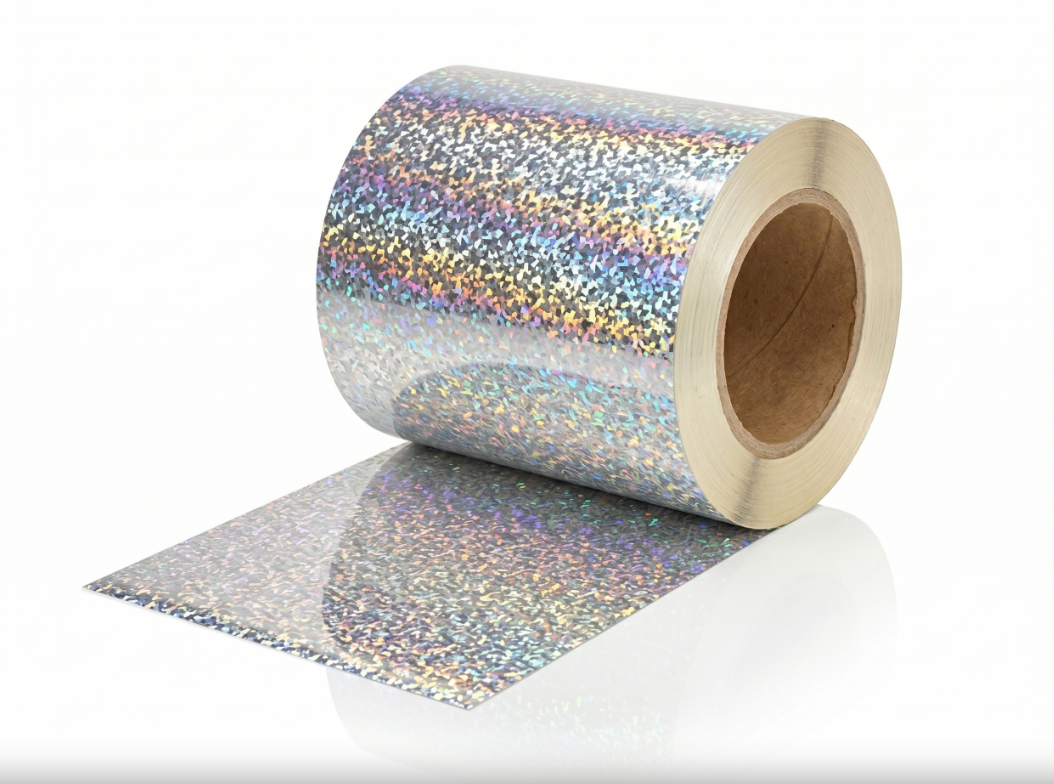
En una prensa flexográfica moderna que funciona a velocidad máxima de producción, el proceso de estampado en frío parece casi mágico. Se imprime un adhesivo curable por UV sobre el sustrato exactamente en el patrón requerido; luego, una bobina de lámina se aplica contra el adhesivo húmedo bajo presión controlada. La lámpara UV emite luz a través del soporte de la lámina, curando instantáneamente el adhesivo y fijando la capa metálica únicamente en las zonas impresas. El soporte de poliéster usado se despega, dejando tras sí un diseño metálico nítido. Todo esto ocurre en línea, a velocidad de prensa, sin necesidad de reducir la velocidad.
La física aquí importa más de lo que la mayoría de los operadores piensan. Como el curado ocurre desde detrás de la lámina, a través de la película transparente portadora, el adhesivo se reticula en milisegundos. No hay una estación de estampado independiente, ni matrices calentadas, ni tiempo de permanencia. Toda la transferencia metálica se completa entre dos rodillos giratorios. Esa naturaleza en línea es la base de todo lo que foil frío logra en trabajos de alta volumetría.
Compatibilidad de velocidad que el estampado térmico tradicional simplemente no puede igualar.
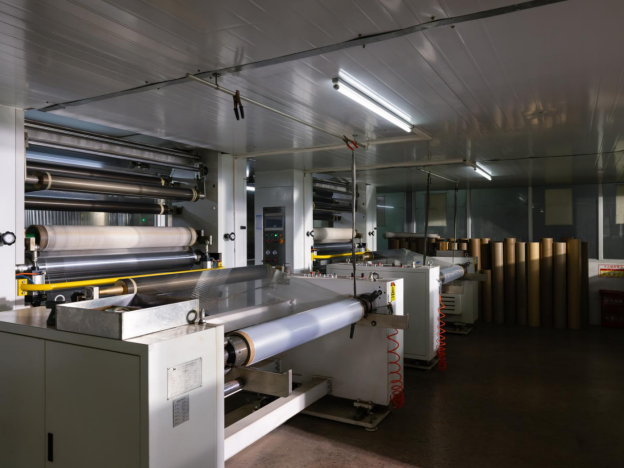
Los planificadores de producción enfrentan un límite rígido con el estampado térmico tradicional. Una matriz de latón o acero calentada debe presionar la lámina contra el sustrato a alta temperatura y con presión de permanencia, lo que limita intrínsecamente la velocidad del ciclo. La mayoría de las máquinas independientes de estampado en caliente operan cómodamente entre 2.500 y 4.500 hojas por hora. Incluso los sistemas sofisticados basados en cilindros rara vez superan las 6.000 hojas por hora en trabajos metálicos de alta cobertura.
La laminación en frío se integra directamente en los equipos de impresión compatibles y puede funcionar como un proceso en línea. GL Foils' la estampación en frío flexográfica La hoja técnica de datos (TDS, por sus siglas en inglés) indica un rango típico para flexografía de aproximadamente 30-150 m/min, con un rendimiento real que depende del sustrato, el adhesivo, la curación UV, el diseño gráfico y las condiciones de la máquina. El valor añadido para trabajos de gran volumen radica en la combinación de transferencia en línea, manejo estable del rollo y menor número de pasos independientes de estampado.
Por qué mejora la precisión de registro cuando se elimina el calor
Una ventaja poco apreciada de la laminación en frío reside precisamente en lo que no ocurre. La estampación en caliente tradicional introduce una cantidad significativa de energía térmica en el sustrato, especialmente en áreas extensas de cobertura sólida. Los sustratos de papel y película se expanden, contraen y, en ocasiones, se deforman de forma permanente bajo la combinación de calor y presión. Este movimiento térmico afecta gravemente a las tolerancias ajustadas de registro, sobre todo en trabajos multicromáticos que requieren pasadas posteriores de impresión.
El estampado en frío opera a temperatura ambiente. La reacción de curado UV genera una cantidad despreciable de calor en el sustrato mismo. Al no haber expansión térmica que compensar, el registro permanece estable durante toda la tirada. Para tiradas largas, esta estabilidad térmica puede favorecer un registro más consistente cuando la impresora, el sustrato, el adhesivo y el sistema UV están adecuadamente combinados. No obstante, sigue siendo necesario evaluarlo con respecto al equipo específico del convertidor y a la tolerancia del diseño.
Versatilidad del sustrato en papel, película y materiales sensibles
Dado que el punto de transferencia no utiliza una matriz de estampación calentada, el estampado en frío puede considerarse para ciertas películas y materiales para etiquetas sensibles al calor, siempre que el adhesivo, el tratamiento superficial y el sistema de curado sean compatibles.
Las transferencias de laminado frío se curan sin calentar el sustrato del mismo modo que un troquel de estampado en caliente. Esto puede ofrecer a los convertidores mayor flexibilidad con distintos tipos de soportes compatibles, como papeles recubiertos y películas seleccionadas, aunque sigue siendo necesario verificar la adhesión, la energía superficial, el sistema UV y los requisitos de uso final para cada sustrato.
La economía de costes relacionada con el tiempo de preparación y las herramientas
Los troqueles de estampado en caliente representan un gasto real de capital. Un troquel de latón grabado de alta calidad para un diseño de caja plegable puede costar varios miles de dólares, con plazos de entrega que alcanzan dos semanas o más. Cada cambio de diseño implica un nuevo troquel, un nuevo tiempo de configuración y una nueva calibración de temperatura y presión en la máquina.
El estampado en frío utiliza planchas fotopolímeras o flexográficas cuyo costo representa una fracción del de los troqueles de latón y que pueden fabricarse en horas, no en semanas. La preparación requiere ajustar la aplicación del adhesivo y la intensidad de la luz UV, no la alineación mecánica de herramientas calentadas.
| Punto de comparación |
Estampado en caliente |
Estampado en frío flexográfico |
| Costo de las herramientas por diseño |
Costo inicial más elevado del troquel |
Costo más bajo de la plancha; confirmar según el arte final y el proveedor |
| Plazo de entrega del utillaje |
Depende de la mecanización y entrega del troquel |
Preparación de la plancha típicamente más breve |
| Tiempo de preparación por cambio de trabajo |
Incluye herramientas calentadas y configuración de presión |
Configuración en línea del adhesivo, la luz UV y la banda continua |
| Recorrido típico de producción |
Operación separada de estampado en caliente |
Transferencia en línea de lámina fría por flexografía |
| Compatibilidad de Película |
Depende de la respuesta térmica y del grado de lámina |
Requiere un adhesivo compatible, un tratamiento superficial y una curación UV |
La comparación económica debe realizarse a partir de los propios costos del convertidor: troqueles, placas, preparación, desperdicio y tiempo de prensa. La lámina fría puede reducir la dependencia de troqueles calentados y de pasos de estampado separados, mientras que el costo de la lámina, el sistema adhesivo y la configuración UV siguen formando parte del cálculo total.
Donde la lámina fría enfrenta verdaderas dificultades y las compensaciones sinceras
Ninguna tecnología se adapta perfectamente a todas las aplicaciones, y la estampación en frío presenta limitaciones reales. El brillo metálico que se puede lograr con la estampación en frío depende en gran medida de la lisura de la capa adhesiva y de la superficie del sustrato. En papeles sin recubrimiento y altamente absorbentes, el adhesivo puede penetrar antes de la curación UV, lo que produce un acabado metálico menos brillante que el obtenido mediante una estampación en caliente bien ejecutada sobre el mismo soporte. Algunas marcas de embalaje de lujo especifican deliberadamente la estampación en caliente precisamente porque el calor y la presión pulen la superficie de la lámina hasta lograr una reflectividad similar a la del cristal, algo que la estampación en frío no puede replicar.
El estampado en frío también requiere un adhesivo curable por UV, lo que introduce química al proceso. Ciertas aplicaciones de envases para alimentos con contacto directo con el producto exigen una selección cuidadosa del adhesivo y pruebas de migración. Los impresores no familiarizados con la flexografía o la litografía offset con UV pueden enfrentar una curva de aprendizaje al ajustar el peso de recubrimiento del adhesivo y los parámetros de curado. Además, en sustratos extremadamente rugosos, como cartones sin recubrimiento fuertemente texturizados, ni el estampado en frío ni el estampado en caliente producen resultados satisfactorios sin un paso previo de imprimación o recubrimiento.
Reconocer estos compromisos es importante porque una evaluación honesta ayuda a los convertidores a elegir la herramienta adecuada para cada trabajo, en lugar de imponer una única solución a todos los proyectos. El estampado en frío domina en escenarios de alta velocidad, alto volumen y registro preciso, siempre que los sustratos sean razonablemente lisos. No es un reemplazo universal del estampado en caliente, sino simplemente una opción notablemente superior allí donde sus ventajas coinciden con los requisitos del trabajo.
En el panorama más amplio de la decoración con láminas, la selección del proveedor adecuado afecta el rendimiento de la lámina en frío, ya que la liberación, la metalización y la compatibilidad del adhesivo deben coincidir con el proceso real. GL Foils ofrece opciones de lámina en frío para flexografía en aplicaciones de embalaje y etiquetas, seleccionándose la calificación final según el sustrato, el adhesivo, el sistema UV y el diseño gráfico.


 EN