Was tatsächlich in einer Kaltfolien-Druckeinheit geschieht
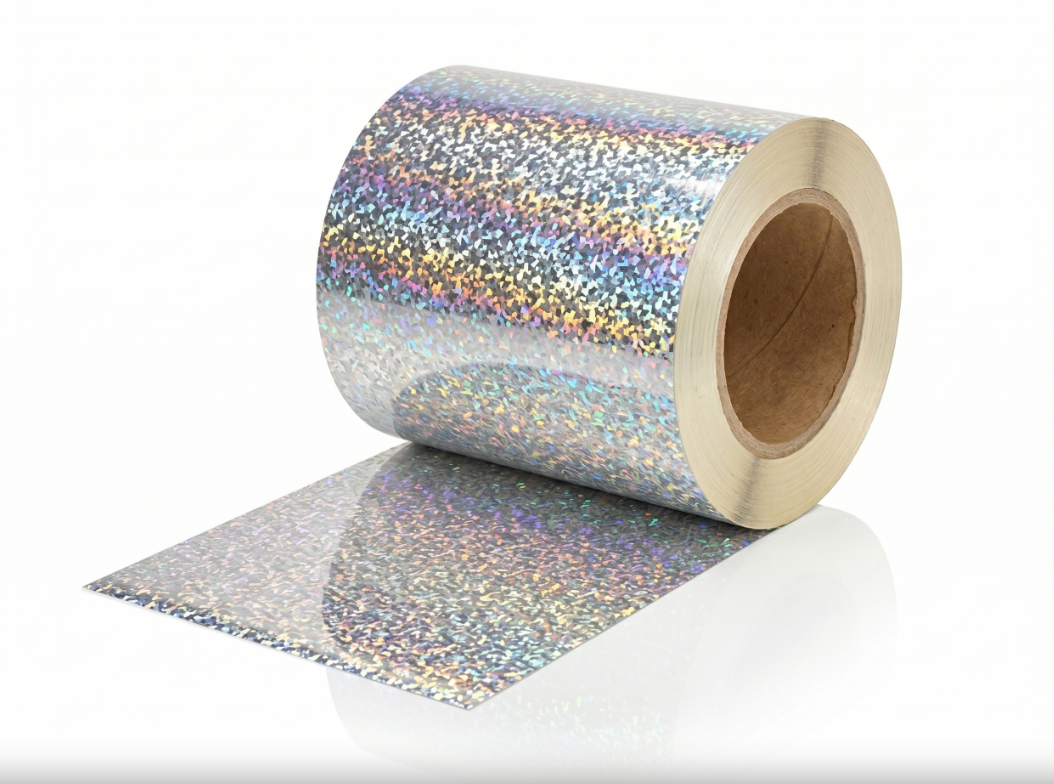
Auf einer modernen Flexodruckmaschine, die mit voller Produktionsgeschwindigkeit läuft, wirkt der Kaltfolienprozess fast wie Magie. Ein UV-härtbarer Klebstoff wird exakt im gewünschten Muster auf das Substrat aufgetragen; anschließend wird eine Folienbahn unter kontrolliertem Druck gegen den noch feuchten Klebstoff gepresst. Die UV-Lampe strahlt durch die Folienrückseite hindurch, härtet den Klebstoff augenblicklich aus und verbindet die metallische Schicht mit den bedruckten Bereichen. Der verbrauchte Polyester-Träger wird abgezogen und hinterlässt ein scharfes metallisches Motiv. All dies erfolgt inline und mit Maschinengeschwindigkeit – ohne jegliche Verlangsamung.
Die Physik spielt hier eine größere Rolle, als die meisten Anlagenbetreiber vermuten. Da die Aushärtung von der Folienrückseite her erfolgt – durch die transparente Trägerfolie hindurch – vernetzen sich die Klebstoffe innerhalb von Millisekunden. Es gibt keine separate, offline arbeitende Prägestation, keine beheizten Stempel und keine Verweilzeit. Der gesamte metallische Transfer wird zwischen zwei rotierenden Walzen abgeschlossen. Diese Inline-Architektur bildet die Grundlage für alle Leistungsmerkmale von cold foil in Hochvolumen-Anwendungen.
Geschwindigkeitskompatibilität, die herkömmliches Heißprägen schlicht nicht erreichen kann
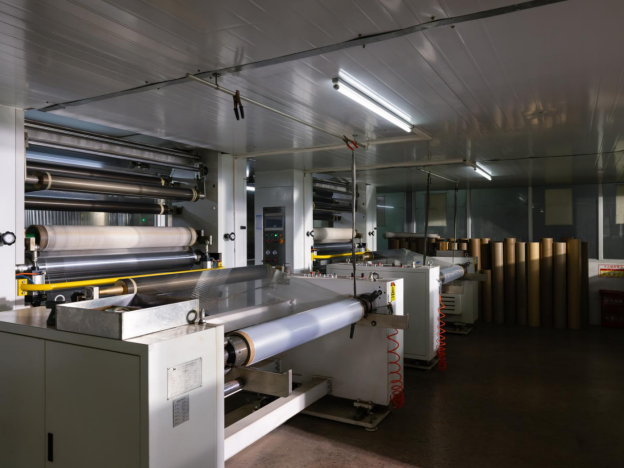
Produktionsplaner stoßen bei herkömmlichem Heißprägen an eine harte Grenze. Ein beheizter Messing- oder Stahlstempel muss die Folie unter hoher Temperatur und Druckverweilzeit gegen das Substrat pressen – was die Taktfrequenz von vornherein begrenzt. Die meisten eigenständigen Heißfolienmaschinen arbeiten zuverlässig im Bereich von 2.500 bis 4.500 Bogen pro Stunde. Selbst hochentwickelte zylinderbasierte Systeme überschreiten bei metallischen Applikationen mit großflächiger Bedeckung selten 6.000 Bogen pro Stunde.
Kaltfolie wird direkt in kompatible Druckmaschinen integriert und kann als Inline-Prozess ausgeführt werden. GL Foils’ flexo-Kaltfolie Die technische Datenliste (TDS) gibt einen typischen flexografischen Geschwindigkeitsbereich von ca. 30–150 m/min an; die tatsächliche Ausgabe hängt vom Substrat, dem Klebstoff, der UV-Aushärtung, dem Motiv und den Maschinenbedingungen ab. Der Wert für Großserienarbeiten liegt in der Kombination aus Inline-Übertragung, stabiler Bahnbahnführung und weniger separaten Prägeprozessen.
Warum sich die Registergenauigkeit verbessert, wenn Wärme aus dem Prozess entfernt wird
Ein oft unterschätzter Vorteil der Kaltfolie liegt darin, was nicht geschieht. Bei der herkömmlichen Heißprägung wird erhebliche thermische Energie in das Substrat eingetragen – insbesondere bei großen Flächen mit durchgehender Farbdeckung. Papier- und Folienmaterialien dehnen sich aus, ziehen sich zusammen und verformen sich manchmal dauerhaft unter der Kombination aus Wärme und Druck. Diese thermisch bedingte Bewegung beeinträchtigt die engen Registergenauigkeits-Toleranzen erheblich – besonders bei Mehrfarbendrucken, bei denen anschließende Druckdurchgänge erforderlich sind.
Kaltfolie arbeitet bei Umgebungstemperatur. Die UV-Härtungsreaktion erzeugt im Substrat selbst nahezu keine Wärme. Da keine thermische Ausdehnung ausgeglichen werden muss, bleibt die Registergenauigkeit während des gesamten Drucklaufs stabil. Bei langen Auflagen kann diese thermische Stabilität – vorausgesetzt, Maschine, Substrat, Klebstoff und UV-System sind optimal aufeinander abgestimmt – eine konsistentere Registergenauigkeit unterstützen. Dennoch sollte die Kaltfolietechnik stets im Hinblick auf die jeweilige Ausrüstung des Verarbeiters sowie dessen Anforderungen an die Druckgenauigkeit bewertet werden.
Vielseitigkeit hinsichtlich Substraten: Papier, Folien und empfindliche Materialien
Da beim Übertragungspunkt keine beheizte Prägeform zum Einsatz kommt, kann Kaltfolie für ausgewählte wärmeempfindliche Folien und Etikettenmaterialien in Betracht gezogen werden – sofern Klebstoff, Oberflächenvorbehandlung und Härtungssystem kompatibel sind.
Kaltfolien-Übertragungen erfolgen ohne Erwärmung des Substrats, wie sie bei der Heißprägung mit einer Prägestempelplatte üblich ist. Dadurch erhalten Verarbeiter mehr Flexibilität bei kompatiblen Etikettenmaterialien, gestrichenen Papieren und ausgewählten Folien; dennoch müssen für jedes Substrat weiterhin Klebstoff, Oberflächenenergie, UV-Anlage und Anwendungsanforderungen geprüft werden.
Die Kostenwirtschaftlichkeit von Rüstzeiten und Werkzeugen
Heißprägestempelplatten stellen eine echte Investition dar. Eine hochwertige gravierte Messingstempelplatte für ein Faltschachtel-Layout kann mehrere tausend Dollar kosten, wobei die Lieferzeiten bis zu zwei Wochen oder länger betragen können. Jede Designänderung erfordert eine neue Stempelplatte, neue Rüstzeiten sowie eine erneute Temperatur- und Druckprofilierung auf der Maschine.
Kaltfolienprägung verwendet Photopolymer- oder Flexodruckplatten, deren Kosten nur einen Bruchteil der Kosten für Messingstanzwerkzeuge betragen und die innerhalb von Stunden statt Wochen hergestellt werden können. Die Maschineneinrichtung erfordert die Anpassung der Klebstoffauftragmenge und der UV-Intensität, nicht jedoch die mechanische Ausrichtung einer beheizten Werkzeugvorrichtung. Die nachfolgende Vergleichstabelle veranschaulicht die typischen Ressourcenanforderungen für eine Faltschachtelaufgabe mittlerer Komplexität mit 50 % metallischer Flächenbedeckung, basierend auf Branchenbenchmarks von Etiketten- und Verpackungsherstellern:
| Vergleichspunkt |
Heißfolienprägung |
Flexo-Cold-Foilierung |
| Werkzeugkosten pro Motiv |
Höhere Anfangsinvestition für Stanzwerkzeuge |
Geringere Plattenkosten; Bestätigung erfolgt anhand der Gestaltung und des Lieferanten |
| Werkzeug-Lieferzeit |
Hängt von der Fertigung und Lieferzeit des Stanzwerkzeugs ab |
Üblicherweise kürzere Plattenvorbereitungszeit |
| Einrichtungszeit pro Auftragswechsel |
Umfasst beheizte Werkzeugvorrichtung und Druckeinstellung |
Inline-Klebstoffauftrag, UV-Einstellung und Bahnvorbereitung |
| Typischer Produktionsweg |
Separater Heißprägevorgang |
Inline-Flexodruck mit kalter Folienübertragung |
| Folienkompatibilität |
Hängt von der Wärmeempfindlichkeit und der Folienqualität ab |
Erfordert einen kompatiblen Klebstoff, eine Oberflächenvorbehandlung und UV-Aushärtung |
Der wirtschaftliche Vergleich sollte anhand der eigenen Kosten des Verarbeiters für Stanzwerkzeuge, Druckplatten, Rüstzeiten, Ausschuss und Maschinenlaufzeiten erfolgen. Kalte Folie kann die Abhängigkeit von beheizten Stanzwerkzeugen und separaten Prägeprozessen verringern, während die Folienkosten, das Klebstoffsystem und die UV-Ausrüstung weiterhin in die Gesamtkalkulation einfließen.
Wo kalte Folie tatsächlich an Grenzen stößt – und die ehrlichen Kompromisse
Keine Technologie passt perfekt auf jede Anwendung, und Kaltfolie weist echte Einschränkungen auf. Die metallische Brillanz, die mit Kaltfolie erzielt werden kann, hängt stark von der Glätte der Kleberschicht und der Oberfläche des Substrats ab. Auf ungestrichenen, hochsaugfähigen Papieren kann der Kleber vor der UV-Aushärtung einziehen und so ein weniger metallisch glänzendes Ergebnis liefern als ein gut ausgeführtes Heißprägen auf demselben Material. Einige Luxusverpackungsmarken spezifizieren bewusst Heißfolie, weil Hitze und Druck die Folienoberfläche zu einer glasähnlichen Reflexion polieren – ein Effekt, den Kaltfolie nicht reproduzieren kann.
Kaltfolie erfordert ebenfalls einen UV-härtbaren Klebstoff, wodurch chemische Komponenten in den Prozess eingeführt werden. Bei bestimmten Lebensmittelverpackungsanwendungen mit direktem Produktkontakt ist eine sorgfältige Auswahl des Klebstoffs sowie Migrationstests erforderlich. Druckereien, die mit UV-Flexodruck oder -Offsetdruck nicht vertraut sind, können beim Einstellen des Klebstoffauftragsgewichts und der Aushärteparameter eine Lernkurve durchlaufen. Und bei extrem rauen Substraten wie stark strukturierten, ungestrichenen Kartons führen weder Kalt- noch Heißfolie zufriedenstellende Ergebnisse ohne eine Grundierung oder Beschichtung herbei.
Die Anerkennung dieser Kompromisse ist wichtig, denn eine ehrliche Bewertung hilft Verarbeitern, für jede Aufgabe das richtige Verfahren auszuwählen – statt eine einzige Lösung zwanghaft auf jedes Projekt anzuwenden. Kaltfolie dominiert bei Hochgeschwindigkeits-, Hochvolumen- und eng tolerierten Registeranforderungen mit relativ glatten Substraten. Sie ist kein universeller Ersatz für Heißprägung, sondern lediglich eine deutlich überlegene Option, wo ihre Stärken genau zu den Anforderungen der jeweiligen Aufgabe passen.
In der breiteren Landschaft der Folienveredelung beeinflusst die Auswahl des richtigen Lieferanten die Leistung von Cold-Foil-Anwendungen, da Freigabe, Metallisierung und Klebstoffkompatibilität mit dem jeweiligen Verfahren übereinstimmen müssen. GL Foils bietet Flexo-Cold-Foil-Optionen für Verpackungs- und Etikettenanwendungen an, wobei die endgültige Qualität an Substrat, Klebstoff, UV-System und Motiv ausgewählt wird.


 EN