O que realmente acontece dentro de uma unidade de impressão com folha fria
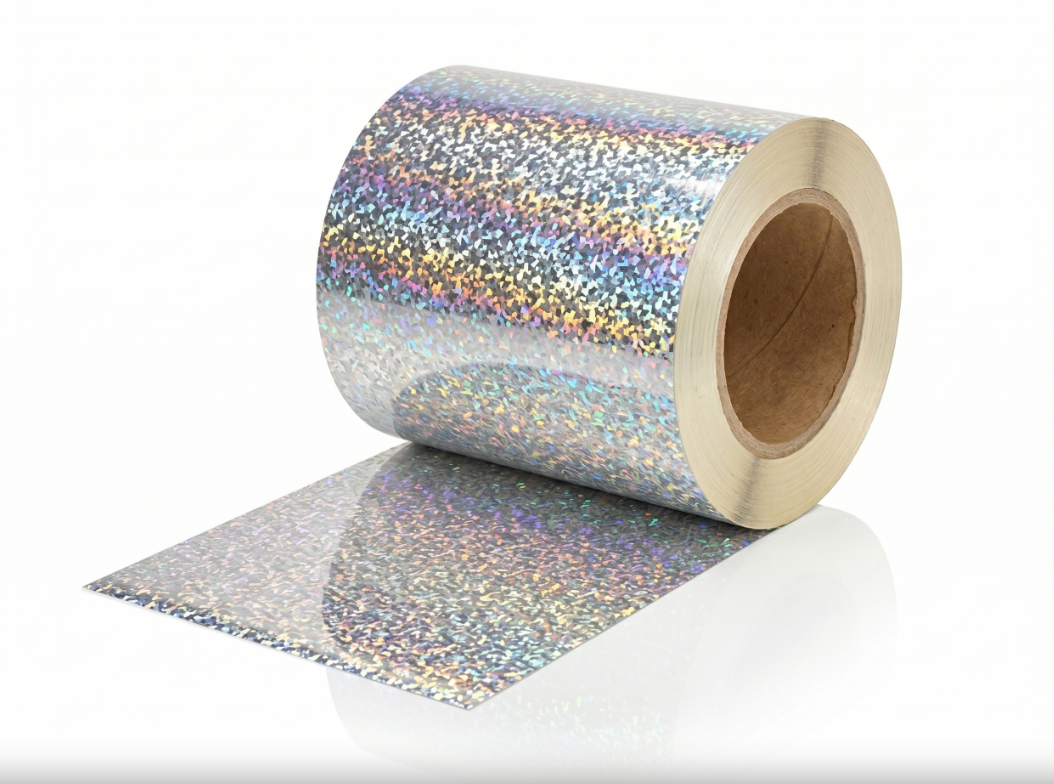
Em uma moderna máquina de impressão flexográfica operando à velocidade máxima de produção, o processo de folha fria parece quase mágico. Um adesivo curável por UV é impresso no substrato exatamente no padrão exigido; em seguida, um rolo de folha é pressionado contra o adesivo úmido sob pressão controlada. A lâmpada UV dispara através do suporte da folha, curando instantaneamente o adesivo e ligando a camada metálica às áreas impressas. O suporte de poliéster usado é removido, deixando para trás um design metálico nítido. Tudo isso ocorre em linha, à velocidade da máquina, sem jamais reduzir a cadência.
A física aqui é mais importante do que a maioria dos operadores imagina. Como a cura ocorre por trás da folha metálica, através da película transparente de suporte, a adesão se reticula em milissegundos. Não há nenhuma estação de estampagem offline separada, nenhuma matriz aquecida, nenhum tempo de permanência. A transferência metálica completa é realizada entre dois rolos rotativos. Essa natureza em linha é a base de tudo o que cold foil alcança em trabalhos de alto volume.
Compatibilidade de velocidade que a estampagem a quente tradicional simplesmente não consegue igualar
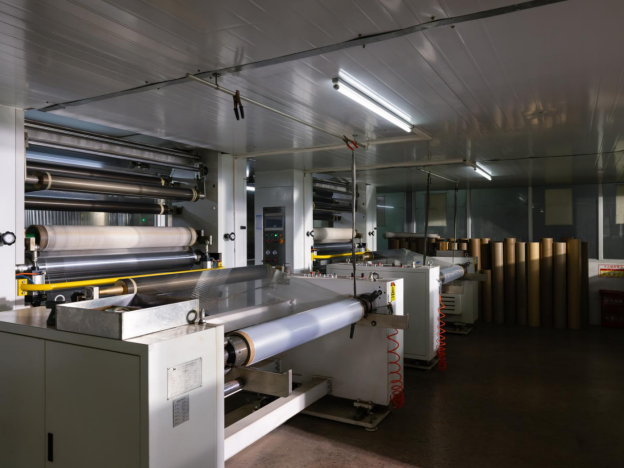
Os planejadores de produção enfrentam um teto rígido com a estampagem a quente tradicional. Uma matriz de latão ou aço aquecida deve pressionar a folha metálica contra o substrato sob alta temperatura e pressão de permanência, o que limita inerentemente a velocidade do ciclo. A maioria das máquinas independentes de estampagem a quente opera confortavelmente na faixa de 2.500 a 4.500 folhas por hora. Mesmo sistemas sofisticados baseados em cilindros raramente ultrapassam 6.000 folhas por hora em trabalhos metálicos de alta cobertura.
A folha fria integra-se diretamente em equipamentos de impressão compatíveis e pode ser executada como um processo em linha. As folhas GL a estampagem a frio em flexografia A FDS indica uma faixa típica de flexografia de aproximadamente 30–150 m/min, com a produção real dependendo do substrato, do adesivo, da cura UV, da arte-final e das condições da máquina. O valor agregado para trabalhos em grande volume é a combinação de transferência em linha, manuseio estável da bobina e menos etapas separadas de estampagem.
Por que a precisão de registro melhora quando se elimina o calor
Uma vantagem subestimada da folha fria reside no que não ocorre. A estampagem a quente tradicional introduz uma quantidade significativa de energia térmica no substrato, especialmente em áreas extensas de cobertura sólida. Papel e filmes expandem-se, contraem-se e, por vezes, deformam-se permanentemente sob a combinação de calor e pressão. Esse movimento térmico prejudica severamente as tolerâncias rigorosas de registro, especialmente em trabalhos multicor que exigem passagens subsequentes de impressão.
A folha fria opera à temperatura ambiente. A reação de cura UV gera calor desprezível no próprio substrato. Sem expansão térmica a compensar, o registro permanece estável durante toda a tiragem. Para tiragens longas, essa estabilidade térmica pode favorecer um registro mais consistente, desde que a máquina de impressão, o substrato, o adesivo e o sistema UV estejam adequadamente combinados. Contudo, ainda deve ser avaliada com base nos próprios equipamentos do conversor e na tolerância da arte-final.
Versatilidade de substratos em papel, filme e materiais sensíveis
Como o ponto de transferência não utiliza uma matriz de estampagem aquecida, a folha fria pode ser considerada para determinados filmes e materiais de etiquetas sensíveis ao calor, desde que o adesivo, o tratamento de superfície e o sistema de cura sejam compatíveis.
As transferências a frio com folha metálica e a cura ocorrem sem aquecer o substrato da mesma forma que uma matriz de estampagem a quente. Isso pode oferecer maior flexibilidade aos conversores em diversos tipos compatíveis de materiais para etiquetas, papéis revestidos e determinados filmes; contudo, é essencial verificar, para cada substrato, a cola adesiva, a energia superficial, o sistema UV e os requisitos de uso final.
A economia de custos relacionada ao tempo de preparação (makeready) e às ferramentas
As matrizes de estampagem a quente representam um item real no orçamento de capital. Uma matriz de latão gravada de alta qualidade para um layout de caixa dobrável pode custar vários milhares de dólares, com prazos de entrega que chegam a duas semanas ou mais. Cada alteração de design exige uma nova matriz, novo tempo de configuração e novo ajuste de temperatura e pressão na máquina.
A folha fria utiliza placas fotopoliméricas ou flexográficas cujo custo representa uma fração do custo dos clichês de latão e que podem ser produzidas em horas, em vez de semanas. A preparação exige ajustar a aplicação do adesivo e a intensidade UV, não o alinhamento mecânico de ferramentas aquecidas.
| Ponto de comparação |
Estampagem a quente |
Folheado a Frio Flexográfico |
| Custo da ferramenta por design |
Custo mais elevado inicial do clichê |
Custo mais baixo da placa; confirmar conforme arte-final e fornecedor |
| Prazo de Entrega de Ferramental |
Depende da usinagem e entrega do clichê |
Preparação típica da placa mais curta |
| Tempo de preparação por alteração de trabalho |
Inclui ferramentas aquecidas e configuração de pressão |
Configuração inline de adesivo, UV e rolo |
| Rota típica de produção |
Operação separada de estampagem a quente |
Transferência em linha de folha fria por flexografia |
| Compatibilidade com Filmes |
Depende da resposta térmica e da qualidade da folha |
Requer adesivo compatível, tratamento de superfície e cura UV |
A comparação econômica deve ser feita com base nos próprios custos do conversor: matriz, clichê, preparação, desperdício e tempo de máquina. A folha fria pode reduzir a dependência de matrizes aquecidas e etapas separadas de estampagem, enquanto o custo da folha, o sistema adesivo e a configuração UV continuam integrados ao cálculo total.
Onde a folha fria enfrenta dificuldades reais e as compensações honestas
Nenhuma tecnologia se adapta perfeitamente a todas as aplicações, e a folha fria apresenta limitações reais. O brilho metálico alcançável com folha fria depende fortemente da lisura da camada adesiva e da superfície do substrato. Em papéis não revestidos e altamente absorventes, o adesivo pode ser absorvido antes da cura UV, resultando num acabamento metálico menos brilhante do que uma estampagem a quente bem executada no mesmo tipo de papel. Algumas marcas de embalagens de luxo especificam deliberadamente a estampagem a quente exatamente porque o calor e a pressão polim a superfície da folha até obter uma reflexividade semelhante à do vidro — um efeito que a folha fria não consegue replicar.
A folha fria também exige um adesivo curável por UV, o que introduz química no processo. Certas aplicações de embalagens alimentares com contato direto com o produto exigem uma seleção cuidadosa do adesivo e testes de migração. Impressoras não familiarizadas com a impressão flexográfica ou offset UV podem enfrentar uma curva de aprendizado ao ajustar o peso da camada de adesivo e os parâmetros de cura. Além disso, em substratos extremamente rugosos, como cartões não revestidos fortemente texturizados, nem a folha fria nem a folha quente produzem resultados satisfatórios sem uma etapa de aplicação de primer ou revestimento.
Reconhecer essas compensações é importante porque uma avaliação honesta ajuda os conversores a escolher a ferramenta certa para cada trabalho, em vez de impor uma única solução a todos os projetos. A folha fria domina cenários de alta velocidade, alto volume e registro preciso, desde que os substratos sejam razoavelmente lisos. Ela não é uma substituta universal para estampagem a quente, mas sim uma opção muito superior onde suas vantagens coincidem com os requisitos do trabalho.
No panorama mais amplo da decoração com folha, a seleção do fornecedor certo afeta o desempenho da folha fria, pois a liberação, a metalização e a compatibilidade do adesivo devem corresponder ao processo real. GL Foils oferece opções de folha fria para flexografia em aplicações de embalagem e rótulos, com a classificação final escolhida com base no substrato, no adesivo, no sistema UV e na arte-final.


 EN