L’économie des tirages courts pénalise l’inefficacité
Les projets d’emballage en tirages courts — allant de quelques centaines à quelques milliers de mètres linéaires — se situent dans une zone économique délicate. Le coût de préparation d’un travail d’estampage traditionnel à la feuille d’or à chaud, qui comprend la fabrication d’une matrice précise en laiton ou en cuivre, son chauffage à température de fonctionnement, ainsi que le réglage précis de la pression et du temps de contact sur une presse à platine, est réparti sur toute la longueur de la série. Sur un tirage long, compté en centaines de milliers d’impressions, cet investissement initial devient négligeable au prorata unitaire. Sur un tirage court, il prend une ampleur telle qu’il peut rendre le travail non rentable ou l’offre non concurrentielle.
La feuille d’or à froid modifie cette équation en supprimant entièrement la matrice chauffée. Le motif de la feuille est défini par un adhésif UV imprimé via une plaque flexo standard, la même technologie de plaque utilisée pour l’application des encres. Une plaque flexo coûte une fraction du prix d’une matrice en laiton pour le marquage à chaud et peut être imagée et traitée en interne par la plupart des transformateurs sur leurs équipements existants de fabrication de plaques. Le délai entre l’approbation du visuel et la mise en place prête pour l’impression se réduit en conséquence. Pour un transformateur confronté, lundi matin, à une demande de devis pour quelques milliers d’étiquettes de bière artisanale avec des accents métalliques, feuillet froid transforme un travail qui nécessiterait autrement une sous-traitance de la fabrication de la matrice en une opération pouvant démarrer la même semaine.
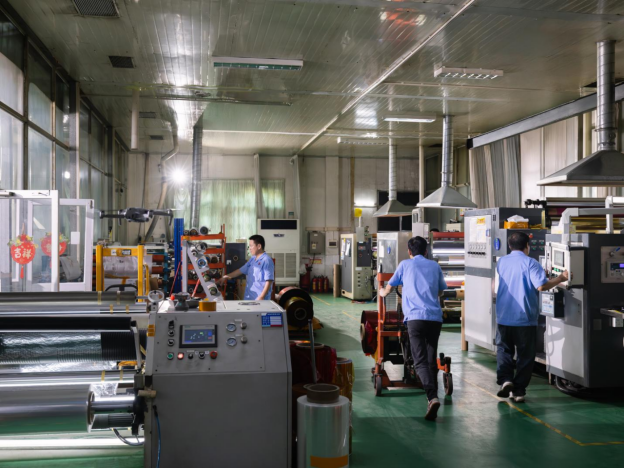
Pas de matrice, pas de préchauffage, pas d’attente
Le gaufrage à chaud est un procédé thermique, et les procédés thermiques impliquent une inertie thermique. Une matrice en laiton doit atteindre une température de fonctionnement stable avant que la première bonne impression ne sorte de la presse. Selon la taille de la matrice et la configuration de la presse, cette période de préchauffage peut prendre un temps considérable. Sur une courte série, où l’ensemble de la production sur presse pourrait durer seulement quelques heures, cette fenêtre de préchauffage représente un pourcentage significatif du temps total de production. Elle représente également une consommation d’énergie et un travail d’opérateur que le travail ne rémunère pas directement.
Gravage au froid fonctionne à température ambiante, comme l’indique clairement son nom. L’adhésif UV est imprimé à température ambiante. Le transfert de la feuille s’effectue également à température ambiante. La lampe de polymérisation UV génère certes de la chaleur, mais celle-ci reste localisée dans la zone de polymérisation et ne nécessite aucun cycle de préchauffage. La presse produit des pièces commercialisables dès les premiers mètres après démarrage. Pour les petites séries, cela élimine un coût temporel fixe que la dorure à chaud ne peut éviter. Cela supprime également les considérations de sécurité et les précautions de manipulation liées aux outillages chauffés, ce qui simplifie la formation des opérateurs et réduit le risque de dommages à la presse dus à un matricage chaud mal aligné.
L’imagerie des plaques flexo transforme les modifications des motifs en minutes
Dans le gaufrage à chaud, une modification du motif après la découpe de la matrice en laiton implique soit d’accepter la matrice existante avec des compromis, soit de payer pour une nouvelle matrice et d’attendre sa livraison. Cette rigidité va à l’encontre de la réalité de l’emballage à faible tirage, où les responsables de marque ajustent fréquemment les illustrations entre les lancements régionaux de produits, les promotions saisonnières ou les éditions limitées. Une distillerie artisanale pourrait souhaiter un accent en feuille métallique légèrement différent pour son conditionnement festif par rapport à son étiquette standard. Une marque de cosmétiques pourrait tester plusieurs variantes de motifs métallisés sur de petits lots avant de se lancer à grande échelle.
La dorure à froid gère ces modifications via la plaque flexo. Un fichier d’illustration révisé suit le flux de travail de la prépresse, une nouvelle plaque est gravée, et la machine est prête pour la version suivante. Le coût de la plaque est suffisamment bas pour que l’exécution de plusieurs itérations de conception sur des tirages courts distincts reste économiquement viable. La feuille métallisée elle-même est un produit standard qui ne change pas d’une version à l’autre, ce qui permet au transformateur de stocker une seule référence de feuille métallisée à froid et de l’utiliser sur plusieurs travaux comportant des conceptions de plaques différentes. Cette simplicité de gestion des stocks réduit encore davantage la structure des coûts pour les tirages courts. et de l’utiliser sur plusieurs travaux comportant des conceptions de plaques différentes. Cette simplicité de gestion des stocks réduit encore davantage la structure des coûts pour les tirages courts.
Précision d’ajustement et rapidité de mise en place comparées
La précision de l’ajustement est essentielle pour tout travail de feuille métallique, mais son importance varie selon la longueur de la série. Sur une série à grand volume, l’opérateur de la machine peut consacrer du temps au réglage fin de l’ajustement, car ce temps est réparti sur une production très importante. Sur une série courte, ce même temps de préparation devient un poste majeur dans le calcul du coût du travail. L’ajustement de la feuille métallique à froid fonctionne optiquement au sein de la machine flexographique, en utilisant le même système d’ajustement que celui qui aligne les couleurs d’encre. Le motif de la feuille métallique et les graphismes imprimés partagent un point de référence commun, car la plaque d’adhésif et les plaques d’impression sont montées sur la même machine et s’ajustent aux mêmes repères.
Les déchets liés au réglage, c’est-à-dire les mètres de substrat consommés pour obtenir un bon positionnement et une densité de couleur adéquate, pénalisent particulièrement les petites séries. La dorure à froid atteint généralement un positionnement acceptable sur une longueur de substrat plus courte que la dorure à chaud, car il n’y a pas d’expansion thermique du cliché à compenser, pas de variation de viscosité de l’adhésif liée à la température, et pas d’alignement mécanique entre des éléments d’équipement distincts. Le film métallique adhère soit là où se trouve l’adhésif, soit il n’adhère pas du tout. Les paramètres en jeu sont moins nombreux, et moins de paramètres signifient habituellement un chemin plus court vers une production stable.
| Facteur de coût pour les petites séries |
Estampage à chaud |
Gravage au froid |
| Coût des outillages (typique) |
Élevé (usinage de clichés en laiton) |
Faible (gravure de plaques flexographiques) |
| Délai de fabrication d'outillage |
Jours à semaines (sous-traitance) |
Heures (réalisé en interne) |
| Temps de préchauffage de la machine |
Important (procédé thermique) |
Aucun (procédé à température ambiante) |
| Coût de révision du design |
Nouvelle matrice requise |
Nouvelle plaque flexo uniquement |
| Déchets lors de la mise en service |
Plus élevé (variables thermiques) |
Moins élevé (moins de variables de procédé) |
L’écart de coût entre les deux méthodes s’accentue à mesure que la longueur des tirages diminue. Le coût de l’outillage pour la dorure à chaud est essentiellement fixe, quelle que soit le nombre d’impressions que la matrice réalise finalement. Une matrice en laiton dont le coût de fabrication est identique pour un travail à court tirage et pour un travail à long tirage entraîne un coût unitaire très élevé sur le tirage court. La dorure à froid déplace la structure des coûts vers les consommables plutôt que vers l’outillage, ce qui rapproche davantage l’économie unitaire de la longueur réelle du tirage. Pour les transformateurs qui établissent régulièrement des devis pour des travaux à court tirage, cette différence fondamentale dans la répartition des coûts sur la durée de production détermine la méthode retenue.
Des tirages courts ne signifient pas des attentes de qualité réduites
Une hésitation courante concernant la feuille métallique à froid pour les emballages en petites séries est l’idée reçue selon laquelle un coût de préparation inférieur implique une qualité finale moindre. Ces deux éléments ne sont pas liés de la manière que l’intuition pourrait suggérer. La feuille métallique à froid n’atteint pas tout à fait la même réflectivité maximale que la meilleure feuille métallique à chaud, car le procédé de dorure à chaud polit la surface de la feuille contre le support sous l’effet de la chaleur et de la pression — un effet que le transfert à froid à température ambiante ne peut pas reproduire entièrement. Pour la plupart des applications d’étiquettes et d’emballages, la différence de brillance se situe dans une fourchette que les consommateurs ne perçoivent pas comme un écart de qualité.
Plus important que la comparaison absolue de la luminosité est la cohérence que procure la feuille froide sur une courte série. La qualité du dorure à chaud peut varier lorsque la température de la matrice fluctue ou lorsque la presse se réchauffe au cours d’une longue série. Une courte série de dorure à chaud peut ne jamais atteindre l’équilibre thermique complet, ce qui signifie que les premières impressions peuvent différer visiblement des dernières. La feuille froide, fonctionnant dans des conditions ambiantes stables du premier mètre au dernier, produit généralement des résultats plus uniformes sur une courte série. Pour un produit en édition limitée, où chaque unité doit correspondre au positionnement haut de gamme de la marque, cette cohérence intra-série compte souvent davantage qu’une différence marginale de réflectivité maximale.
Reconnaître les limites permet d’établir des attentes réalistes
La feuille froide est un procédé doté d’une plage de performances définie. Il excelle sur des tirages courts à moyens, où le coût des matrices et le temps de préparation conditionnent l’économie du travail. Il s’effectue en ligne, à des vitesses d’impression qui maintiennent une durée globale de production compétitive. Il gère avec souplesse les changements fréquents de conception. Ces avantages ne sont toutefois pas illimités. Sur des tirages extrêmement longs, le coût unitaire plus élevé de la feuille froide peut finir par annuler l’avantage économique des matrices offert par la dorure à chaud. Pour les travaux exigeant la réflectivité métallique absolument la plus élevée, notamment dans l’emballage haut de gamme, la dorure à chaud peut encore remporter la comparaison visuelle.
La gamme de supports présente également des limites. La feuille froide adhère le mieux aux surfaces lisses et couchées, dotées d’une énergie superficielle constante. Les papiers rugueux, poreux ou fortement texturés peuvent nécessiter une couche d’apprêt supplémentaire ou ne pas produire une finition métallisée satisfaisante, quelles que soient les adaptations du procédé. La chimie de la colle doit être compatible avec le support, et toutes les combinaisons ne fonctionnent pas de manière équivalente. Un transformateur qui maîtrise ces limites peut adapter le procédé aux exigences du projet, orientant les petites séries vers la feuille froide et réservant la dorure à chaud aux applications où ses caractéristiques justifient l’investissement plus élevé en préparation.
GL Foils soutient cette prise de décision en adaptant la construction de la feuille froide au support, à la configuration de la presse, au système d’adhésif et aux exigences d’utilisation finale. Pour les travaux courts, cette approche au niveau de l’application permet de réduire les essais et erreurs évitables lors de la mise en place. Pour les transformateurs d’étiquettes dont le modèle économique repose sur la flexibilité et les délais de livraison rapides, ce type d’alignement technique entre le fournisseur de feuilles et la réalité de l’atelier de presse garantit que les travaux courts de feuille froide restent à la fois rentables et prévisibles.


 EN