L’economia delle tirature brevi penalizza l’inefficienza
I progetti di imballaggio in tiratura breve – che vanno da qualche centinaio a qualche migliaio di metri lineari – ricadono in una zona economica scomoda. Il costo di allestimento di un lavoro tradizionale di stampa a caldo con hot foil, che include la lavorazione di una matrice di ottone o rame di precisione, il riscaldamento della matrice alla temperatura operativa e la regolazione della pressione e del tempo di contatto su una pressa a piastra, viene ripartito sull’intera lunghezza della tiratura. Su una tiratura lunga, misurata in centinaia di migliaia di impressioni, tale investimento iniziale si riduce a un costo per unità trascurabile. Su una tiratura breve, invece, diventa così rilevante da rendere il lavoro non redditizio o il preventivo non competitivo.
La laminazione a freddo modifica questa equazione eliminando del tutto la matrice riscaldata. Il motivo della laminazione è definito da un adesivo UV stampato tramite una comune piastra flessografica, la stessa tecnologia di piastra utilizzata per l’applicazione degli inchiostri. Il costo di una piastra flessografica è solo una frazione di quello di una matrice in ottone per la stampa a caldo e può essere incisa ed elaborata internamente dalla maggior parte dei convertitori mediante le attrezzature per la produzione di piastre già in loro possesso. Di conseguenza, il tempo necessario per passare dall’approvazione dell’artwork alla configurazione pronta per la macchina si riduce notevolmente. Per un convertitore che riceve lunedì mattina una richiesta di preventivo per alcune migliaia di etichette per birra artigianale con rifiniture metalliche, cold foil trasforma un lavoro che potrebbe richiedere l’esternalizzazione della produzione della matrice in un lavoro avviabile nella stessa settimana.
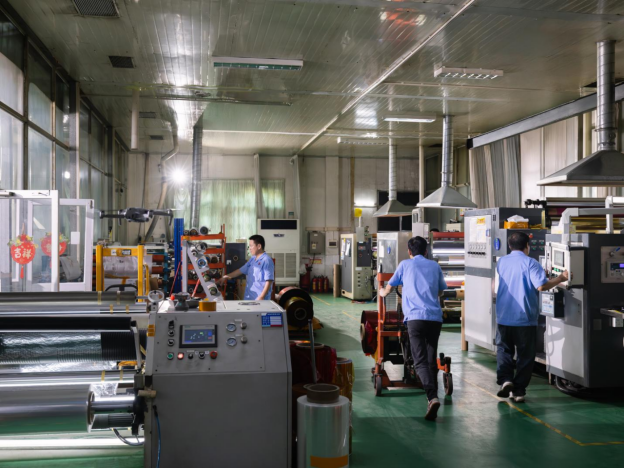
Nessuna matrice, nessun riscaldamento, nessuna attesa
La stampa a caldo con foglia metallica è un processo termico, e i processi termici comportano inerzia termica. Una matrice in ottone deve raggiungere una temperatura operativa stabile prima che la prima buona impressione esca dalla macchina da stampa. A seconda delle dimensioni della matrice e della configurazione della macchina, tale periodo di riscaldamento può richiedere un tempo significativo. In una tiratura breve, in cui l’intera corsa della macchina potrebbe durare solo poche ore, questa finestra di riscaldamento rappresenta una percentuale rilevante del tempo totale di produzione. Rappresenta inoltre un consumo energetico e un impegno di manodopera da parte dell’operatore che il lavoro non remunera direttamente.
Marchio a freddo funziona a freddo, come suggerisce chiaramente il nome. L’adesivo UV viene stampato a temperatura ambiente. Il trasferimento della lamina avviene a temperatura ambiente. La lampada per la polimerizzazione UV genera calore, ma questo è localizzato nella zona di polimerizzazione e non richiede alcun ciclo di preriscaldamento. La macchina inizia a produrre output vendibile entro pochi metri dall’avvio. Per tirature brevi, ciò elimina un costo fisso in termini di tempo che la stampa a caldo non può evitare. Inoltre, rimuove le considerazioni relative alla sicurezza e le precauzioni per la manipolazione associate agli utensili riscaldati, semplificando la formazione degli operatori e riducendo il rischio di danni alla macchina causati da una matrice riscaldata mal allineata.
L’imaging delle lastre flessografiche trasforma le modifiche ai disegni in minuti
Nella stampa a caldo con foglia metallica, una modifica del disegno dopo che la matrice in ottone è stata realizzata comporta o l’accettazione della matrice esistente con compromessi oppure il pagamento di una nuova matrice e l’attesa della consegna. Questa rigidità va contro la realtà dell’imballaggio a tiratura ridotta, dove i responsabili del marchio modificano spesso l’artwork tra lanci regionali di prodotti, promozioni stagionali o uscite di edizioni limitate. Una distilleria artigianale potrebbe volere un accento in foglia metallica leggermente diverso per la sua imbottigliatura natalizia rispetto all’etichetta standard. Un marchio di cosmetici potrebbe testare diverse varianti di design metallici su piccoli lotti prima di procedere con un lancio su larga scala.
La laminazione a freddo gestisce queste modifiche tramite la piastra flessografica. Un file di grafica rivisto segue il flusso di lavoro di pre-stampa, una nuova piastra viene incisa e la macchina da stampa è pronta per la versione successiva. Il costo della piastra è sufficientemente basso da rendere economicamente vantaggioso eseguire più iterazioni di design su diverse tirature brevi. La lamina stessa è un prodotto standard che non cambia tra le varie versioni, quindi il trasformatore può tenere in magazzino una sola specifica di lamina a freddo e utilizzarla su più lavori con disegni di piastra diversi. Questa semplicità gestionale delle scorte riduce ulteriormente la struttura dei costi per le tirature brevi.
Precisione di registrazione e velocità di impostazione confrontate
L'accuratezza di registrazione è fondamentale per qualsiasi applicazione di foglia metallica, ma assume un'importanza diversa nei lavori brevi. In una tiratura ad alto volume, l'operatore della macchina può dedicare tempo al perfezionamento della registrazione, poiché tale tempo viene ammortizzato su una produzione molto elevata. In un lavoro breve, invece, lo stesso tempo di messa a punto diventa una voce rilevante nel calcolo del costo del lavoro. La registrazione della foglia metallica a freddo avviene in modo ottico all'interno della macchina flessografica, utilizzando lo stesso sistema di registrazione che allinea i colori d'inchiostro. Il motivo della foglia metallica e i grafici stampati condividono un punto di riferimento comune perché la piastra adesiva e le lastre di stampa sono montate sulla stessa macchina e si registrano rispetto agli stessi segni.
Spreco di configurazione: i metri di substrato consumati per ottenere una registrazione e una densità cromatica corrette, che penalizza in modo sproporzionato le tirature brevi. La foglia fredda raggiunge tipicamente una registrazione accettabile in una lunghezza di substrato inferiore rispetto alla stampa a caldo, poiché non è necessario compensare l’espansione termica della matrice, non si verificano variazioni di viscosità dell’adesivo legate alla temperatura e non è richiesto alcun allineamento meccanico tra componenti distinte dell’impianto. La foglia aderisce esclusivamente dove è presente l’adesivo oppure non aderisce affatto. Le variabili sono meno numerose e, di norma, un numero minore di variabili comporta un percorso più breve verso un risultato stabile.
| Fattore costo per tirature brevi |
Stampa a caldo |
Marchio a freddo |
| Costo degli utensili (tipico) |
Alto (fresatura di matrici in ottone) |
Basso (incisione di lastre flessografiche) |
| Tempo di Consegna degli Stampi |
Giorni o settimane (esternalizzato) |
Ore (in sede) |
| Tempo di riscaldamento della macchina da stampa |
Rilevante (processo termico) |
Nullo (processo a temperatura ambiente) |
| Costo della revisione del design |
È necessario un nuovo stampo |
Solo una nuova piastra flessografica |
| Spreco durante la messa a punto |
Maggiore (variabili termiche) |
Minore (minor numero di variabili di processo) |
La differenza di costo tra i due metodi diventa più marcata al diminuire della tiratura. Il costo dello stampo per la foglia a caldo è essenzialmente fisso, indipendentemente dal numero di impressioni che lo stampo realizzerà effettivamente. Uno stampo in ottone che costa lo stesso da produrre per un lavoro a breve tiratura e per uno a lunga tiratura comporta un costo unitario molto elevato nella versione a breve tiratura. La foglia a freddo sposta la struttura dei costi verso i consumabili piuttosto che verso gli stampi, allineando così l’economia del costo unitario più strettamente alla tiratura effettiva. Per i convertitori che quotano regolarmente lavori a breve tiratura, questa differenza fondamentale nel modo in cui i costi si distribuiscono sull’intera produzione determina quale processo viene specificato.
Tirature brevi non significano aspettative di bassa qualità
Un’incertezza comune riguardo alla foglia metallica a freddo per imballaggi in tiratura breve è l’assunzione che un costo inferiore di allestimento implichi una qualità finale inferiore. Questi due aspetti non sono collegati nel modo in cui l’intuizione potrebbe suggerire. La foglia metallica a freddo non raggiunge esattamente la stessa riflettività massima della migliore foglia metallica a caldo, poiché il processo di stampa a caldo lucida la superficie della foglia contro il supporto mediante calore e pressione, un effetto che il trasferimento a freddo a temperatura ambiente non può replicare pienamente. Per la maggior parte delle applicazioni su etichette e imballaggi, la differenza di luminosità rientra in un intervallo che i consumatori non percepiscono come un divario qualitativo.
Più importante del confronto assoluto di luminosità è la coerenza che la foglia fredda garantisce su una tiratura breve. La qualità della stampa a caldo può variare con le fluttuazioni della temperatura della matrice o con il riscaldamento progressivo della macchina durante una tiratura lunga. Una tiratura breve a caldo potrebbe non raggiungere mai l’equilibrio termico completo, il che significa che le prime impressioni potrebbero differire visivamente dalle ultime. La foglia fredda, invece, opera in condizioni ambientali costanti dal primo metro all’ultimo, producendo quindi risultati più uniformi su una tiratura limitata. Per un prodotto in edizione limitata, in cui ogni unità deve rispecchiare la posizione premium del marchio, questa coerenza all’interno della stessa tiratura conta spesso più di una lieve differenza nella riflettività massima.
Riconoscere i limiti aiuta a definire aspettative realistiche
La laminazione a freddo è uno strumento con un preciso campo di prestazioni. Eccelle in tirature da brevi a medie, dove i costi degli stampi e i tempi di allestimento determinano l’economicità del lavoro. Viene eseguita in linea, a velocità di stampa che mantengono competitivi i tempi complessivi di produzione. Gestisce con facilità le modifiche frequenti del design. Questi vantaggi non sono illimitati. In tirature estremamente lunghe, il costo superiore per unità del foglio laminato a freddo può alla fine compensare il vantaggio in termini di costo dello stampo rispetto alla stampa a caldo. Nei lavori che richiedono la massima riflettività metallica per imballaggi di lusso, la stampa a caldo potrebbe comunque risultare superiore nel confronto visivo.
Anche la gamma di supporti presenta dei limiti. La foglia metallica a freddo aderisce meglio alle superfici lisce e rivestite, con un'energia superficiale costante. Supporti ruvidi, porosi o fortemente testurizzati potrebbero richiedere un primer aggiuntivo oppure non garantire un risultato accettabile della foglia metallica, indipendentemente dalle regolazioni del processo. La chimica dell'adesivo deve essere compatibile con il supporto, e non tutte le combinazioni funzionano allo stesso modo. Un convertitore che conosce bene questi limiti può abbinare il processo alle esigenze specifiche del progetto, orientando i lavori a bassa tiratura verso la foglia metallica a freddo e riservando la stampa a caldo alle applicazioni in cui le sue caratteristiche giustificano l’investimento maggiore per la messa a punto.
GL Foils supporta questo processo decisionale abbinando la costruzione della foglia fredda al supporto, alla configurazione della macchina da stampa, al sistema adesivo e ai requisiti di utilizzo finale. Per lavori a breve tiratura, questo approccio a livello applicativo contribuisce a ridurre gli inutili tentativi ed errori durante la messa a punto. Per i trasformatori di etichette che basano la propria attività sulla flessibilità e sulla rapidità di consegna, un allineamento tecnico di questo tipo tra fornitore di foglie e realtà della sala stampa rende il lavoro con foglia fredda a breve tiratura sia redditizio sia prevedibile.


 EN