Choisir la bonne technologie de métallisation est sans aucun doute l’une des décisions les plus cruciales, déterminant à la fois le succès esthétique visuel et la marge bénéficiaire globale de l’ensemble de vos projets d’emballage. Les finitions métalliques haut de gamme sont devenues un avantage concurrentiel fondamental dans les domaines modernes de l’emballage, de l’étiquetage et du conditionnement de marques, permettant aux produits de se démarquer sur des rayons encombrés et renforçant la perception de prestige d’une marque. En tant que fabricant professionnel et leader de feuilles à gaufrer sur mesure haut de gamme, nous servons un grand nombre de transformateurs d’emballages, d’entreprises d’imprimerie d’étiquettes et de propriétaires mondiaux de marques dans les secteurs de l’alimentaire, des cosmétiques, du tabac, des produits chimiques d’usage courant et des biens de luxe. Chaque jour, nos équipes techniques et commerciales reçoivent un grand volume de demandes techniques ciblées concernant le choix des feuilles, l’adaptation à la production, la compatibilité avec les procédés d’impression, la résolution des problèmes de qualité et les certifications de conformité.
Pour aider les professionnels du secteur à naviguer efficacement dans les complexités techniques des procédés modernes de métallisation des emballages, éviter les erreurs de production et les gaspillages de coûts, et sélectionner les solutions de feuilles les plus adaptées aux exigences spécifiques de chaque projet, nous avons systématiquement trié et compilé les 5 questions techniques les plus fréquemment posées, couvrant trois produits de métallisation dominants : les feuilles traditionnelles pour marquage à chaud, les feuilles froides pour impression flexographique et les feuilles de marquage précisément registerées. Chaque question est accompagnée de réponses détaillées, pratiques et orientées production afin de résoudre concrètement les problèmes rencontrés sur site par nos partenaires.
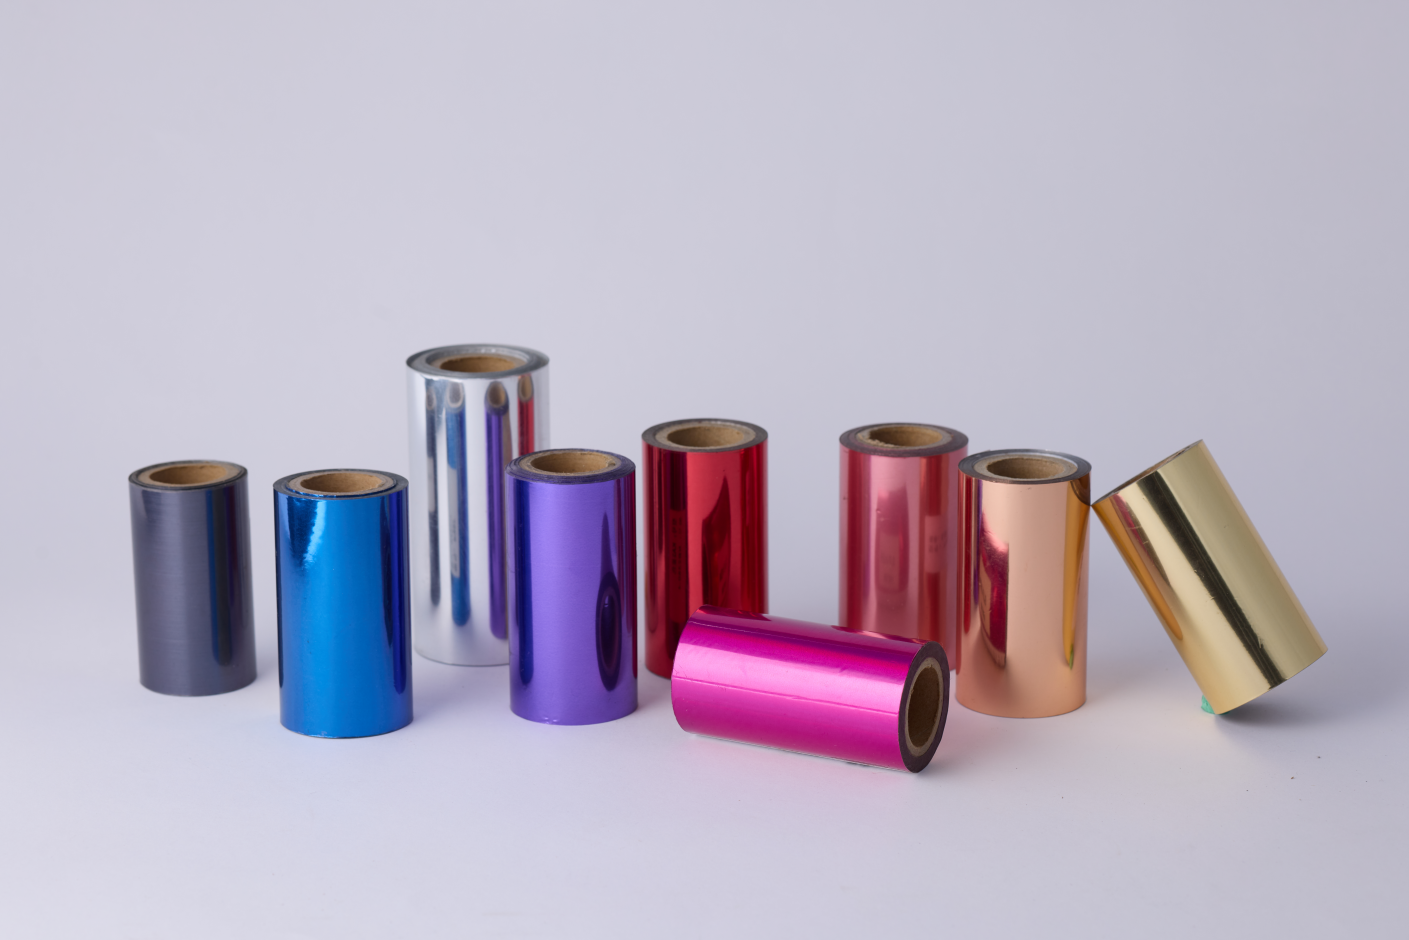
Q1 : Quelle est la principale différence entre la dorure à chaud et la dorure à froid en flexographie ? Laquelle dois-je choisir ?
A : Le choix entre la dorure à chaud et la dorure à froid par flexographie ne repose pas sur une supériorité de qualité du produit, mais est entièrement adapté à vos conditions réelles de production, notamment les matériaux de support d’emballage, la vitesse de production requise et vos exigences personnalisées en matière de conception et de procédé. Chaque procédé présente des scénarios d’application et des avantages techniques spécifiques, permettant d’atteindre une performance optimale en termes de coût et d’effet de finition uniquement lorsqu’il est associé au projet approprié.
La feuille de dorure à chaud est un procédé de métallisation mature et classique, offrant des finitions stables et fiables. Cette technologie repose sur des matrices métalliques chauffées avec une grande précision et sur une pression mécanique physique stable afin de transférer avec précision la couche métallique de la feuille sur la surface de l’emballage. Elle présente une excellente adaptabilité aux papiers non couchés, aux papiers kraft ainsi qu’à divers papiers spéciaux texturés, ce qui en fait le choix optimal pour les étiquettes haut de gamme destinées aux vins, les emballages de boîtes-cadeaux et les emballages extérieurs de produits de luxe. Un avantage fondamental de la feuille de dorure à chaud réside dans sa compatibilité avec la technologie de gaufrage 3D, qui permet d’effectuer simultanément le transfert métallique et le modelage de textures en relief tridimensionnel lors d’un seul passage de production, réalisant ainsi une finition métallique superposée et en relief qui améliore considérablement la qualité tactile et visuelle de l’emballage.
Le cold foil flexo est un procédé efficace de métallisation à basse température, développé pour la production moderne d’impression en ligne à grande vitesse. Contrairement au dorure à chaud, il ne nécessite aucun équipement de chauffage ni matrices métalliques sur mesure, ce qui réduit considérablement les coûts initiaux liés à l’usinage des matrices et raccourcit les délais de préparation. Ce procédé utilise une plaque d’impression flexographique pour appliquer uniformément un adhésif durcissable par UV sur la zone prédéfinie de l’emballage, et la feuille métallique s’adhère fermement au support grâce à la réaction de polymérisation de l’adhésif. Il convient parfaitement aux substrats d’emballage sensibles à la chaleur, qui ne supportent pas les hautes températures, tels que les étiquettes rétractables en PE et en PVC, les emballages en film plastique et les matériaux d’emballage souples minces. En termes d’efficacité de production, le cold foil permet une production continue en ligne à grande vitesse, jusqu’à 150 mètres par minute, ce qui le rend nettement plus performant que la dorure à chaud traditionnelle, et idéal pour l’impression en continu sur bobine et la production massive d’emballages. En outre, si votre conception exige l’impression superposée d’encres CMYK sur la surface métallique afin de créer des effets métalliques multicolores, le cold foil flexo constitue toujours l’option supérieure et la plus compatible.
Q2 : Puis-je imprimer directement des encres CMYK ou UV sur votre feuille d’aluminium à estampage ?
A : Oui, l’impression directe en quadrichromie (CMYK) et en encres UV sur nos feuilles de dorure est tout à fait possible et stable en production de masse. Pour répondre aux besoins variés en matière de création et de conception d’emballages de marques, nous avons développé et lancé, de façon indépendante, une gamme spécialisée de feuilles de dorure imprimables (Foil-over-Print), spécifiquement conçue pour les procédés d’impression d’encres en surface.
Contrairement aux feuilles métalliques ordinaires, dotées de surfaces lisses et non absorbantes, nos feuilles imprimables sont recouvertes d’un revêtement supérieur chimiquement réceptif spécialement optimisé. Ce revêtement fonctionnel améliore efficacement l’adhérence des encres d’impression variées à la surface, évitant ainsi les problèmes de décollement de l’encre, de bavure et de coloration inégale. Afin de garantir des résultats parfaits d’impression en surimpression et une cohérence stable en production de masse, nos ingénieurs spécialisés formulent une recommandation technique essentielle : avant l’impression d’encre officielle, veuillez vous assurer que la tension superficielle de la feuille atteint au moins 38 dyn/cm. Lorsqu’elles sont associées à des encres UV durcissables qualifiées et compatibles ou à des encres conventionnelles à base de solvant, nos feuilles imprimables permettent systématiquement d’obtenir, dans le cadre du test normalisé ASTM D3359 (essai au ruban adhésif avec découpe en croix), une note d’adhérence de l’encre égale ou supérieure à 4B. Cette excellente performance d’adhérence de l’encre permet aux concepteurs de créer des effets créatifs variés, notamment des dégradés de couleurs métallisées, des superpositions de teintes et des impressions photoréalistes, concrétisant ainsi des conceptions infiniment personnalisées d’emballages métallisés.
Q3 : Pourquoi ma feuille d’or à froid s’écaille-t-elle ou présente-t-elle un transfert incomplet lors de tirages à haute vitesse ?
A : Les problèmes courants liés à l’écaillage, au décollement et au transfert incomplet ou irrégulier de la feuille froide en production continue à grande vitesse sont rarement causés par la qualité de la feuille elle-même, mais sont presque toujours liés à une utilisation inadéquate de l’adhésif UV ou à des paramètres de processus de durcissement non scientifiques. Nous avons établi une liste de contrôle ciblée pour le dépannage sur site, afin de résoudre rapidement les problèmes survenant en production :
Premièrement, vérifiez la puissance énergétique de la lampe UV. Une énergie de durcissement insuffisante constitue la cause principale du décollement de la feuille. Notre système de feuille froide pour impression flexographique permet une production à grande vitesse et nécessite une énergie minimale de durcissement de 120 mJ/cm². Si la puissance de la lampe UV est insuffisante, l’adhésif ne peut pas être complètement durci et réticulé, ce qui entraîne une faible force d’adhésion entre la feuille et le support. Dans ce cas, la feuille se détache facilement et se décolle, accompagnée du film porteur, lors des étapes ultérieures de production et de transformation.
Deuxièmement, calibrez le volume de revêtement adhésif en vérifiant les paramètres du rouleau anilox. Le poids optimal du revêtement adhésif pour notre feuille froide est compris entre 1,5 et 2,5 g/m². Un volume de revêtement inférieur à la plage standard entraîne un nombre insuffisant de points de collage local, provoquant un transfert de feuille irrégulier et incomplet ; en revanche, un excès d’adhésif provoque un glissement latéral de la feuille pendant la laminage, ce qui entraîne des bords flous et une réduction de la précision du motif, affectant ainsi la finesse globale de la finition.
Troisièmement, vérifiez l’efficacité du traitement de surface du support. Pour les supports en film plastique tels que le PE et le PVC, un traitement Corona de surface est obligatoire avant le traitement par feuille froide. La tension superficielle du support traité doit atteindre un minimum de 38 dyn/cm afin d’assurer une liaison efficace entre l’adhésif et le support, évitant ainsi le décollement de la feuille en phase ultérieure.
Q4 : Nous imprimons des emballages destinés aux marchés de l’UE et du tabac. Vos feuilles répondent-elles aux normes basses en halogènes et respectueuses de l’environnement ?
A : Absolument oui. La conformité aux réglementations mondiales en matière de protection de l’environnement et aux exigences d’accès aux marchés constitue toujours la priorité fondamentale de nos activités de recherche-développement et de gestion de la production. Nous comprenons parfaitement que les emballages destinés à l’industrie du tabac et les emballages destinés à l’exportation vers l’UE sont soumis aux normes environnementales et de sécurité des matériaux les plus strictes du secteur. Face à cette demande de marché exigeante, nous avons lancé une série dédiée de feuilles métalliques écologiques à faible teneur en halogènes.
Nos feuilles professionnelles à faible teneur en halogènes, spécialement conçues pour l’industrie du tabac, répondent pleinement à la norme industrielle YC/T 207, obligatoire pour les emballages de tabac destinés au marché intérieur et aux marchés internationaux. Pour les exportations vers l’Union européenne, tous nos produits de feuilles écologiques sont strictement conformes à la norme internationale IEC 61249-2-21 relative aux faibles teneurs en halogènes, avec une teneur en chlore ≤ 900 ppm, une teneur en brome ≤ 900 ppm et une teneur totale en halogènes limitée à 1500 ppm. Par ailleurs, nos produits ont obtenu les certifications environnementales RoHS, REACH et zéro COV, répondant ainsi pleinement aux exigences mondiales de production verte ESG. Ces qualifications de conformité complètes permettent efficacement à vos produits d’emballage de franchir sans difficulté les contrôles douaniers et la surveillance du marché dans diverses régions, éliminant ainsi les risques de non-conformité liés à l’exportation.
Q5 : Quelle est la quantité minimale de commande (QMC) et le délai de livraison pour la feuille d’estampage enregistrée anti-contrefaçon sur mesure ?
A : La feuille d’estampage personnalisée anticontrefaçon, enregistrée, est un produit hautement précis et entièrement personnalisé, différent des feuilles standard conventionnelles, car elle nécessite le développement exclusif de plaques maîtresses optiques sur mesure, conformément aux exigences de la marque du client. Les motifs personnalisés peuvent inclure des logos de marque exclusifs, des lentilles optiques 3D à effet « œil de chat », des codes anticontrefaçon en micro-texte ainsi que d’autres éléments anticontrefaçon personnalisés, assurant des fonctions uniques d’authentification et d’identification de la marque.
L’ensemble du cycle de personnalisation est divisé en deux étapes fondamentales : le développement de la plaque-mère optique et la production de masse. Une fois que le client a confirmé sa commande et fourni des fichiers vectoriels complets (format AI ou PDF), le délai de développement indépendant de la plaque-mère optique est généralement de 7 à 10 jours ouvrables. Une fois la plaque-mère produite et validée comme conforme, le délai de production de masse suivant est d’environ 10 à 14 jours ouvrables. En ce qui concerne la quantité minimale de commande (QMC), le coût fixe lié au développement d’une plaque-mère exclusive pour une personnalisation entraîne une QMC plus élevée pour les feuilles holographiques personnalisées à enregistrement anticontrefaçon que pour les feuilles standard classiques. La QMC spécifique dépend principalement de la largeur de la bande du produit, la commande initiale conventionnelle allant de 5 000 à 10 000 rouleaux standards. Pour obtenir un devis précis, confirmer le délai de personnalisation et échanger sur une solution exclusive adaptée aux dimensions, motifs et quantités spécifiques de votre projet, veuillez contacter à tout moment notre équipe commerciale technique spécialisée.


 EN








