Выбор правильной технологии металлизации, несомненно, является одним из наиболее важных решений, определяющих как визуальный эстетический успех, так и общую рентабельность ваших упаковочных проектов. Премиальное металлическое финишное покрытие стало ключевым конкурентным преимуществом современной упаковки, этикеток и дизайна брендовой упаковки, помогая товарам выделяться на переполненных розничных полках и повышая восприятие премиальности бренда. Будучи профессиональным и ведущим производителем высококачественных индивидуальных тиснёных фольг, мы обслуживаем бесчисленное количество упаковочных конвертеров, предприятий по печати этикеток и глобальных владельцев брендов в таких отраслях, как продукты питания, косметика, табачные изделия, бытовая химия и товары люкс-класса. Ежедневно наши технические и коммерческие команды получают большое количество целевых технических запросов, касающихся выбора фольги, адаптации производства, совместимости с печатью, устранения неполадок качества и сертификации соответствия.
Чтобы помочь специалистам отрасли эффективно ориентироваться в технических сложностях современных процессов металлизации упаковки, избежать производственных ошибок и потерь средств, а также выбрать наиболее подходящие фольгированные решения для различных проектных задач, мы систематизировали и собрали пять самых распространённых технических вопросов, касающихся трёх основных продуктов металлизации: традиционной фольги для горячего тиснения, флексографской холодной фольги и фольги для точного зарегистрированного тиснения. К каждому вопросу прилагается подробный, практичный и ориентированный на производство ответ, позволяющий решить насущные производственные проблемы наших партнёров.
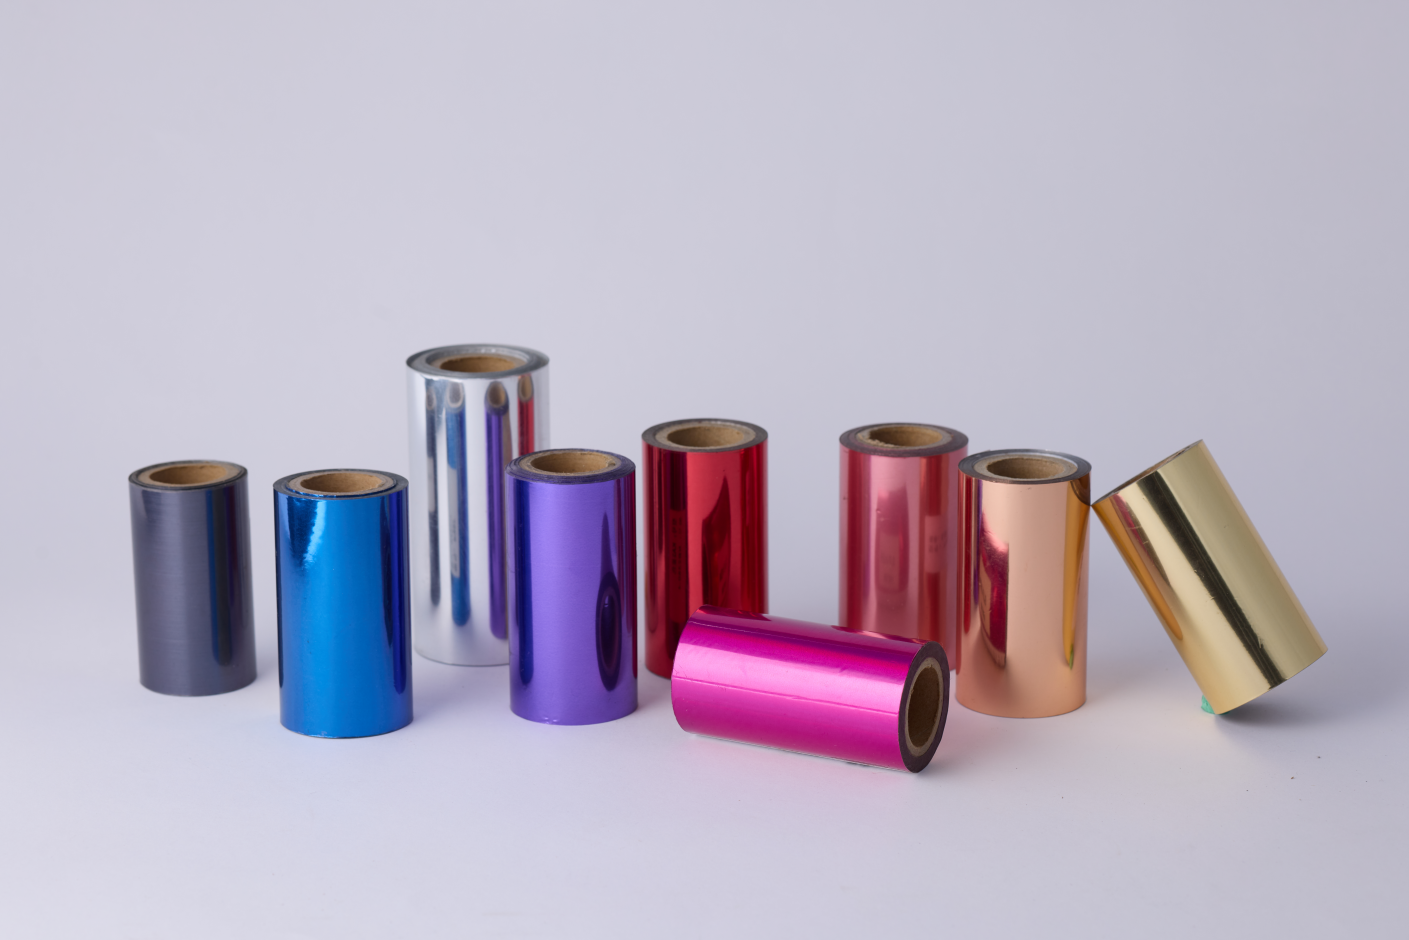
Вопрос 1: В чём основное различие между горячим и холодным тиснением? Какой метод следует выбрать?
А: Выбор между горячим тиснением фольгой и холодным тиснением фольгой методом флексографической печати определяется не превосходством качества продукции, а полностью адаптируется к вашим реальным производственным условиям, включая материалы основы упаковки, требуемую скорость производства, а также индивидуальные требования к дизайну и технологическим процессам. Каждый из этих методов имеет свои уникальные сферы применения и технические преимущества; оптимальное соотношение стоимости и эффективности, а также наилучший финишный результат достигаются только при правильном подборе технологии под конкретный проект.
Тиснение фольгой — это зрелый и классический способ металлизации с устойчивыми и надежными результатами отделки. Эта технология основана на использовании высокоточных нагреваемых металлических штампов и стабильного механического физического давления для точного переноса металлического покрытия фольги на поверхность упаковки. Она обладает исключительной совместимостью с необработанной бумагой, крафт-бумагой и различными текстурированными специальными видами бумаги, что делает её оптимальным выбором для высококачественных этикеток для вина, упаковки подарочных коробок и внешней упаковки люксовых товаров. Ключевое преимущество тиснения фольгой — совместимость с технологией 3D-тиснения, позволяющей за один производственный цикл выполнить как перенос металлического покрытия, так и формирование трёхмерного рельефного тиснения, обеспечивая многослойную объёмную металлическую отделку, которая значительно повышает тактильное и визуальное качество упаковки.
Flexo Cold Foil — это эффективный процесс металлизации при низких температурах, разработанный для современного высокоскоростного встроенно-линейного печатного производства. В отличие от горячего тиснения, он не требует нагревательного оборудования или специальных металлических штампов, что значительно снижает затраты на изготовление штампов перед началом производства и сокращает сроки подготовки. В этом процессе используется флексографская печатная форма для равномерного нанесения ультрафиолетового клея на заранее заданный участок упаковки, а металлическая фольга прочно фиксируется на основу в результате реакции полимеризации клея. Он идеально подходит для термочувствительных упаковочных материалов, не выдерживающих высоких температур, таких как термоусадочные этикетки из полиэтилена (PE) и поливинилхлорида (PVC), пластиковая пленочная упаковка и тонкие гибкие упаковочные материалы. С точки зрения производительности, холодное тиснение позволяет осуществлять высокоскоростное встроенное непрерывное производство со скоростью до 150 метров в минуту, что значительно эффективнее традиционного горячего тиснения и делает его оптимальным решением для крупномасштабной рулонной печати и массового производства упаковки. Кроме того, если ваш дизайн предполагает дополнительную печать цветных CMYK-красок поверх металлической поверхности для создания комбинированных металлических эффектов, технология flexo cold foil всегда является более предпочтительным и совместимым вариантом.
Вопрос 2: Можно ли наносить краски CMYK или УФ-краски непосредственно поверх вашей тиснёной фольги?
А: Да, прямая печать чернил CMYK и УФ-чернил на наших штамповочных фольгах полностью возможна и стабильна в массовом производстве. Чтобы удовлетворить разнообразные творческие дизайнерские потребности упаковки брендов, мы самостоятельно разработали и запустили специальную серию фольги, пригодной для печати поверх изображения (Foil-over-Print), которая профессионально адаптирована для процессов печати поверхности чернилами.
В отличие от обычных фольг с гладкой и непористой поверхностью, наши фольги для печати покрыты специальным химически активным верхним слоем, оптимизированным для печати. Такое функциональное покрытие эффективно повышает адгезию различных типов печатных красок к поверхности, предотвращая осыпание краски, размытие и неравномерное окрашивание. Чтобы гарантировать безупречные результаты печати и стабильную воспроизводимость при серийном производстве, наши профессиональные инженеры дают ключевую техническую рекомендацию: перед началом печати убедитесь, что поверхностное натяжение фольги составляет не менее 38 дин/см. При использовании совместимых УФ-отверждаемых красок или традиционных растворительных красок наша фольга для печати стабильно обеспечивает класс адгезии краски 4B и выше по стандартному испытанию ASTM D3359 методом «решётчатого надреза». Эта превосходная адгезия краски позволяет дизайнерам реализовывать самые разнообразные творческие эффекты, включая градиентные металлические цвета, наложение цветов и фотореалистичную печать узоров, открывая неограниченные возможности для персонализированных металлических упаковок.
Вопрос 3: Почему моя холодная фольга отслаивается или проявляет неполную передачу при высокоскоростной печати?
A: Типичные проблемы отслаивания, отслаивания и неполного, пятнистого переноса холодной фольги при высокоскоростном непрерывном производстве редко вызваны качеством самой фольги, а почти всегда связаны с неправильным использованием УФ-клея или неоптимальными параметрами процесса УФ-отверждения. Мы составили целевую проверочную таблицу для оперативного устранения неполадок прямо на производственной площадке:
Во-первых, проверьте выходную энергию УФ-отверждения. Недостаточная энергия отверждения является основной причиной отслаивания фольги. Наша флексографская холодная фольга поддерживает высокоскоростное производство и требует минимальной энергии отверждения 120 мДж/см². Если мощность УФ-лампы недостаточна, клей не может полностью отвердеть и образовать поперечные связи, что приводит к слабой силе сцепления между фольгой и основой. В этом случае фольга легко отделяется и отслаивается вместе с несущей пленкой на последующих этапах производства и обработки.
Во-вторых, откалибруйте объем наносимого клеевого покрытия, проверив параметры анилокс-цилиндра. Оптимальная масса клеевого покрытия для нашей холодной фольги поддерживается в диапазоне 1,5–2,5 г/м². Объем покрытия ниже стандартного диапазона приведет к недостаточному количеству локальных точек склеивания, вызывая неравномерный и неполный перенос фольги; избыточное количество клея вызовет боковое смещение фольги во время ламинирования, что приведет к размытым краям и снижению точности рисунка, ухудшая общее качество отделки.
В-третьих, убедитесь в эффективности обработки поверхности основы. Для полимерных пленочных основ, таких как ПЭ и ПВХ, перед обработкой холодной фольгой обязательна коронная обработка поверхности. Поверхностное натяжение обработанной основы должно составлять не менее 38 дин/см, чтобы обеспечить надежное сцепление клея с основой и предотвратить отслаивание фольги на последующих этапах.
Вопрос 4: Мы печатаем упаковку для рынков ЕС и табачной промышленности. Соответствуют ли ваши фольги требованиям низкого содержания галогенов и экологичности?
А: Абсолютно да. Глобальные экологические нормы и требования к соответствию для выхода на рынок всегда являются главным приоритетом в области исследований и разработок продукции, а также в управлении производством. Мы полностью осознаем, что упаковка для табачной промышленности и упаковка для экспорта в ЕС предъявляют самые строгие в отрасли требования к охране окружающей среды и безопасности материалов. В ответ на этот высокий стандарт рыночного спроса мы запустили специальную серию низкогалогенной экологичной фольги.
Наши профессиональные низкогалогенные фольги, специально разработанные для табачной промышленности, полностью соответствуют отраслевому стандарту YC/T 207, обязательному для упаковки табачных изделий на внутреннем и международном рынках. Для экспорта в ЕС все экологически безопасные фольгированные продукты строго соответствуют международному стандарту IEC 61249-2-21 по содержанию низкогалогенных веществ: содержание хлора ≤900 ч/млн, содержание брома ≤900 ч/млн, общее содержание галогенов не превышает 1500 ч/млн. Кроме того, наши продукты прошли сертификацию по директивам RoHS и REACH, а также получили сертификат «нулевое содержание ЛОС» (VOC), полностью отвечая глобальным требованиям ESG к «зелёному» производству. Такой комплекс сертификатов соответствия позволяет вашей упаковочной продукции успешно проходить таможенный контроль и надзор на рынке в различных регионах, устраняя риски несоответствия при экспорте.
В5: Каков минимальный объем заказа (MOQ) и срок исполнения для индивидуальной фольги для регистрации антиподдельных штампов?
А: Индивидуальная фольга для тиснения с защитой от подделок — это высокоточный персонализированный продукт, отличающийся от стандартных обычных фольг, поскольку требует исключительной разработки оптических матриц в соответствии с требованиями заказчика к бренду. Персонализированные узоры могут включать эксклюзивные логотипы бренда, трёхмерные оптические линзы «кошачий глаз», микротекстовые коды защиты от подделок и другие индивидуальные элементы защиты от подделок, обладающие уникальными функциями защиты от подделок и идентификации бренда.
Весь цикл кастомизации разделен на два основных этапа: разработка мастер-пластины и серийное производство. После подтверждения заказчиком и предоставления полных векторных файлов с изображениями (в формате AI/PDF) цикл независимой разработки оптической мастер-пластины обычно составляет 7–10 рабочих дней. Как только производство мастер-пластины завершено и она прошла проверку на соответствие требованиям, срок выполнения последующего серийного производства составляет около 10–14 рабочих дней. Что касается минимального объема заказа (MOQ), то из-за фиксированных затрат на разработку индивидуальной эксклюзивной мастер-пластины минимальный объем заказа для кастомизированной голографической зарегистрированной антипиратской фольги выше, чем для обычных стандартных фольг. Конкретный MOQ в первую очередь определяется шириной рулона продукта; типичный стартовый объем заказа — от 5 000 до 10 000 стандартных рулонов. Для получения точного коммерческого предложения, подтверждения сроков кастомизации и согласования эксклюзивного решения с учетом конкретных размеров, узора и объема заказа вашего проекта, пожалуйста, свяжитесь с нашей профессиональной технической командой по продажам в любое время.


 EN








