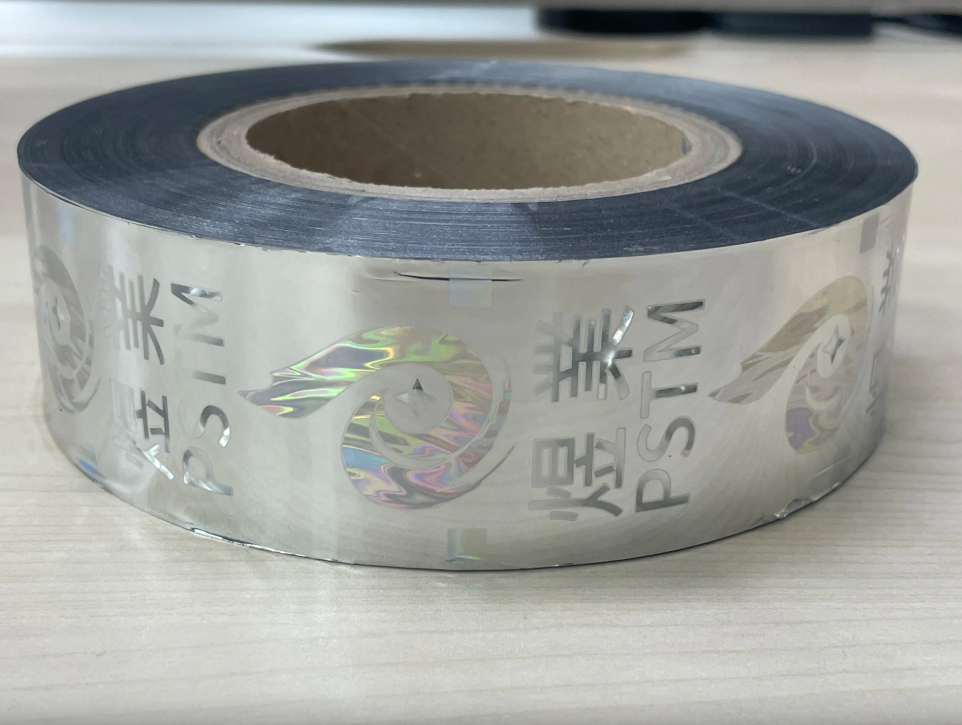
Lógica operativa fundamental de la transferencia de laminado frío
El laminado frío, cuyo término completo es material de estampado en frío, produce patrones decorativos metálicos sin equipos de calentamiento ni matrices metálicas calientes durante todo el proceso de transferencia. Todo el procedimiento se basa en el recubrimiento con adhesivo UV, la laminación mediante rodillos y la curación con luz UV para separar la capa metálica de las películas portadoras y transferirla a los sustratos objetivo, lo que constituye una diferencia fundamental respecto al laminado en caliente convencional, que depende de la fusión térmica de los recubrimientos adhesivos. No se requiere salida térmica continua durante el funcionamiento de la máquina, lo que reduce directamente el consumo energético asociado a los componentes de calentamiento. Muchos transformadores de envases confunden el laminado frío con variantes generales de estampado en caliente y emplean moldes calientes en la producción de laminado frío, lo que provoca daños en las capas de transferencia y bordes gráficos inestables en los productos terminados.
Observaciones prácticas sobre los límites de sustratos termosensibles en el estampado en caliente
Las plantas que procesan películas delgadas y flexibles y materiales base sensibles al calor suelen enfrentar barreras de calidad constantes al ejecutar flujos de trabajo tradicionales de estampado en caliente. El calor aplicado por los troqueles metálicos desencadena fácilmente la contracción del sustrato, arrugas superficiales o la deslaminación de capas en películas delgadas de PP y tejidos sintéticos ligeros. Incluso una mínima deformación térmica distorsiona gráficos de marca diminutos y eleva las tasas de rechazo del producto. Los datos normalizados de seguimiento de producción procedentes de líneas de embalaje indican que los materiales vulnerables a las fluctuaciones de temperatura conservan superficies decorativas mucho más estables cuando se procesan con foil frío , con menos defectos de forma posteriores a la producción comparados con los métodos de estampado dependientes del calor.
Contraste de rendimiento entre laminado en frío y estampado en caliente tradicional
La tabla siguiente compara los indicadores operativos fundamentales del laminado en frío y del estampado en caliente convencional bajo condiciones unificadas de línea de producción, haciendo referencia a normas comunes de ensayo de materiales para embalaje:
|
Ítem de evaluación
|
Estampado en frío
|
Estampado en caliente convencional — Transferencia de lámina
|
|
Requisito de equipo de calefacción
|
Sin matrices calentadas ni módulos de calentamiento constante
|
Matrices metálicas calentadas y unidades de control térmico obligatorias
|
|
Nivel de consumo continuo de energía
|
Demanda energética relativamente baja
|
Consumo sostenido de alta potencia para el mantenimiento de la temperatura
|
|
Compatibilidad con sustratos sensibles al calor
|
Amplio rango de aplicación para películas delgadas y tejidos blandos
|
Rango estrecho, provoca fácilmente deformación térmica
|
|
Integración en línea con la impresión
|
Conexión perfecta con impresoras flexográficas y offset
|
Se requiere principalmente una estación de procesamiento fuera de línea separada
|
|
Reproducción mínima de gráficos finos
|
Captura líneas microscópicas con bordes de corte nítidos
|
Riesgo de desenfoque por presión térmica de extrusión
|
|
Coste operativo a largo plazo
|
Menor gasto recurrente en energía y desgaste de moldes
|
Costes adicionales por sustitución del componente calefactor
|
Todos los indicadores de comparación se resumen a partir de la supervisión rutinaria de la producción en múltiples instalaciones de procesamiento de envases, ofreciendo referencias cuantificables para la planificación del flujo de trabajo.
Rango de compatibilidad con sustratos exclusivo de la técnica de laminado en frío
La estampación en frío se adapta a un amplio espectro de materiales base que no pueden soportar la presión térmica sostenida de los equipos de estampación en caliente. Películas delgadas de BOPP y PP, papeles recubiertos ligeros, tejidos textiles delicados y láminas laminadas con UV delgadas entran todas dentro de su rango estable de procesamiento. Algunos sustratos rígidos resistentes a altas temperaturas siguen ofreciendo resultados satisfactorios con estampación en frío, aunque la estampación en caliente sigue siendo una alternativa viable para esos materiales. Es importante reconocer los límites inherentes de la estampación en frío: los bloques metálicos sólidos gruesos requieren un mayor volumen de adhesivo UV, lo que puede generar una ligera textura tipo naranja si los parámetros de aplicación del adhesivo no se ajustan adecuadamente. Ningún material decorativo único puede cubrir todos los tipos de sustrato sin ajuste de parámetros.
Ventajas del flujo de producción derivadas de la eliminación del calentamiento fuera de línea
La eliminación del hardware de calentamiento constante aporta dos mejoras destacadas en los flujos de trabajo para las líneas de impresión. La estampación en frío se puede montar como una estación en línea en prensas flexográficas o offset ya existentes, eliminando así los procedimientos adicionales de estampación fuera de línea que requieren manipulación independiente del material. Asimismo, al suprimirse el desgaste de las matrices de calentamiento, se reducen las sustituciones y calibraciones periódicas de moldes, lo que disminuye el tiempo de inactividad de la máquina para mantenimiento. Tres beneficios operativos fundamentales derivan de la simplificación de la configuración del equipo:
1.Menor tiempo de preparación previo a la producción antes de iniciar las series de fabricación
2.Cambio más rápido entre distintos diseños gráficos en la misma línea de producción
3.Reducción del espacio ocupado por equipos auxiliares dentro de los talleres de fábrica. Muchos planificadores de producción pasan por alto estos ahorros operativos indirectos al comparar únicamente los precios unitarios brutos del material de lámina.
Limitaciones operativas ocultas de la estampación en frío que requieren una evaluación temprana
El estampado en frío no representa un reemplazo universal para todas las aplicaciones de estampado en caliente, ya que presenta varias restricciones inherentes que deben evaluarse antes de la producción en masa. Todo el sistema de transferencia depende de una salida estable de curado UV; una intensidad inconsistente de la lámpara UV provocará una adherencia incompleta de la capa metálica y desprendimiento local de la hoja. Las superficies con agentes desmoldeantes a base de silicona en exceso tienen dificultades para formar uniones fiables con los adhesivos UV para estampado en frío, por lo que requieren un tratamiento previo de la superficie antes del procesamiento. Los productos que exigen capas reflectantes metálicas ultra gruesas siguen logrando una uniformidad visual superior mediante la tecnología de estampado en caliente. La selección equilibrada entre estampado en frío y estampado en caliente depende de la combinación de las características del sustrato, el diseño gráfico y los objetivos de costo de producción a largo plazo.
Como proveedor técnicamente capacitado que cubre todas las categorías de láminas de estampación, GL Foils desarrolla múltiples variantes de láminas frías compatibles con configuraciones de impresión en línea flexográfica y offset, junto con series completas de láminas para estampación en caliente destinadas a diversas exigencias de sustratos. foil frío los centros internos de I+D y de inspección realizan pruebas de compatibilidad transversal entre procesos frente a diversos materiales base sensibles al calor. Una producción anual a gran escala garantiza un suministro estable en volumen para fabricantes de impresión y embalaje, mientras que los equipos técnicos ofrecen orientación personalizada para la selección de materiales, sin limitar este servicio a segmentos de mercado específicos.


 EN