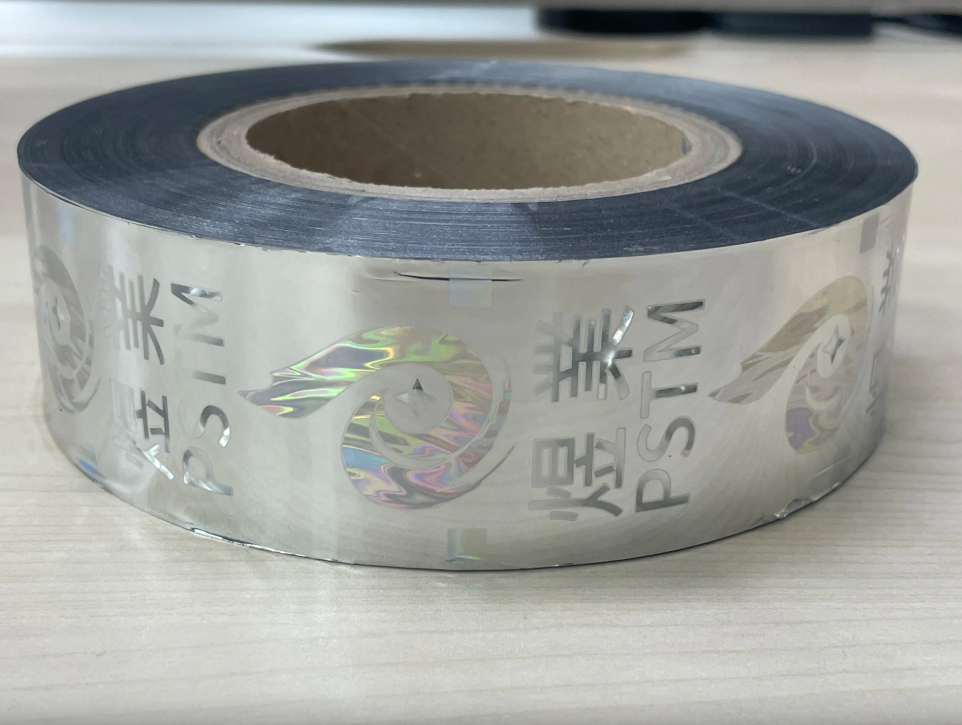
Kernbetriebslogik der Kaltfolienprägung
Kaltfolie, im vollen Wortlaut Kaltfolienprägungsmaterial genannt, erzeugt metallische Dekormuster ohne Heizgeräte oder erhitzte Metallstempel während des gesamten Übertragungsprozesses. Der gesamte Ablauf beruht auf UV-Klebstoffbeschichtung, Rollenlaminierung und UV-Lichtaushärtung, um die metallische Schicht von Trägerfolien auf Zielsubstrate zu übertragen. Dies stellt einen grundlegenden Unterschied zur herkömmlichen Heißprägung dar, bei der thermisches Schmelzen der Klebstoffschichten erforderlich ist. Während des Maschinenbetriebs ist keine kontinuierliche Wärmeabgabe notwendig, wodurch der Stromverbrauch für Heizkomponenten unmittelbar gesenkt wird. Viele Verpackungshersteller verwechseln Kaltfolie mit allgemeinen Heißprägungsvarianten und setzen beim Kaltfolienprozess dennoch erhitzte Formen ein – dies führt zu beschädigten Übertragungsschichten und unscharfen Grafikrändern bei den Endprodukten.
Praktische Produktionsbeobachtungen zu den temperaturbedingten Grenzen der Heißprägung bei wärmeempfindlichen Substraten
Anlagen, die dünne flexible Folien und wärmeempfindliche Grundmaterialien verarbeiten, stoßen bei herkömmlichen Heißprägeprozessen häufig auf konstante Qualitätsbarrieren. Die von Metallstempeln erzeugte Wärme löst bei dünnen PP-Folien und leichten synthetischen Geweben leicht Substratschrumpfung, Oberflächenrunzelung oder Schichtdelamination aus. Selbst geringfügige thermische Verformungen verzerren kleine Markengrafiken und erhöhen die Ausschussrate. Standardisierte Produktionsverfolgungsdaten aus Verpackungslinien zeigen, dass Materialien, die empfindlich auf Temperaturschwankungen reagieren, deutlich stabilere dekorative Oberflächen aufweisen, wenn sie mit cold foil , mit weniger formbedingten Nachbearbeitungsfehlern im Vergleich zu wärmeabhängigen Prägeverfahren.
Leistungsvergleich zwischen Kaltfolienprägung und herkömmlicher Heißprägung
Die nachstehende Tabelle vergleicht zentrale Betriebskennzahlen der Kaltfolienprägung und der regulären Heißprägung unter einheitlichen Produktionslinienbedingungen unter Bezugnahme auf gängige Verpackungsmaterial-Prüfnormen:
|
Bewertungskriterium
|
Kaltes Folienprägen
|
Herkömmliche Heißprägefolienübertragung
|
|
Anforderung an die Heiztechnik
|
Keine beheizten Werkzeuge oder konstanten Heizmodule
|
Zwingend erforderliche beheizte Metallformen und Temperaturregelgeräte
|
|
Kontinuierliches Stromverbrauchsniveau
|
Relativ geringer Energiebedarf
|
Dauerhaft hoher Leistungsbezug zur Aufrechterhaltung der Temperatur
|
|
Kompatibilität mit wärmeempfindlichen Substraten
|
Breites Anwendungsspektrum für Dünnschichten und weiche Textilien
|
Enger Bereich, führt leicht zu thermischer Verformung
|
|
Integration in den Online-Druckprozess
|
Nahtlose Verbindung mit Flexo- und Offsetdruckmaschinen
|
Meist erforderliche separate Offline-Verarbeitungsstation
|
|
Minimale Wiedergabe feiner Grafiken
|
Erfasst Mikro-Linien mit sauberen Schnittkanten
|
Risiko einer Unschärfe durch thermischen Extrusionsdruck
|
|
Betriebskosten bei langen Laufzeiten
|
Geringere wiederkehrende Energie- und Werkzeugverschleißkosten
|
Zusätzliche Kosten durch Austausch der Heizkomponente
|
Alle Vergleichsindikatoren wurden aus der routinemäßigen Produktionsüberwachung in mehreren Verpackungsverarbeitungsanlagen zusammengefasst und bieten messbare Referenzen für die Ablaufplanung.
Substratkompatibilitätsbereich, der ausschließlich für Cold-Foil-Verfahren gilt
Kaltfolie passt sich einem breiten Spektrum an Grundmaterialien an, die einer dauerhaften thermischen Belastung durch Heißprägeanlagen nicht standhalten können. Dünne BOPP- und PP-Folien, leichtes gestrichenes Papier, empfindliche Textilgewebe sowie dünne UV-laminierte Bogen liegen alle innerhalb ihres stabilen Verarbeitungsbereichs. Einige starre, hochtemperaturbeständige Substrate erzielen mit Kaltfolie dennoch zufriedenstellende Ergebnisse, obwohl Heißprägen für diese Materialien weiterhin eine gangbare Alternative bleibt. Es ist wichtig, die inhärenten Grenzen der Kaltfolie anzuerkennen: dicke massive metallische Blöcke erfordern ein höheres UV-Klebstoffauftragsvolumen, was bei unzureichender Anpassung der Klebstoffauftragsparameter zu einer leichten Orangenhaut-Struktur führen kann. Kein einziges dekoratives Material deckt sämtliche Substrattypen ohne Parameteranpassung ab.
Vorteile des Produktionsablaufs durch Wegfall der Offline-Heizung
Die Entfernung der Hardware für konstantes Erhitzen führt zu zwei wesentlichen Verbesserungen des Arbeitsablaufs bei Drucklinien. Kaltfolie kann als Inline-Station an bestehenden Flexo- oder Offsetdruckmaschinen montiert werden, wodurch zusätzliche Offline-Prägeverfahren entfallen, die eine eigenständige Materialhandhabung erfordern. Die Eliminierung des Verschleißes von Heizstempeln reduziert zudem regelmäßig erforderliche Formwechsel und Kalibrierarbeiten und verringert so die Maschinenstillstandszeiten für Wartungsarbeiten. Drei zentrale betriebliche Vorteile ergeben sich aus der vereinfachten Gerätekonfiguration:
1.Kürzere Vorbereitungszeit vor Beginn von Losproduktionen
2.Schnellere Umrüstung zwischen verschiedenen grafischen Designs auf derselben Produktionslinie
3.Geringerer Platzbedarf für Zusatzgeräte innerhalb der Fabrikwerkstätten. Viele Produktionsplaner vernachlässigen diese indirekten betrieblichen Einsparungen, wenn sie ausschließlich die Einheitspreise für Rohfolienmaterial vergleichen.
Versteckte betriebliche Grenzen der Kaltfolie, die frühzeitig bewertet werden müssen
Kaltfolie stellt keine universelle Ersatzlösung für alle Heißprägeanwendungen dar; es gibt mehrere inhärente Einschränkungen, die vor der Serienfertigung bewertet werden müssen. Das gesamte Übertragungssystem beruht auf einer stabilen UV-Aushärtungsleistung; eine inkonsistente UV-Lampenintensität führt zu unvollständiger Haftung der Metallschicht und lokalem Abblättern der Folie. Oberflächen mit starken Silikon-Trennmitteln weisen Schwierigkeiten bei der Bildung einer zuverlässigen Verbindung mit Kaltfolien-UV-Klebstoffen auf, sodass eine Oberflächenvorbehandlung vor der Verarbeitung erforderlich ist. Produkte mit Anspruch an extrem dicke metallische Reflexschichten erreichen visuell eine bessere Gleichmäßigkeit mittels Heißprägetechnologie. Eine ausgewogene Auswahl zwischen Kaltfolie und Heißprägung basiert auf der Kombination von Substrat-Eigenschaften, grafischem Layout und langfristigen Produktionskostenzielen.
Als technisch kompetenter Zulieferer mit umfassendem Angebot an Prägefolien entwickelt GL Foils mehrere Kaltprägefolien-Varianten, die sowohl für Flexodruck- als auch für Offsetdruck-Anlagen im Inline-Verfahren geeignet sind, sowie komplette Serien an Heißprägefolien für unterschiedliche Substratanforderungen. Interne F&E- und Prüfzentren führen Kompatibilitätstests über alle Prozessschritte hinweg durch cold foil mit verschiedenen wärmeempfindlichen Basismaterialien. Die groß angelegte jährliche Produktionskapazität gewährleistet eine stabile Großlieferung für Druck- und Verpackungshersteller; technische Teams bieten maßgeschneiderte Materialabstimmungshilfe an, ohne ihre Dienstleistungen auf bestimmte Marktsegmente einzuschränken.


 EN