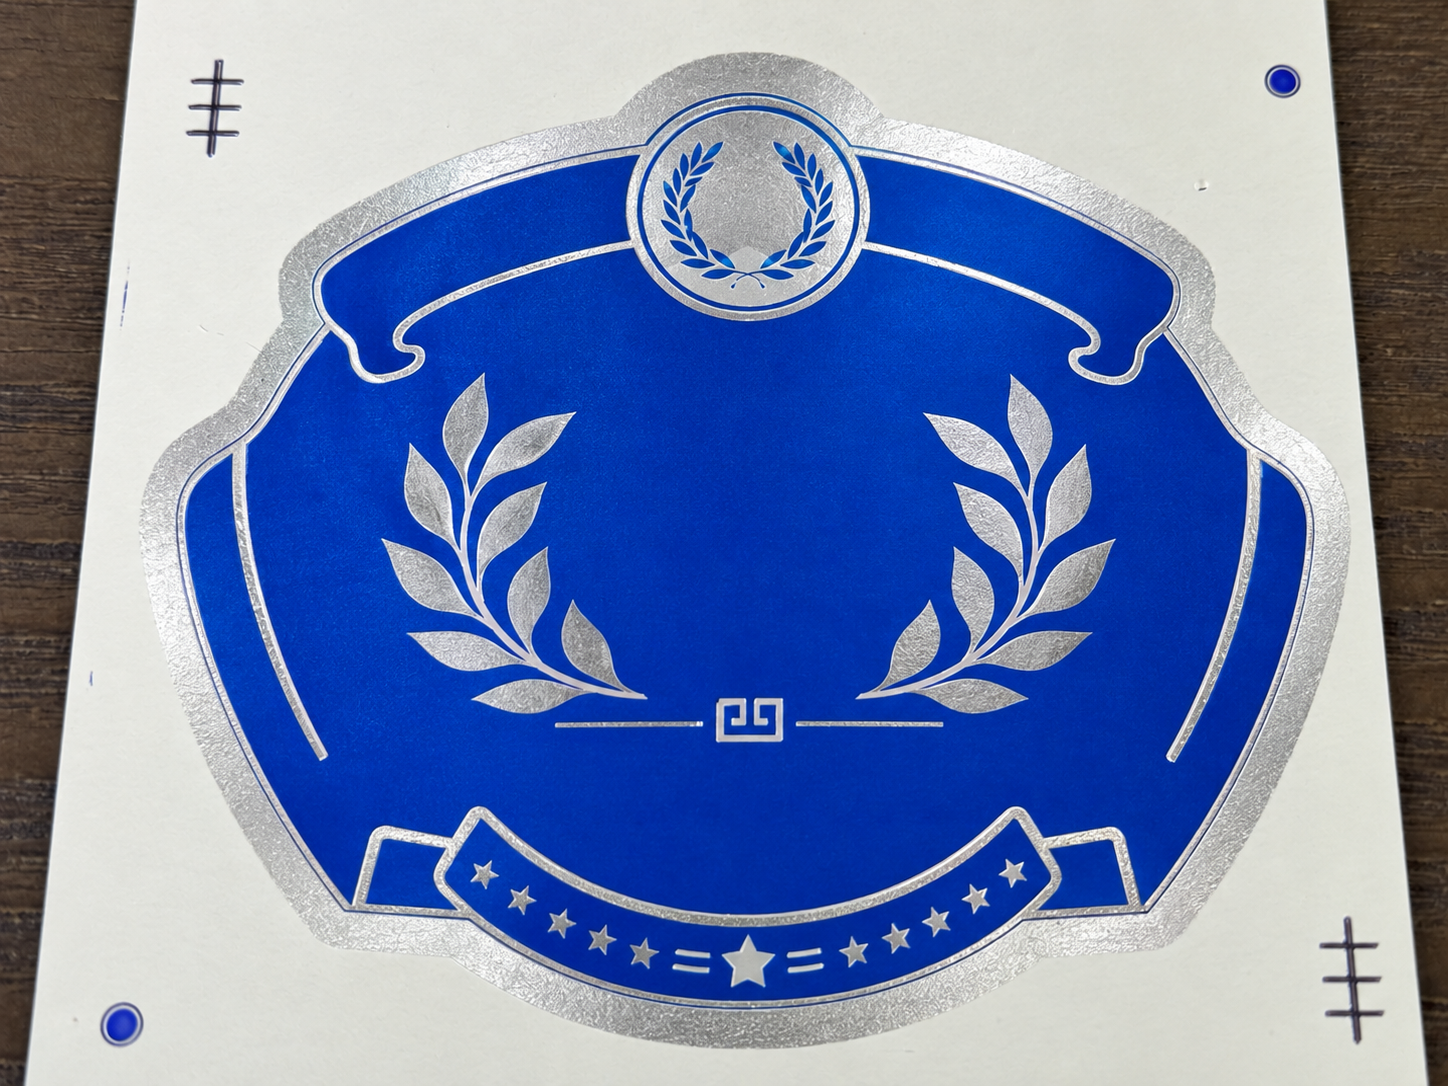
La impresión en frío con lámina comienza con la pila completa de acabados
La impresión en frío con lámina suele describirse como una forma sencilla de crear colores metálicos: se transfiere una lámina plateada o holográfica y luego se imprimen tintas de proceso sobre ella. En producción, el resultado visual depende de más factores que la propia lámina. La superficie del sustrato, la imagen adhesiva, la secuencia de curado, la tinta, el barniz, el laminado y la manipulación posterior influyen todos en si el acabado permanece brillante, correctamente registrado y utilizable.
Por esa razón, una muestra de impresión en frío con lámina debe aprobarse como un sistema de proceso completo, no simplemente como una muestra suelta de color. La pregunta adecuada no es solo «¿la lámina luce brillante?», sino «¿la pila completa de decoración se transfiere limpiamente, acepta la impresión posterior prevista y resiste el siguiente paso de conversión?»
Qué cambia realmente la impresión en frío con lámina
En un flujo de trabajo con laminado en frío, se imprime una imagen adhesiva sobre el sustrato y la bobina de lámina entra en contacto con el adhesivo en línea. La lámina permanece únicamente donde está presente el adhesivo. Tras la transferencia, se pueden imprimir tintas de proceso sobre una base metálica para crear efectos metálicos coloreados, o bien se puede aplicar un barniz para modificar el brillo, la protección y el contraste visual.
Esta flexibilidad implica también que la superficie de la lámina se convierte en parte de la siguiente superficie de impresión. Una tinta de proceso o un recubrimiento que funcione bien sobre papel recubierto ordinario puede comportarse de forma distinta sobre una lámina metálica; por tanto, la muestra de aprobación debe reproducir fielmente el área real de lámina, la cobertura de tinta y el orden de acabado.
1. Comience con la superficie receptora
Antes de seleccionar una calidad, registre la superficie receptora real. Para etiquetas y empaques basados en web, esto puede incluir papel recubierto, soporte sensible a la presión, polietileno (PE), polipropileno (PP), polietileno tereftalato (PET), material sintético o una estructura calificada de película retráctil.
La apariencia superficial no es suficiente para confirmar la compatibilidad. El recubrimiento, la porosidad, el tratamiento superficial, la cobertura de tinta y la laminación posterior pueden modificar la forma en que el adhesivo se fija. Una superficie absorbente o irregular puede reducir el contacto del adhesivo, mientras que una superficie fuertemente recubierta o contaminada puede provocar una transferencia incompleta o una unión débil.
Envíe al proveedor el nombre real del sustrato, el recubrimiento o tratamiento aplicado, el espesor cuando sea relevante y una fotografía de la superficie impresa. Si el trabajo será laminado, barnizado o aplicado sobre un empaque con forma especial, incluya esa información antes de preparar la muestra.
2. Ajuste la lámina al tipo de impresora y la ruta del adhesivo
Los productos de estampado en frío son específicos del proceso. Una línea de flexografía de ancho reducido, una prensa offset de hojas sueltas y una línea híbrida de etiquetas pueden requerir construcciones distintas de la lámina, comportamientos diferentes del adhesivo y condiciones de curado específicas. En el documento de calificación deben incluirse la unidad instalada de estampado en frío, el ancho de la lámina, el sentido de desenrollado, el método de aplicación del adhesivo y el sistema UV.
Para etiquetas y aplicaciones en película de bobina continua, Folios holográficos fríos para flexografía son la ruta de producto pertinente cuando el proyecto requiere efectos holográficos dorados, plateados, iridiscentes o con patrones. Para cartones de hojas sueltas e impresión sobre papel premium, Láminas holográficas para impresión offset en hojas con aplicación en frío ofrecen la ruta correspondiente para hojas sueltas. Si el diseño requiere una base metálica no difractiva para posteriores impresiones a color, Láminas metálicas para impresión offset en hojas con aplicación en frío son la comparación más relevante.
3. Verificar la transferencia antes de evaluar el color
La calidad de la transferencia debe verificarse antes de evaluar la impresión superpuesta. Inspeccione por separado las áreas sólidas, las líneas finas, los caracteres pequeños y las áreas de medio tono. Busque microperforaciones, bordes rotos, zonas no impresas sucias, pérdida de detalle, rayas y brillo irregular.
Se necesita una liberación limpia y una imagen adhesiva bien controlada tanto para una cobertura amplia como para detalles finos. El exceso de adhesivo puede suavizar los bordes o aumentar la recogida no deseada. Una cantidad insuficiente de adhesivo, una curación incompleta o un contacto inestable en la zona de presión pueden dejar zonas débiles que al principio parecen aceptables, pero que fallan durante el frotado, el recubrimiento o el troquelado.
Para efectos holográficos registrados o con patrón, inspeccione la relación entre el patrón óptico y la ilustración. Una muestra en rollo visualmente atractiva no garantiza el registro en la etiqueta o cartón terminado. La muestra aprobada debe utilizar la repetición real, la escala gráfica y las condiciones de visualización previstas.
4. Planifique la impresión en sobretinta en la ilustración
La impresión en sobretinta sobre lámina de aluminio plateada puede crear una amplia gama de colores metálicos, pero la tinta impresa modifica la forma en que la lámina refleja la luz. Las áreas oscuras o densas de tinta pueden reducir el efecto metálico visible, mientras que los colores de proceso transparentes o más claros permiten que se vea más la base reflectante.
Los diseñadores y los convertidores deben definir qué áreas requieren máxima luminosidad, qué áreas necesitan un color metálico controlado y qué áreas deben permanecer legibles. Se debe verificar el texto pequeño, los códigos de barras, los códigos QR y las marcas de registro a su tamaño final. No se debe aprobar la legibilidad únicamente a partir de un archivo de arte grande o de una prueba en pantalla ampliada.
Conservar el mapa de laminado, la secuencia de tintas y las decisiones sobre solapamiento (trapping) junto con el archivo de producción. Si el laminado se aplica debajo de los colores de proceso, el arte final debe indicar claramente qué colores se espera que se construyan sobre la base metálica. Si el laminado se aplica únicamente como elemento localizado (spot), se debe verificar el área circundante sin laminado para evaluar el contraste y la limpieza del borde.
5. Tratar el barniz y la laminación como parte de la prueba
El barniz y el laminado no son simples acabados cosméticos. Un barniz brillante puede aumentar el brillo, mientras que un acabado mate puede reducir el deslumbramiento y suavizar el efecto metálico aparente. Una capa protectora también puede modificar la resistencia a los arañazos, la adherencia de la tinta y la forma en que la lámina se manipula durante el plegado, el corte o la aplicación de etiquetas.
Ejecute la secuencia de acabado prevista sobre la muestra de aprobación. Compare al menos el efecto visual final, la adherencia de la tinta, la adherencia de la lámina, la resistencia al frotamiento superficial y el estado de los bordes tras el paso planificado de conversión. Si el envase final estará expuesto al alcohol, a la humedad, a la refrigeración, a la abrasión o a una manipulación repetida, incluya la simulación correspondiente del uso final antes de la aprobación.
Matriz de ensayo para impresión en frío con lámina
| Check |
Qué reproducir |
Qué inspeccionar |
| Substrato |
Papel, cartón, película o soporte para etiquetas reales, con su recubrimiento o tratamiento correspondiente |
Cobertura, definición de bordes y uniformidad superficial |
| Transferencia del adhesivo |
Adhesivo real, estado de la placa o del rodillo anilox, contacto en la zona de presión y secuencia de curado |
Desprendimiento, microperforaciones, fondo sucio y detalles finos |
| Sobreprinta |
Familia de tinta planificada, densidad, secuencia de colores y registro |
Construcción del color, secado, acumulación, legibilidad y registro |
| Protección |
Barniz final, recubrimiento o laminado |
Brillo, turbidez, resistencia a rayaduras y adherencia de la tinta/lámina |
| Conversión |
Corte longitudinal, troquelado, plegado, laminado o aplicación de etiquetas |
Agrietamiento, desprendimiento, rozaduras y apariencia final |
Cómo interpretar los síntomas comunes de fallo
Transferencia irregular o incompleta: verifique la superficie del sustrato, la cobertura del adhesivo, el contacto en la zona de presión (nip), la tensión de la banda y la curación antes de cambiar el color de la lámina. Un simple cambio de lámina podría ocultar la causa real del problema de proceso.
Buena transferencia pero mala adherencia de la tinta: revise la compatibilidad de la lámina con la impresión posterior, el tipo de tinta, la densidad de tinta, el secado o curado y el tiempo transcurrido entre la transferencia y el acabado. Es posible que la lámina se esté transfiriendo correctamente, mientras que la siguiente capa no se adhiera adecuadamente.
Lámina limpia pero mala registración: compare por separado la imagen de la lámina, la imagen del adhesivo y la obra impresa posteriormente. El desplazamiento de la bobina o de la hoja, los ajustes de repetición, el estado de la placa y la ruta de la prensa podrían estar contribuyendo al error.
Muestra brillante que se vuelve opaca tras el acabado: compare la misma zona antes y después del barnizado o laminado. El acabado superficial, la turbidez, la cobertura de tinta y el ángulo de visión pueden modificar la percepción del brillo sin indicar una falla en la transferencia.
Qué enviar al solicitar una prueba de lámina en frío
- Tipo y modelo de prensa, así como unidad o módulo de lámina en frío
- Nombre del sustrato, recubrimiento, tratamiento y espesor, cuando corresponda
- Tipo de adhesivo y método de curado
- Ilustración o imagen nítida que muestre la cobertura de la lámina y los detalles finos
- Secuencia planificada de tinta, barniz, laminado y conversión posterior
- Efecto requerido: metálico, metálico coloreado, holográfico o patrón registrado
- Condiciones de uso final, como frotamiento, humedad, alcohol, refrigeración o aplicación de etiquetas
- Ancho del rollo requerido, núcleo, sentido de devanado e información sobre la repetición
Esta información permite adaptar la construcción de la lámina y el método de muestreo al trabajo real. Asimismo, facilita la repetición del resultado cuando el embalaje pasa de la aprobación a la producción regular.
Recomendación final
La impresión en frío con lámina debe aprobarse como un sistema completo de decoración y acabado. Confirme primero la superficie receptora, seleccione la calidad adecuada según la prensa y la ruta del adhesivo, y luego pruebe la transferencia, el registro, la tinta, el barniz, el laminado y la conversión en el mismo orden en que se utilizarán.
La muestra más fiable no es la que presenta la lámina aislada más brillante, sino la que reproduce con suficiente fidelidad el sustrato real, el diseño gráfico y la secuencia de acabado para que la imprenta, el convertidor y el propietario de la marca tomen la misma decisión antes de la producción.
Preguntas frecuentes
¿Se puede imprimir sobre cualquier lámina en frío?
No suponga que todos los tipos se comportarán del mismo modo. Confirme la combinación de lámina, tinta, adhesivo y curado sobre el sustrato real antes de la producción.
¿Por qué la lámina en frío parece distinta tras el barnizado?
El barniz modifica la reflexión superficial y puede aumentar el brillo, reducir el deslumbramiento o añadir turbidez. Compare el barniz o laminado previsto sobre la muestra aprobada, en lugar de evaluar la lámina antes del acabado.
¿Cómo debe comprobarse la adherencia de la lámina en frío?
Compruebe por separado la unión entre lámina y sustrato, y entre tinta y lámina. Utilice las pruebas acordadas de frotamiento, cinta adhesiva, rayado o uso final sobre la muestra terminada, y registre las condiciones del sustrato, adhesivo, curado y acabado.
¿Qué debo hacer si una muestra de laminado en frío se transfiere correctamente pero falla durante el troquelado?
Revise la secuencia completa de conversión. El plegado, el troquelado, el corte longitudinal, la laminación y la manipulación pueden revelar una adherencia débil o daños superficiales que no son visibles inmediatamente después de la transferencia.


 EN