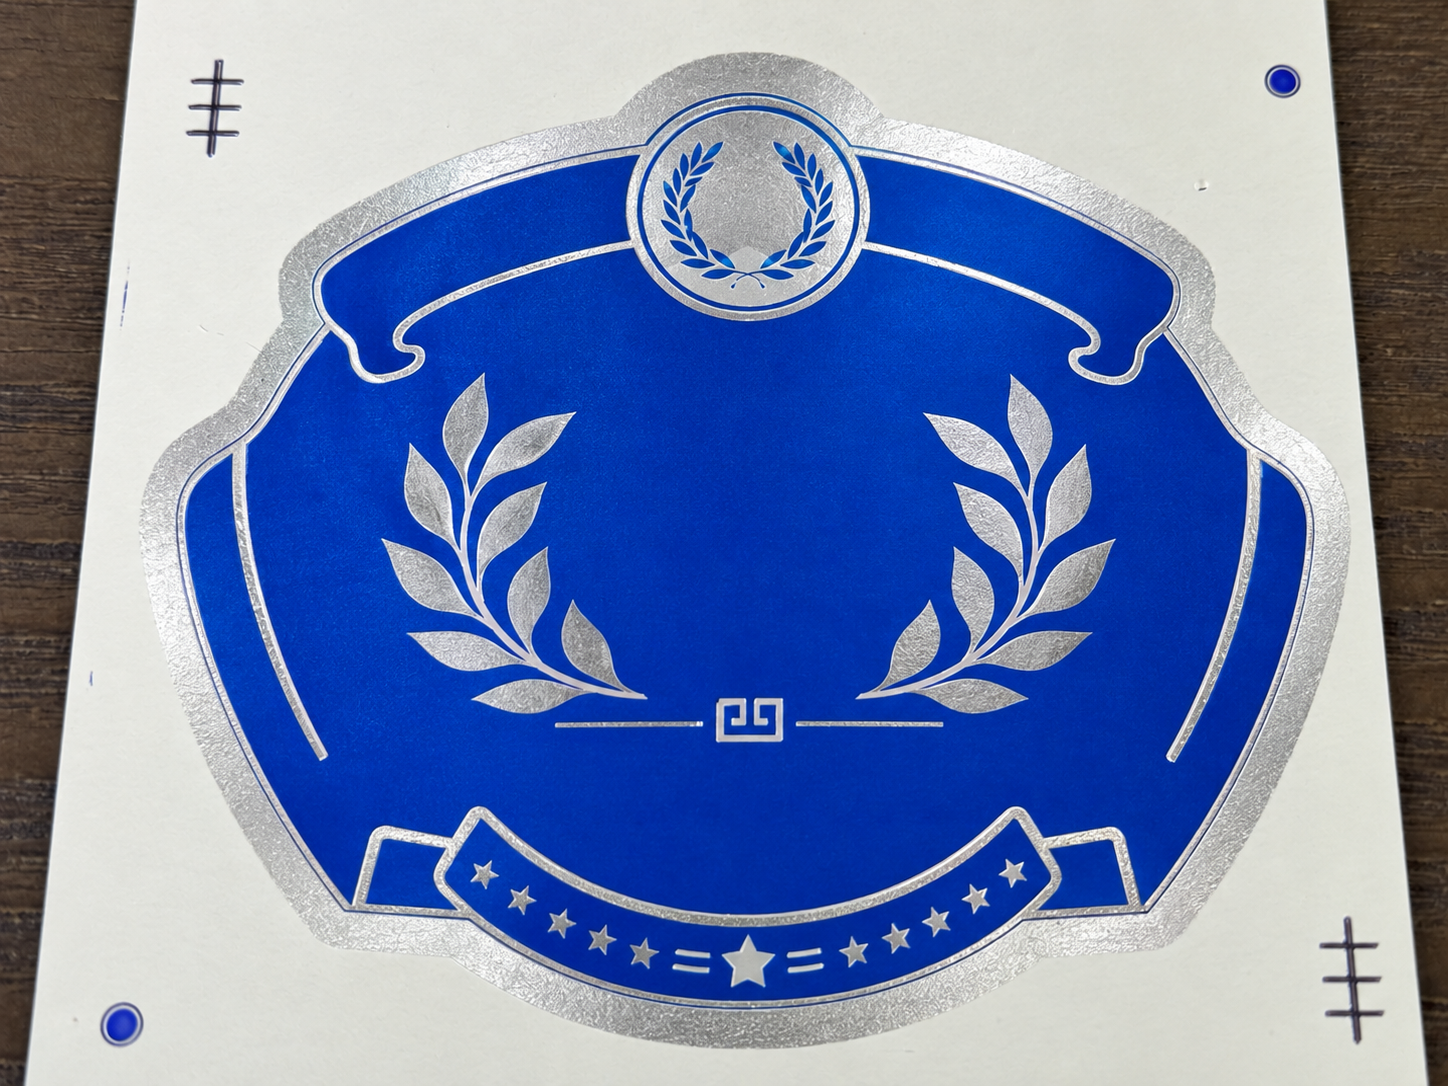
Kaltfolienprägung beginnt mit dem vollständigen Veredelungsstapel
Kaltfolienprägung wird oft als einfache Methode zur Erzeugung metallischer Farben beschrieben: Eine silberne oder holographische Folie wird übertragen, anschließend werden Prozessfarben darüber gedruckt. In der Produktion hängt das visuelle Ergebnis jedoch von mehr als nur der Folie ab. Die Oberfläche des Substrats, das Klebbild, die Aushärtefolge, die Farbe, der Lack, die Laminierung sowie die nachfolgende Weiterverarbeitung beeinflussen sämtlich, ob die Oberfläche hell bleibt, exakt registriert ist und funktionsfähig bleibt.
Aus diesem Grund sollte eine Kaltfolienprobe nicht als lose Farbprobe, sondern als gesamtes Veredelungssystem freigegeben werden. Die richtige Frage lautet daher nicht nur: „Sieht die Folie hell aus?“, sondern: „Überträgt sich der komplette Veredelungsstapel sauber, nimmt er den vorgesehenen Überdruck problemlos auf und übersteht er den nächsten Konvertierschritt?“
Was Kaltfolienprägung tatsächlich verändert
Bei einem Cold-Foil-Verfahren wird ein Kleberbild auf das Substrat gedruckt, und die Folienbahn berührt den Kleber inline. Die Folie bleibt nur dort haften, wo der Kleber vorhanden ist. Nach dem Transfer können Prozessfarben über einer metallischen Grundschicht gedruckt werden, um farbige metallische Effekte zu erzielen, oder es kann ein Lack aufgetragen werden, um Glanz, Schutz und visuellen Kontrast zu verändern.
Diese Flexibilität bedeutet auch, dass die Folienoberfläche Teil der nächsten Druckoberfläche wird. Eine Prozessfarbe oder Beschichtung, die sich auf gewöhnlichem gestrichenem Papier bewährt hat, kann sich auf metallischer Folie anders verhalten; daher sollte die Freigabeprobe den tatsächlichen Folienbereich, die Farbdeckung und die Reihenfolge der Veredelung exakt wiedergeben.
1. Beginnen Sie mit der Aufnahmefläche
Bevor eine Sorte ausgewählt wird, muss die tatsächliche Empfangsoberfläche erfasst werden. Bei Etiketten und webbasierten Verpackungen kann es sich dabei um gestrichenes Papier, selbstklebendes Material, Polyethylen (PE), Polypropylen (PP), Polyester (PET), synthetisches Material oder eine zugelassene Schrumpffolie handeln. Bei Bogenkartons kann es sich um gestrichenen Karton, Faltschachtelkarton oder eine laminierte Papierschicht handeln.
Das äußere Erscheinungsbild der Oberfläche reicht nicht aus, um die Kompatibilität zu bestätigen. Beschichtung, Porosität, Oberflächenbehandlung, Farbdeckung sowie eine spätere Laminierung können beeinflussen, wie der Klebstoff haftet. Eine saugfähige oder unebene Oberfläche kann den Klebstoffkontakt verringern, während eine stark beschichtete oder kontaminierte Oberfläche zu unvollständigem Farbübertrag oder schwacher Haftung führen kann.
Senden Sie dem Lieferanten den genauen Substratnamen, die Beschichtung oder Behandlung, gegebenenfalls die Dicke sowie ein Foto der bedruckten Oberfläche. Falls die Aufgabe laminert, lackiert oder auf eine geformte Verpackung aufgebracht wird, geben Sie diese Informationen vor der Probenvorbereitung an.
2. Passen Sie die Folie an die Druckmaschine und den Klebstoffprozess an
Kaltfolienprodukte sind prozessspezifisch. Eine Schmalbahn-Flexodruckmaschine, eine Bogenoffsetpresse und eine hybride Etikettenlinie erfordern möglicherweise unterschiedliche Folienkonstruktionen, unterschiedliches Klebstoffverhalten und unterschiedliche Aushärtebedingungen. Die installierte Kaltfolieneinheit, die Folienbreite, die Abwickelrichtung, das Klebstoffauftragsverfahren und das UV-System sollten in der Qualifikationsvorgabe berücksichtigt werden.
Für Etiketten und Folienanwendungen mit kontinuierlicher Bahn Holographische Flexo-Kaltfolien sind die relevanten Produktwege, wenn das Projekt holographische Gold-, Silber-, Regenbogen- oder gemusterte Effekte benötigt. Für Bogenkartons und hochwertigen Papiersatz Holographische kalte Folien für Bogenoffset bieten die entsprechenden Bogenwege die passende Lösung. Falls das Design eine nicht-diffraktive metallische Basis für spätere Farbüberdrucke benötigt, Metallische kalte Folien für Bogenoffset sind diese Produkte der relevantere Vergleich.
3. Übertragungsqualität vor Farbbewertung prüfen
Die Übertragungsqualität sollte vor der Bewertung des Überdrucks geprüft werden. Untersuchen Sie durchgehende Flächen, feine Linien, kleine Schriftgrößen und Rasterbereiche separat. Achten Sie auf Nadellöcher, gebrochene Kanten, verschmutzte Nicht-Bilddbereiche, fehlende Details, Streifen und ungleichmäßige Helligkeit.
Eine saubere Abgabe und ein gut kontrolliertes Klebbild sind sowohl für eine breite Abdeckung als auch für feine Details erforderlich. Überschüssiger Klebstoff kann Kanten weichzeichnen oder unerwünschtes Aufnehmen erhöhen. Unzureichender Klebstoff, unvollständige Aushärtung oder instabiler Nip-Kontakt können schwache Stellen hinterlassen, die zunächst akzeptabel wirken, aber bei Reiben, Beschichten oder Stanzen versagen.
Bei registrierten oder gemusterten holographischen Effekten prüfen Sie das Verhältnis zwischen dem optischen Muster und der Grafik. Eine visuell ansprechende Rollenprobe kann die Registrierung auf dem fertigen Etikett oder Karton nicht beweisen. Die Freigabeprobe sollte die tatsächliche Wiederholung, die grafische Skalierung und die vorgesehenen Betrachtungsbedingungen verwenden.
4. Planen Sie den Überdruck in der Grafik
Der Überdruck von Silberfolie kann eine breite Palette metallischer Farbtöne erzeugen; die gedruckte Farbe verändert jedoch, wie die Folie das Licht reflektiert. Dunkle oder dichte Farbflächen können den sichtbaren metallischen Effekt reduzieren, während transparente oder hellere Druckfarben mehr vom reflektierenden Untergrund durchscheinen lassen.
Gestalter und Verarbeiter sollten festlegen, welche Bereiche maximale Helligkeit benötigen, welche Bereiche eine kontrollierte metallische Farbe benötigen und welche Bereiche lesbar bleiben müssen. Kleiner Text, Strichcodes, QR-Codes und Registriermarken sollten in der endgültigen Größe überprüft werden. Die Lesbarkeit darf nicht allein anhand einer großen Motivdatei oder eines vergrößerten Bildschirmproofs freigegeben werden.
Behalten Sie die Folien-Layouts, die Druckfarbenreihenfolge und die Überlappungsentscheidungen in der Produktionsdatei bei. Falls die Folie unter Prozessfarben aufgetragen wird, muss das Motiv deutlich zeigen, welche Farben sich von der metallischen Grundlage her zusammensetzen sollen. Falls die Folie ausschließlich als Sonderfarbenelement aufgetragen wird, sollte der umgebende, folienfreie Bereich auf Kontrast und saubere Kanten geprüft werden.
5. Behandeln Sie Lackierung und Laminierung als Teil des Tests
Lackierungen und Laminierungen sind keine kosmetischen Nachträglichkeiten. Ein Hochglanzlack kann die Helligkeit erhöhen, während eine Mattlackierung die Blendung verringern und den scheinbaren metallischen Effekt abmildern kann. Eine Schutzschicht kann zudem die Kratzfestigkeit, die Tintenhaftung sowie das Verhalten der Folie beim Falzen, Schneiden oder Etikettieren beeinflussen.
Führen Sie die vorgesehene Veredelungssequenz am Freigabemuster durch. Vergleichen Sie mindestens den fertigen optischen Eindruck, die Tintenhaftung, die Folienhaftung, die Oberflächenreibung und den Kantenzustand nach dem geplanten Weiterverarbeitungsschritt. Falls die Endverpackung Alkohol, Feuchtigkeit, Kühlung, Abrieb oder wiederholtes Anfassen ausgesetzt wird, führen Sie vor der Freigabe die entsprechende Endanwendungssimulation durch.
Kaltfolien-Überdruck-Testmatrix
| Überprüfen |
Was zu reproduzieren ist |
Was zu prüfen ist |
| Untergrund |
Tatsächliches Papier, Karton, Folie oder Etikettenmaterial mit seiner Beschichtung oder Behandlung |
Flächendeckung, Kantendefinition und Oberflächengleichmäßigkeit |
| Klebstoffübertragung |
Tatsächlicher Klebstoff, Druckplatte oder Aniloxzylinder-Zustand, Nip-Kontakt und Aushärtungssequenz |
Abhebung, Pinholes, verschmutzter Hintergrund und feine Details |
| Überdruck |
Geplante Farbfamilie, Farbdichte, Farbfolge und Register |
Farbaufbau, Trocknung, Aufstauung, Lesbarkeit und Register |
| Schutz |
Endlackierung, Beschichtung oder Laminierung |
Glanz, Trübung, Kratzfestigkeit und Haftung von Farbe/Folie |
| Verarbeitung |
Schlitten, Stanzen, Falzen, Laminieren oder Etikettieranbringung |
Rissbildung, Abheben, Abschürfen und endgültiges Erscheinungsbild |
So lesen Sie häufige Fehlererscheinungen
Unvollständige oder fleckige Übertragung: überprüfen Sie die Substratoberfläche, die Kleberabdeckung, den Nip-Kontakt, die Bahnspannung und die Aushärtung, bevor Sie die Folienfarbe ändern. Ein reiner Folientausch kann die eigentliche Prozessursache verdecken.
Gute Übertragung, aber schwache Tintenhaftung: überprüfen Sie die Druckkompatibilität der Folie, den Tintentyp, die Tintendichte, das Trocknungs- oder Aushärtungsverfahren sowie den Zeitraum zwischen Übertragung und Weiterverarbeitung. Möglicherweise erfolgt die Folienübertragung korrekt, während die nächste Schicht nicht ordnungsgemäß haftet.
Saubere Folie, aber schlechte Registerhaltung: vergleichen Sie das Folienbild, das Kleberbild und das überdruckte Motiv separat. Web- oder Bogenbewegung, Wiederholungseinstellungen, Plattenzustand und der Maschinenlaufweg können zu diesem Fehler beitragen.
Helle Probe wird nach der Weiterverarbeitung matt: vergleichen Sie denselben Bereich vor und nach dem Lackieren oder Laminieren. Oberflächenfinish, Trübung, Tintendeckung und Betrachtungswinkel können die wahrgenommene Helligkeit verändern, ohne dass dies auf einen Übertragungsfehler hindeutet.
Was Sie zur Anfrage eines Cold-Foil-Versuchs zusenden sollten
- Druckmaschinentyp, Modell und Cold-Foil-Einheit oder -Modul
- Substratname, Beschichtung, Vorbehandlung und Dicke (sofern relevant)
- Klebertyp und Aushärtungsverfahren
- Motiv oder ein klares Bild, das die Folienabdeckung und feine Details zeigt
- Geplante Reihenfolge von Druckfarbe, Lack, Laminat und nachgeschalteten Verarbeitungsschritten
- Gewünschter Effekt: metallisch, farbmetallisch, holographisch oder registrierter Musterdruck
- Einsatzbedingungen des Endprodukts, z. B. Abrieb, Feuchtigkeit, Alkohol, Kühlung oder Etikettierung
- Erforderliche Rollenbreite, Kern, Wickelrichtung und Wiederholungsangaben
Diese Angaben ermöglichen es, den Folienaufbau und die Musterherstellung an den konkreten Auftrag anzupassen. Sie erleichtern zudem die Reproduzierbarkeit der Ergebnisse, sobald die Verpackung von der Freigabe in die Serienproduktion übergeht.
Endempfehlung
Kaltfolien-Überdrucke sollten als vollständiges Dekorations- und Veredelungssystem freigegeben werden. Bestätigen Sie zunächst die Aufnahmefläche, passen Sie die Folienqualität an die Druckmaschine und den Klebstoffprozess an und testen Sie anschließend Übertragung, Registerhaltung, Druckfarbe, Lack, Laminat und Verarbeitungsschritte in der Reihenfolge, in der sie im späteren Produktionsprozess eingesetzt werden.
Die zuverlässigste Probe ist nicht diejenige mit der intensivsten isolierten Folie, sondern diejenige, die den eigentlichen Untergrund, das Motiv und die Veredelungsfolge genau genug reproduziert, damit Drucker, Verarbeiter und Markeninhaber vor der Produktion dieselbe Entscheidung treffen können.
Häufig gestellte Fragen
Kann jede Kaltfolie überdruckt werden?
Gehen Sie nicht davon aus, dass alle Sorten sich identisch verhalten. Bestätigen Sie die Kombination aus Folie, Druckfarbe, Klebstoff und Aushärtung auf dem tatsächlichen Untergrund vor der Produktion.
Warum sieht Kaltfolie nach dem Lackieren anders aus?
Lack verändert die Oberflächenreflexion und kann den Glanz erhöhen, die Blendung verringern oder Trübung hinzufügen. Vergleichen Sie die vorgesehene Lackierung oder Laminierung an der Freigabeprobe, statt die Folie vor der Veredelung zu beurteilen.
Wie sollte die Haftung von Kaltfolie geprüft werden?
Prüfen Sie die Haftung zwischen Folie und Untergrund sowie zwischen Druckfarbe und Folie getrennt voneinander. Wenden Sie die vereinbarten Reib-, Klebeband-, Kratz- oder Anwendungsprüfungen auf die fertige Probe an und dokumentieren Sie die Bedingungen bezüglich Untergrund, Klebstoff, Aushärtung und Veredelung.
Was ist zu tun, wenn eine Cold-Foil-Probe gut überträgt, aber beim Stanzen versagt?
Überprüfen Sie die gesamte Verarbeitungssequenz. Falten, Stanzen, Schneiden, Laminieren und Handhabung können schwache Haftung oder Oberflächenschäden aufdecken, die unmittelbar nach der Übertragung nicht sichtbar sind.


 EN