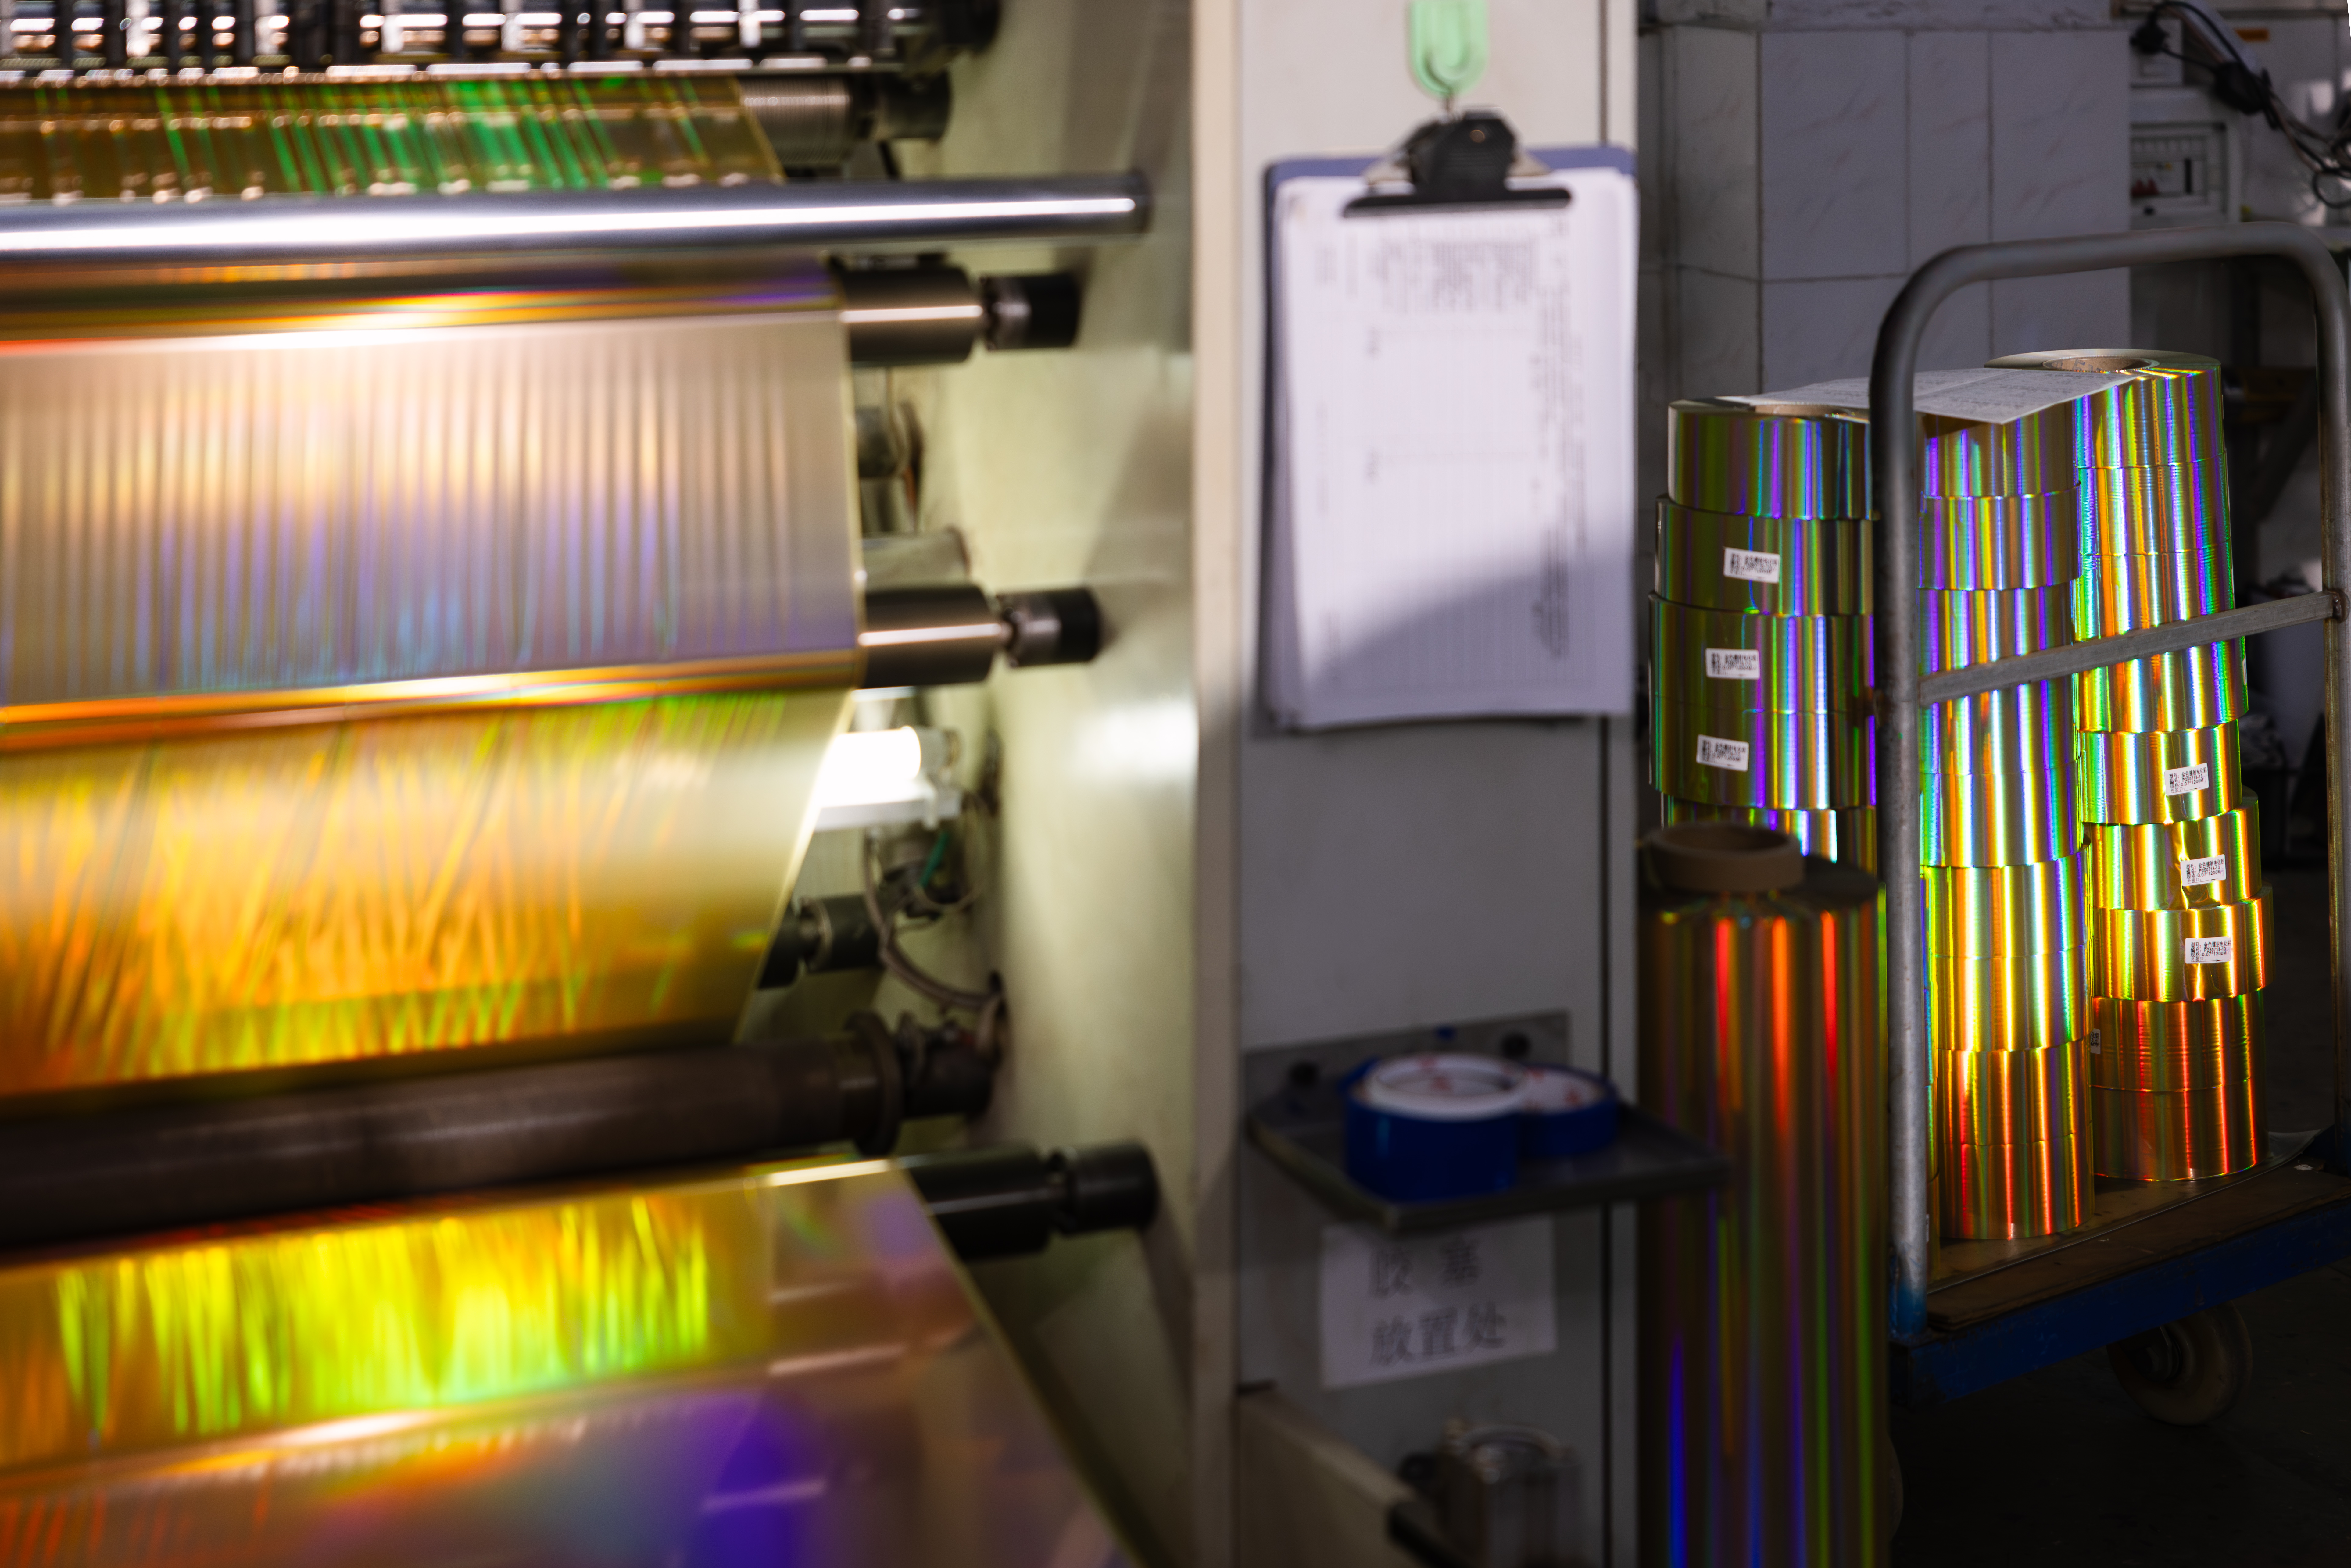
Erstellung der Master-Hologrammplatte legt die optische Leistungsgrundlage fest
Der Fertigungsprozess beginnt mit der Herstellung einer Master-Hologrammplatte, die das erforderliche optische Muster trägt. Anschließend wird diese Platte genutzt, um die Abbildungsstruktur auf der beschichteten Folie zu erzeugen. Die Musterqualität hängt von der Vorlagenerstellung, der Genauigkeit der Platte, der Prägungssteuerung, der Metallisierung, der Konsistenz der Beschichtung sowie der abschließenden Inspektion ab.
Selbst kleinste Ungenauigkeiten während dieses hochpräzisen optischen Aufnahmeprozesses beeinträchtigen negativ die Gesamtqualität der Folie und die visuelle Konsistenz.
Kleine Abweichungen bei der Laser-Kalibrierung und -Ausrichtung können die fertige optische Qualität holographischer Folien erheblich beeinträchtigen. Fehlausgerichtete Laserstrahlen erzeugen ungleichmäßige Mikroprismentiefen und unregelmäßige Gitterstrukturen auf der Masterplatte, was zu fleckiger, inkonsistenter Regenbogenreflexion und fehlerhafter optischer Leistung bei den endgültigen Folienprodukten führt. Solche subtilen optischen Fehler bewirken, dass Vorserienproben nicht qualifiziert sind und die Serienproduktionsstandards nicht erfüllen können. Aus diesem Grund setzen professionelle Fertigungsumgebungen hochpräzise Schwingungsisolations- und Laser-Kalibriersysteme ein, um Mikroerschütterungsverzerrungen zu eliminieren und gleichmäßige, genaue Mikrogittermuster während der laseroptischen Aufzeichnung sicherzustellen.
Mehrschichtige Beschichtung bildet die funktionale Filmschicht
Nach Bestätigung der Masterplatte erfolgt durch kontinuierliches Rollbeschichten der Aufbau der funktionalen Struktur auf einer PET-Trägerfolie. Die Freigabeschicht, die Bildschicht, die Metallisierungsschicht und die Klebschicht sind so konzipiert, dass sie gemeinsam eine stabile Heißpräge- und Übertragungsleistung gewährleisten:
1. Freigabeschicht: Eine duroplastische Harzbeschichtung, die beim Heißprägeprozess holographische Grafiken sauber von der Grundfolie trennt.
2. Holographische Bildschicht: Eine maßgeschneiderte thermoplastische Beschichtung, die Mikro-Gitter-Prägemuster, die von Prägemasterplatten übertragen werden, präzise aufnimmt und festhält.
3. Trägerschicht für die Vakuummetallisierung: Eine glatte Zwischenbeschichtung mit hoher Gleichmäßigkeit, die eine gleichmäßige Aluminiumdampfabscheidung für konsistente optische Reflektivität gewährleistet.
4. Wärmeaktivierte Klebschicht: Ein Klebsystem, das eine stabile Folienübertragung auf kompatible Papiersorten und ausgewählte Kunststoffsubstrate ermöglicht.
Alle funktionellen Schichten werden unter streng kalibrierten Beschichtungsdicken und professionellen thermischen Trocknungsregimen im Ofen hergestellt, um Rissbildung der Beschichtung, unzureichende Aushärtung und strukturelle Fehler zu verhindern. Eine inkonsistente Schichtsteuerung kann zu Delamination, Abblättern oder unvollständiger Übertragung während der nachgeschalteten Druck- und Verpackungsproduktion führen. Eine konsistente Beschichtungssteuerung und Prozessüberwachung tragen dazu bei, diese Risiken zu verringern.
Hochgeschwindigkeitsprägung überträgt mikroholographische Gitter
Prägung dient als Kernverfahren zum Einbetten unsichtbarer holografische Muster in die Bildschicht. Beheizte Präzisionsmetallwalzen übertragen feine mikrodiffaktive Strukturen unter genau abgestimmten Temperatur- und Druckbedingungen auf die thermoplastische Bildschicht. Durch kontrolliertes industrielles Prägen wird die erforderliche Beugungsstruktur mit konsistenter Musterdefinition und Produktionsstabilität für maßgeschneiderte holographische Folien.
Hochwertige Prägeanlagen ermöglichen eine deutlich verfeinerte Mikromusterdefinition und bilden damit einen zentralen Wettbewerbsvorteil für holographische Folien mit verborgenen mikrotextbasierten Fälschungsschutzmerkmalen. Eine konstante Folienspannungsregelung während des gesamten Breitenprägens ist unverzichtbar. Eine falsche Spannung – ob zu locker oder zu straff – führt zu Musterdehnung und struktureller Verzerrung und beeinträchtigt so die Integrität der fertigen holographischen Texturen.
Vakuummetallisierung bildet reflektierende lichtverschiebende Schichten
Sobald das Prägen abgeschlossen ist, tritt die beschichtete Folie in eine versiegelte Hochvakuumkammer ein, in der die Aluminiumdampfabscheidung erfolgt – ein entscheidender Schritt, der lebendige, regenbogenartige irisierende Effekte auf der holographischen Folie erzeugt. In einer streng kontrollierten Hochvakuumumgebung schmelzen und verdampfen hochreine Aluminiumbarren und kondensieren anschließend gleichmäßig zu einer ultradünnen metallischen Schicht, die die gesamte geprägte Bildoberfläche bedeckt.
Dieser Vakuum-Metallisierungsprozess ist unverzichtbar für holographische visuelle Leistung. Ohne eine vollständige und gleichmäßige Aluminiumbeschichtung reflektieren die gravierten Mikrogitter kein Licht des gesamten Spektrums, wodurch schwache, matte, kontrastarme Muster ohne lebendigen Regenbogen-Glanz entstehen. Die Metallisierungs-Laufgeschwindigkeit ist exakt auf die Prägungs-Produktionseffizienz abgestimmt, um eine inkonsistente Dicke der metallischen Schicht zu vermeiden; dadurch werden helle und dunkle Streifenfehler auf fertigen Folienrollen wirksam verhindert. Die metallisierte Schicht ist so konzipiert, dass sie eine konsistente Reflektivität bietet und gleichzeitig optische Leistung sowie praktische Verpackungsanforderungen ausgewogen berücksichtigt.
Endbearbeitung: Aufschlitzung und Qualitätsprüfung gemäß Industriestandards
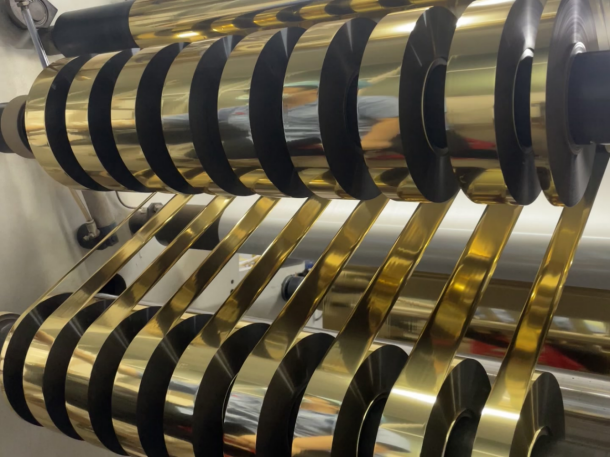
Metallisierte Breitformatfolie wird einer professionellen Nachbearbeitungsschneidung unterzogen, bei der Vollbreiten-Hauptrollen präzise in kundenspezifische Breiten geschnitten werden, um unterschiedliche Anwendungsanforderungen zu erfüllen. Alle fertigen Folienrollen durchlaufen dokumentierte Qualitätskontrollprüfungen hinsichtlich Aussehen, Abziehverhalten, Haftfestigkeit und Übertragungsleistung gemäß den jeweils geltenden Produktionsanforderungen. Das Qualitätsprüfsystem umfasst vier Kernkriterien: gleichmäßige holographische Helligkeit über die gesamte Rolle, stabile Haftfestigkeit, die sich an verschiedene Substrate anpassen lässt, saubere und glatte Trennung der Abziehschicht sowie makellose metallisierte Oberflächen ohne Kratzer oder Verunreinigungen.
Abschnitte mit problematischen Gitterbrechungseffekten oder unzureichender Haftung der Aluminiumschicht werden vollständig markiert und vor dem endgültigen Walz- und Verpackungsprozess vollständig entfernt. Zusätzlich werden professionelle Stanztests an Papier- und PP-Kunststoffsubstratproben mit Versuchsfolienstreifen durchgeführt, um eine stabile Übertragungsleistung zu verifizieren. Dieser strenge Vorverpackungsinspektionsmechanismus eliminiert effektiv potenzielle Qualitätsrisiken pro Charge und gewährleistet eine stabile, zuverlässige Produktleistung für Hersteller von Markenverpackungen.
Erkennbare Produktionsbeschränkungen, die Gestaltungsentscheidungen beeinflussen
Die Herstellung holographischer Folien weist inhärente technische Grenzen auf, die Designer und Verarbeiter vor der Bestellung kundenspezifischer Auflagen berücksichtigen müssen. Zwei bemerkenswerte Einschränkungen begrenzen die breite Anwendungsflexibilität:
1. Ultrafeine, komplexe Grafiklinien können beim Laser-Aufzeichnungsprozess der Masterplatte nicht perfekt reproduziert werden; daher ist eine angemessene strukturelle Optimierung ultrafeiner Mikrotext-Antifälschungsmuster erforderlich, um stabile Prägung und Darstellungseffekte sicherzustellen.
2. Einige Substrate mit niedriger Erweichungstemperatur erfordern ein sorgfältig abgestimmtes Klebsystem und ein präzises Prozessfenster; die Eignung ist vor der Serienproduktion durch Probennahme zu bestätigen.
Diese technischen Grenzen behindern keine großtechnische industrielle Anwendung; vielmehr leiten sie bereits im Vorfeld eine wissenschaftlich fundierte Anpassung des Motivs sowie eine exakte Abstimmung auf das Substrat – wodurch Kosten für Versuch und Irrtum sowie Produktionsabfälle stark reduziert werden.
Erfahrene Hersteller von holographischen Folien kombinieren Musterentwicklung, Beschichtung, Prägung, Metallisierung, Aufschlitzung und Qualitätsprüfung. GL Foils nutzt seine Produktions- und Prüfkapazitäten, um Beschichtungs-, Präge- und Übertragungsleistung im Hinblick auf Kundenmotiv und kompatible Verpackungssubstrate zu bewerten und so eine konsistente Individualanpassung sowie Lieferung in Chargen zu unterstützen.


 EN