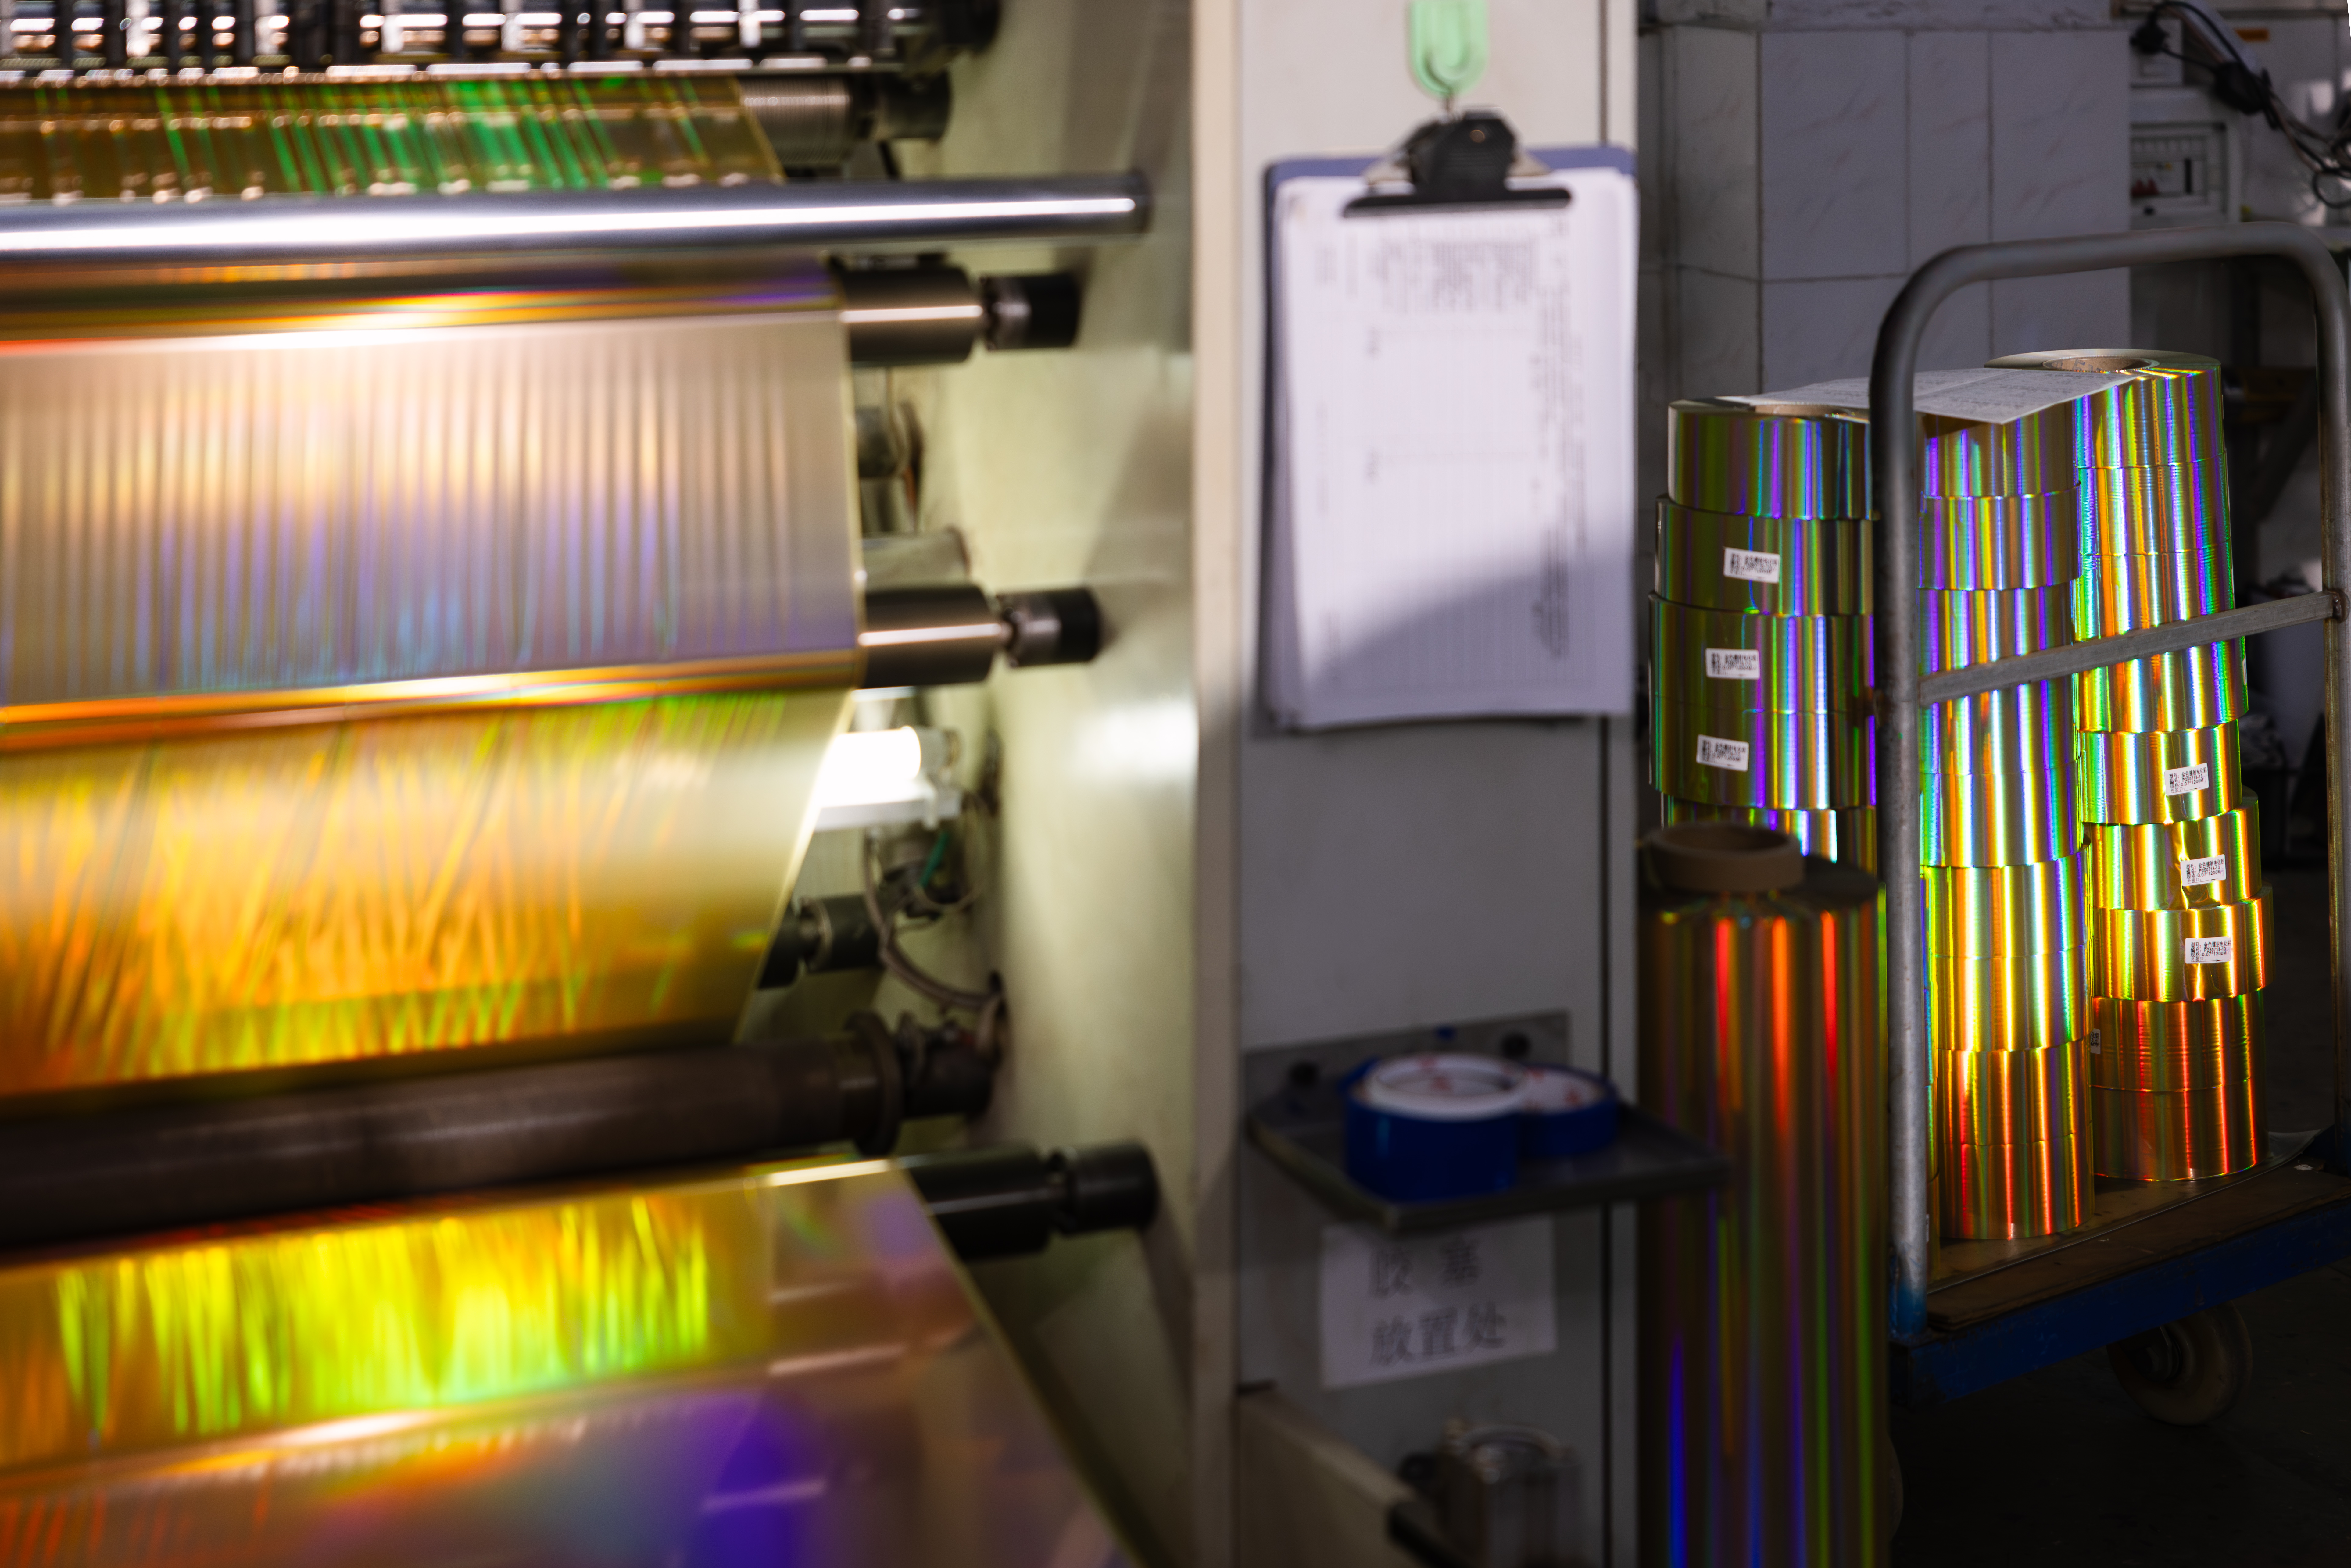
La creazione della piastra olografica master definisce il livello di prestazioni ottiche
Il flusso di lavoro produttivo inizia con la creazione di una piastra olografica master che contiene il disegno ottico richiesto. La piastra viene quindi utilizzata per formare la struttura di immagine sul film rivestito. La qualità del disegno dipende dalla preparazione dell’artwork, dall’accuratezza della piastra, dal controllo della goffratura, dalla metallizzazione, dalla coerenza del rivestimento e dall’ispezione finale.
Anche minime imprecisioni durante questo processo di registrazione ottica ad alta precisione comprometteranno negativamente la qualità complessiva del foglio e la coerenza visiva.
Deviationsi minori nella calibrazione e nell’allineamento del laser possono compromettere gravemente la qualità ottica finale delle pellicole olografiche. Fasci laser non allineati generano profondità irregolari dei micro-prismi e strutture di reticolo non uniformi sulla piastra master, causando riflessioni iridescenti disomogenee e prestazioni ottiche difettose sui prodotti finali in pellicola. Questi errori ottici sottili portano a campioni pre-produzione non conformi, che non soddisfano gli standard per la produzione su larga scala. Per tale motivo, gli ambienti professionali di produzione adottano sistemi ad alta precisione di isolamento dalle vibrazioni e di calibrazione del laser, per eliminare le distorsioni da micro-vibrazione e garantire pattern uniformi e accurati di micro-reticolo durante la registrazione ottica laser.
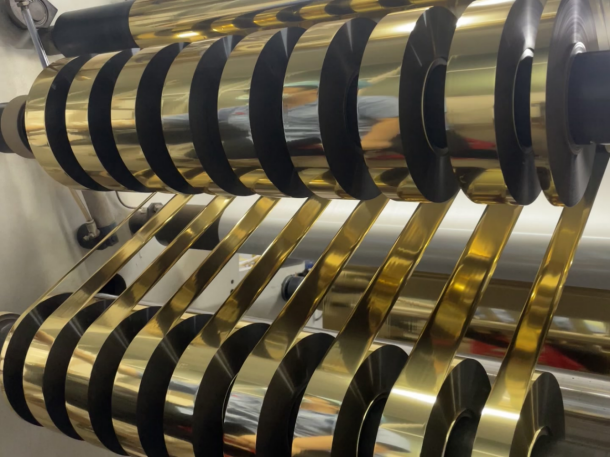
Il rivestimento multistrato crea la base funzionale del film
Dopo la conferma della piastra master, il rivestimento continuo su bobina costruisce la struttura funzionale su un film di supporto in PET. Gli strati di rilascio, di imaging, di metallizzazione e adesivo sono progettati per operare in sinergia, assicurando prestazioni stabili di stampa a caldo e di trasferimento:
1. Strato di rilascio: un rivestimento in resina termoindurente progettato per separare in modo pulito i grafici olografici dal film di base durante il processo di stampa a caldo.
2. Strato di imaging olografico: un rivestimento termoplastico personalizzato che riceve e trattiene con precisione i motivi di goffratura microstrutturata trasferiti da lastre master di precisione.
3. Strato portante per metallizzazione a vuoto: un rivestimento intermedio liscio e ad alta uniformità che garantisce una deposizione uniforme del vapore di alluminio per una riflettività ottica costante.
4. Strato adesivo attivato dal calore: un sistema adesivo formulato per supportare un trasferimento stabile della foglia su carta compatibile e su selezionati substrati plastici.
Tutti gli strati funzionali sono prodotti con spessori di rivestimento rigorosamente calibrati e con regimi termici professionali di essiccazione in forno, per prevenire crepe nel rivestimento, polimerizzazione insufficiente e difetti strutturali. Un controllo non uniforme degli strati può causare delaminazione, distacco o trasferimento incompleto durante le fasi successive di stampa e confezionamento. Un controllo coerente del rivestimento e un monitoraggio costante del processo contribuiscono a ridurre questi rischi.
Trasferimento ad alta velocità con incisione di micro-reticoli olografici
La goffratura costituisce la procedura fondamentale per incorporare elementi invisibili modelli olografici nello strato di imaging. Rulli riscaldati in metallo di precisione trasferiscono strutture micro-diffrazionali complesse sullo strato di imaging termoplastico in condizioni di temperatura e pressione accuratamente regolate. L’embossing industriale controllato trasferisce la struttura diffrazionale richiesta con definizione costante del motivo e stabilità produttiva per foglietti olografici personalizzati.
L’attrezzatura premium per l’embossing consente una definizione estremamente raffinata dei micro-motivi, costituendo un vantaggio competitivo fondamentale per i foglietti olografici integrati con caratteristiche anti-contraffazione a micro-testo nascosto. Il controllo costante della tensione del film durante tutte le operazioni di embossing su larghezza completa è essenziale. Una tensione inadeguata, sia troppo bassa che eccessivamente alta, provocherà allungamento del motivo e distorsione strutturale, compromettendo l’integrità delle texture olografiche finite.
Metallizzazione a vuoto per formare lo strato riflettente a variazione cromatica
Una volta completata la goffratura, il film rivestito entra in una camera sigillata ad alto vuoto per la deposizione del vapore di alluminio, la procedura fondamentale che genera effetti iridescenti arcobaleno vividi sulla pellicola olografica. In un ambiente ad alto vuoto rigorosamente controllato, gli ingotti di alluminio ad alta purezza si fondono e vaporizzano, quindi condensano uniformemente in uno strato metallico ultra sottile che ricopre l’intera superficie goffrata dell’immagine.
Questo processo di metallizzazione a vuoto è indispensabile per ottenere prestazioni visive olografiche. Senza un rivestimento completo e uniforme di alluminio, i micro-reticoli incisi non riescono a riflettere la luce a spettro completo, producendo motivi deboli, opachi e a basso contrasto, privi di brillante lucentezza iridescente. La velocità di metallizzazione è sincronizzata con precisione all’efficienza produttiva della goffratura, per evitare uno spessore non uniforme dello strato metallico, prevenendo efficacemente difetti a strisce chiare e scure sui rotoli finiti di foglia metallizzata. Lo strato metallizzato è progettato per garantire una riflettività costante, bilanciando al contempo le prestazioni ottiche e i requisiti pratici dell’imballaggio.
Taglio finale e ispezione qualità conformi agli standard di settore
Il film metallizzato in formato largo passa al taglio professionale post-produzione, dove i rotoli master a larghezza intera vengono tagliati con precisione in larghezze personalizzate per soddisfare le diverse esigenze applicative dei clienti. Tutti i rotoli finiti di foglia subiscono ispezioni documentate di controllo qualità che riguardano aspetto, distacco, adesione e prestazioni di trasferimento, in conformità ai requisiti produttivi applicabili. Il sistema di ispezione qualità copre quattro indicatori fondamentali: luminosità olografica uniforme su tutto il rotolo, resistenza all’adesione stabile e adattabile a diversi substrati, separazione pulita e uniforme dello strato di distacco, e superfici metallizzate perfette, prive di graffi e difetti.
Le sezioni con effetti problematici di rifrazione della griglia o adesione insufficiente dello strato di alluminio vengono interamente contrassegnate e completamente tagliate prima della laminazione finale e dell’imballaggio. Inoltre, vengono eseguiti test professionali di stampa su campioni di carta e su substrati in plastica PP utilizzando nastri di foglia di prova per verificare la stabilità delle prestazioni di trasferimento. Questo rigoroso meccanismo di ispezione pre-imballaggio elimina efficacemente i potenziali rischi di qualità per lotto e garantisce prestazioni stabili e affidabili del prodotto per i produttori di imballaggi per marchi.
Limitazioni produttive riconoscibili che influenzano le scelte progettuali
La produzione di fogli olografici presenta limiti tecnici intrinseci che progettisti e trasformatori devono considerare prima di ordinare produzioni personalizzate. Due vincoli significativi ne limitano la flessibilità applicativa su larga scala:
1. Le linee grafiche ultrafini e particolarmente intricate non possono essere replicate perfettamente durante la registrazione laser della matrice master, richiedendo un’ottimizzazione strutturale ragionevole per i motivi anticontraffazione a microtesto ultrafine, al fine di garantire effetti di goffratura e di presentazione stabili.
2. Alcuni substrati con bassa temperatura di ammorbidimento richiedono un sistema adesivo e una finestra di processo accuratamente abbinati; la compatibilità deve essere confermata mediante campionamento prima della produzione.
Questi limiti tecnici non ostacolano l’applicazione industriale su larga scala; al contrario, guidano in anticipo la regolazione scientifica dell’opera grafica e l’abbinamento preciso del substrato, riducendo notevolmente i costi legati a tentativi ed errori e gli sprechi produttivi.
I produttori esperti di fogli olografici integrano lo sviluppo del motivo, il rivestimento, la goffratura, la metallizzazione, la fenditura e l’ispezione qualitativa. GL Foils utilizza le proprie capacità produttive e di test per valutare le prestazioni del rivestimento, della goffratura e del trasferimento rispetto all’opera grafica del cliente e ai substrati per imballaggi compatibili, garantendo personalizzazioni coerenti e fornitura per lotti.


 EN